


Einleitung
Selbst wenn eine CNC-Drahtbiegmaschine genau dem programmierten Winkel folgt, kann das fertige Teil nach dem Lösen des Drahts immer noch einige Grad vom Ziel abweichen. Für Hersteller, die Sitzrahmendraht, Schaumstoffdraht, Verbindungskomponenten oder andere Hochvolumen-Drahtteile verwenden, ist dies eine anhaltende Quelle für Maßabweichungen, Überarbeitungen und Batch-zu-Charge-Inkonsistenz.
Die Ursache ist der Rücksprung: die elastische Rückgewinnung, die im Draht nach der Beseitigung der Biegekraft erfolgt. Springback ist ein materielles Verhalten, kein Bedienerfehler, und er kann nicht bearbeitet werden – aber er kann konsequent gemessen, kompensiert und kontrolliert werden. Dieser Leitfaden erklärt, woSpringback beim CNC-DrahtbiegenDavon ab, welche Faktoren sie beeinflussen und welche praktischen Methoden die Biegegenauigkeit und Formkonsistenz in der modernen Zeit unter Kontrolle haltenCNC-Drahtbiegmaschinen.
Was ist Springback beim CNC-Drahtbiegen?
Wenn ein gerader Draht um ein Werkzeug gebogen wird, wird die Außenseite der Biegung gedehnt, während die Innenseite komprimiert wird. Ein Teil dieser Verformung ist plastisch (permanent) und ein anderer Teil elastisch. Der Kunststoffteil verleiht dem Draht seine neue Form; Der elastische Teil ist gespeicherte Energie, die sich beim Freisetzen der Biegekraft erholt, sodass sich die Biegung etwas entspannt.
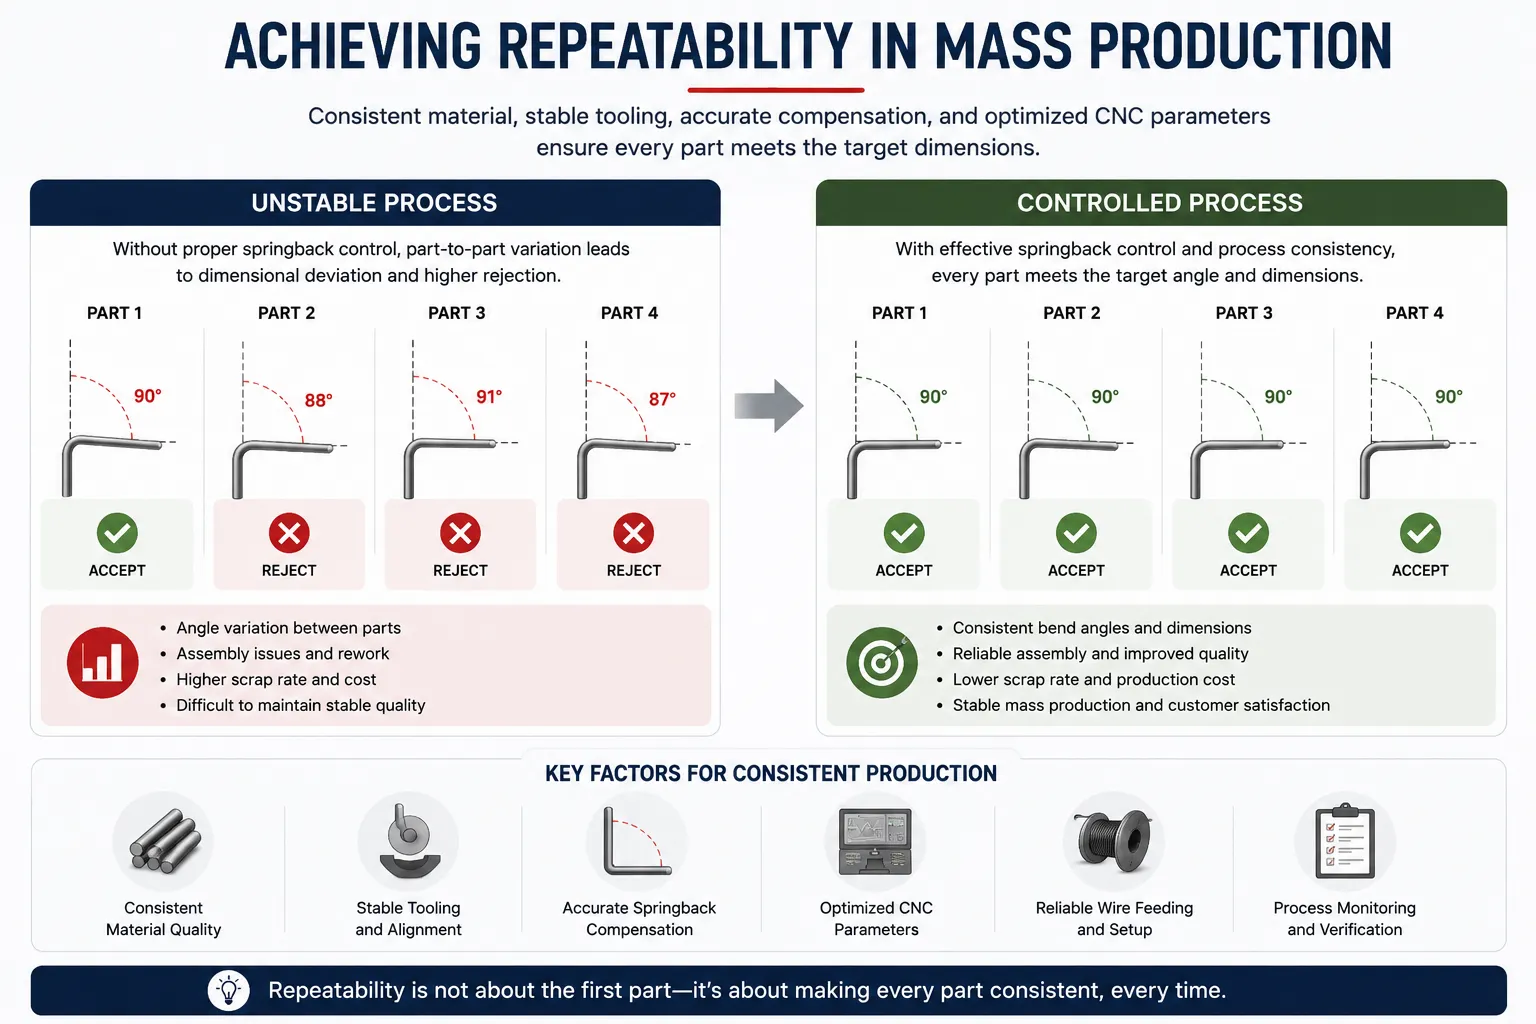
In der Praxis kann ein auf 90 Grad programmierter Draht zurückspringen und sich bei 87 oder 88 Grad absetzen, und der geformte Radius öffnet sich etwas größer als der Werkzeugradius. Das Teil ist gebogen – nur nicht genau in die Geometrie, die das Programm vorsah.
Die Höhe der Rückgewinnung variiert von Material zu Material: Ein hartgezogener Stahldraht repariert typischerweise mehr als ein weicher, geglühter Draht mit gleichem Durchmesser, und Federdraht, Edelstahl und niedrigkohlenstoffarmer Stahl können sich unter identischen Biegebedingungen unterschiedlich verhalten. Das Verständnis ist der Ausgangspunkt, um es zu kontrollieren.
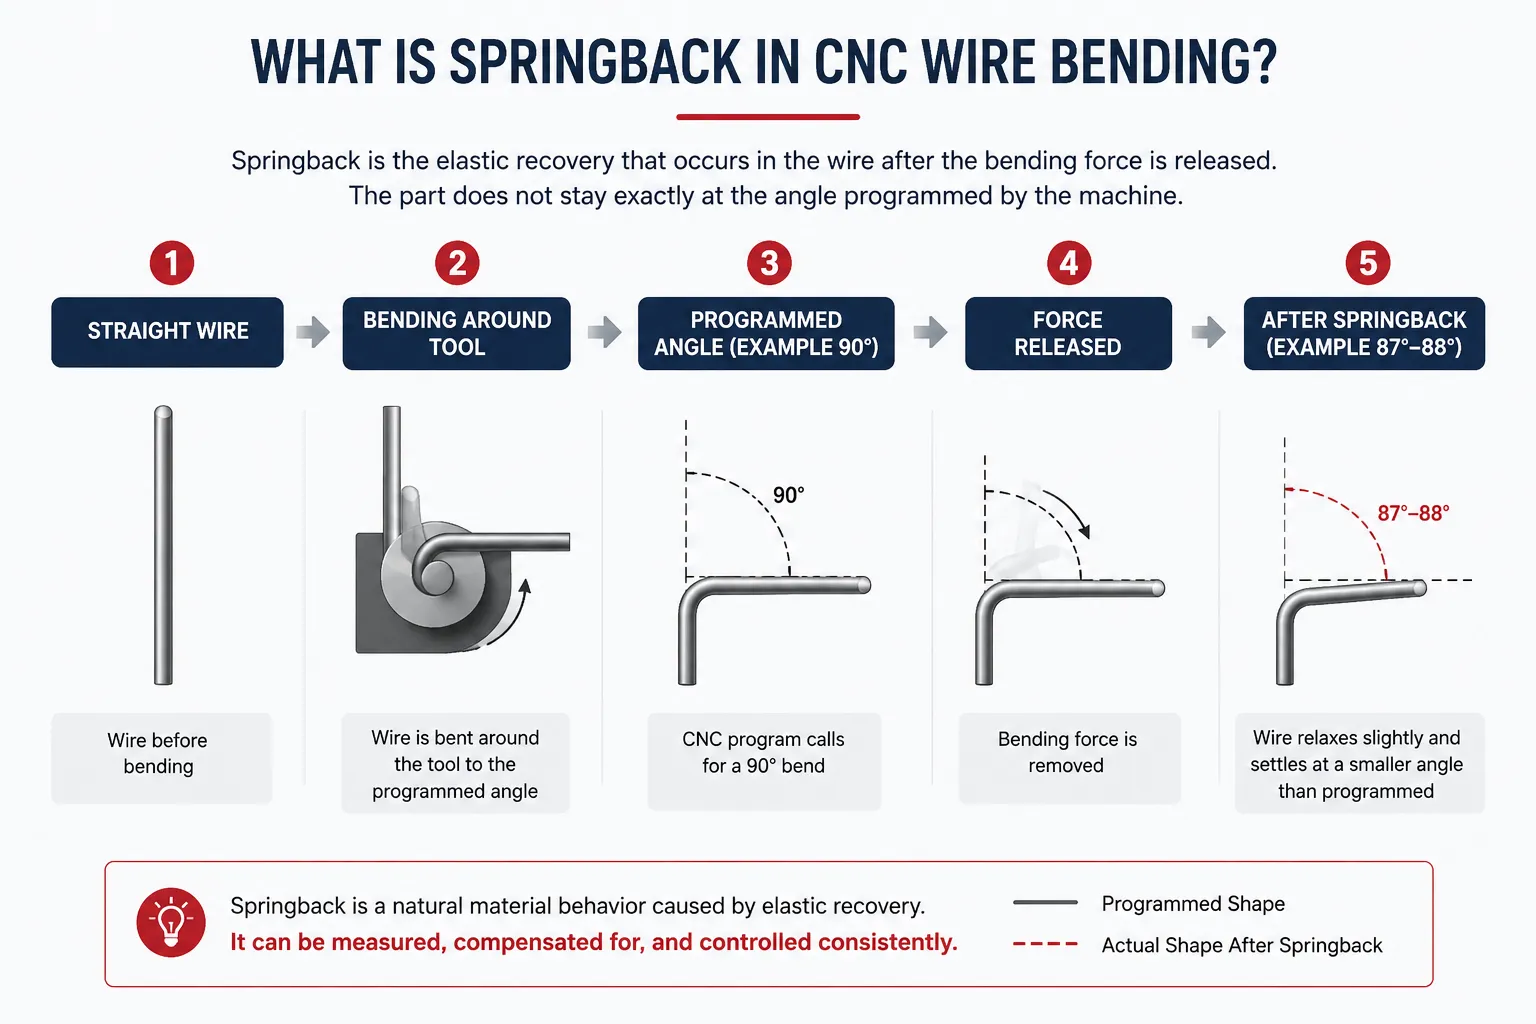
Warum tritt der Rücksprung während des Drahtbiegens auf?
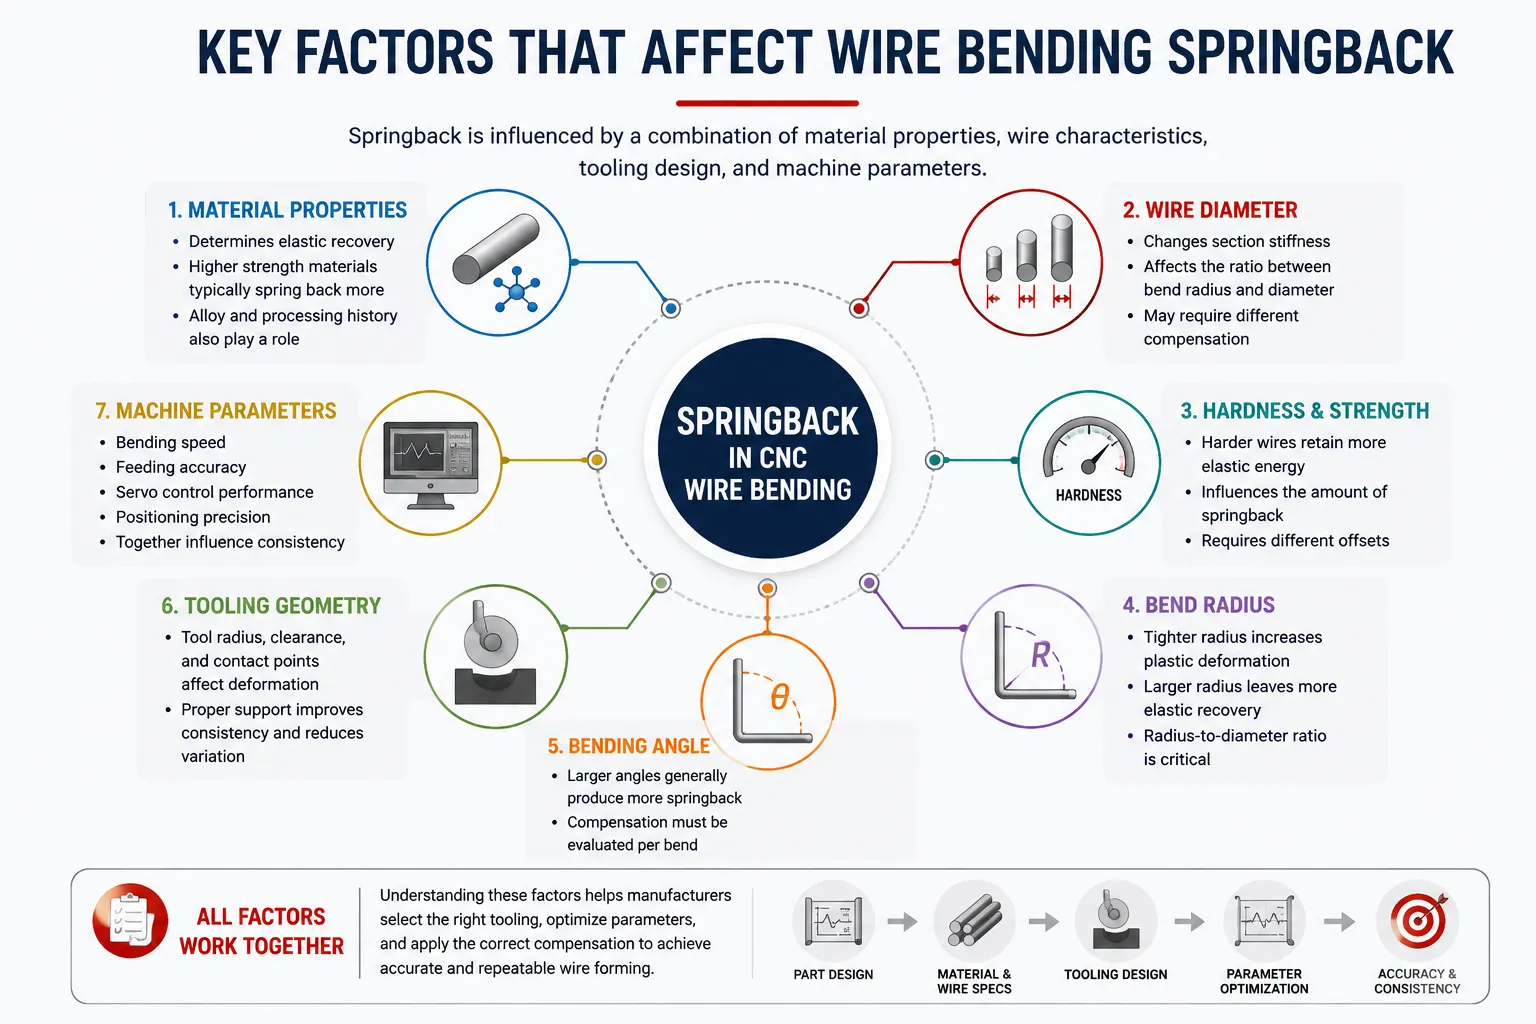
Der Rücksprung ist im elastischen Teil der Verformung verwurzelt, aber die Größe dieses Teils hängt von einer Kombination aus Material- und Prozessfaktoren ab:
Materialeigenschaften und Härte.Härtere, stärkere Materialien behalten während der Formung in der Regel mehr elastische Energie, was zu einer größeren Rückgewinnung führen kann, sobald die Last entfernt ist. Die genaue Menge hängt von der Legierung, dem Temper und der Verarbeitungshistorie ab, sodass zwei optisch identische Drähte sich möglicherweise nicht identisch biegen.
Zug- und Fließfestigkeit.Materialien mit einer höheren Streckgrenze im Verhältnis zur Steifigkeit zeigen typischerweise mehr Rückfederung, da ein größerer Teil der Verformung elastisch bleibt. Die gleiche Bauteilgeometrie kann daher eine andere Kompensation benötigen, wenn sich der Drahtgehalt ändert.
Drahtdurchmesser.Der Durchmesser verändert die Steifigkeit des Drahtabschnitts, und das Verhältnis zwischen Biegeradius und Durchmesser bestimmt insbesondere, wie viel elastische Rückgewinnung in die Biegung eingebaut ist – eine Prozessvariable, nicht nur ein Zugmaß.
Biegeradius und Biegewinkel.Ein enger Radius zwingt in der Regel einen größeren Teil des Schnitts in plastische Verformung, während größere Radien und Winkel proportional mehr elastische Rückgewinnung ermöglichen. Die Kompensation muss daher Biegung für Biegung berechnet werden und nicht allein vom Material angenommen werden.
Werkzeuggeometrie und Formmethode.Wie der Draht während der Formung gestützt, eingeschränkt und gewickelt wird, beeinflusst, wie vorhersehbar er sich verformt. Verschiedene Umformmethoden und Werkzeuglayouts können unterschiedliche Rückgewinnungsverhalten desselben Bauteils hervorrufen.
Biegegeschwindigkeit und Maschinenparameter.Formgeschwindigkeit, Zuführgenauigkeit und Positionsverhalten können alle beeinflussen, wie konsequent der Draht seine vorgesehene Geometrie erreicht. Ihr Effekt ist meist kleiner als die Materialfaktoren, trägt aber dennoch zu Variationen in der Präzisionsarbeit bei.
Wichtige Faktoren, die die Rückfederung des Drahtbiegens beeinflussen
Die folgende Tabelle fasst die wichtigsten Faktoren zusammen und was jeder einzelne auf dem Produktionsboden bedeutet:
| Faktor | Wie es den Springback beeinflusst | Herstellungsaspekte |
|---|---|---|
| Material | Bestimmt die elastische Rückgewinncharakteristik der Biegung | Halte die Drahtqualität und das Anlassen zwischen den Chargen gleichmäßig |
| Drahtdurchmesser | Verändert Schnittsteifigkeit und Verformungsschwere | Validieren Sie die Kompensation erneut, wenn sich der Durchmesser ändert |
| Härte | Härtere Drähte behalten typischerweise eine elastischere Rückgewinnung | Fordern Sie Materialzertifikate an und prüfen Sie jedes neue Los |
| Biegeradius | Das Radius-Durchmesser-Verhältnis beeinflusst die relative Rückgewinnung | Anforderungen an die Balanceformbarkeit, Werkzeugkonstruktion und Ermüdungsanforderungen |
| Biegewinkel | Die Kompensation skaliert mit dem gebildeten Winkel | Setze Verschiebungen pro Biegung, nicht pro Teil fest |
| Werkzeuge | Beeinflusst, wie der Draht während der Formung eingeschränkt wird | Auf Verschleiß prüfen; Nach Änderungen neu kalibrieren |
| CNC-Parameter | Steuerungswinkel, Zuführung und Bewegungskonsistenz | Dokumentiert bewährte Parametersätze zur Wiederverwendung |
Wie der Rücksprung die Genauigkeit der Drahtumformung beeinflusst
Bleibt er unkontrolliert, zeigt sich der Rücksprung auf verschiedene Weise: Biegewinkel liegen außerhalb der Toleranz, die Gesamtabmessungen driften ab, und Montageprobleme treten auf, wenn Teile an Vorrichtungen, Schweißvorrichtungen oder passenden Bauteilen passen müssen. Die Abstoßraten steigen, und die Bediener investieren Zeit in manuelle Korrekturen, die der Umformungsprozess hätte bewältigen sollen.
Die größere Herausforderung bei der Massenproduktion ist nicht ein Teil außerhalb der Toleranz – sondern die Variation von Teil zu Teil. Wenn sich Materialmengen ändern, Werkzeugverschleiß oder Parameter anhand von Gefühl statt Daten angepasst werden, wird die Drahtbieggenauigkeit von Verschiebung zu Verschiebung instabil. Bei B2B-Drahtprodukten ist die Formkonsistenz – die Wiederholbarkeit – das, was einen akzeptablen Lieferanten von einem schwierigen unterscheidet.
Wie man den Rücksprung beim CNC-Drahtbiegen steuert
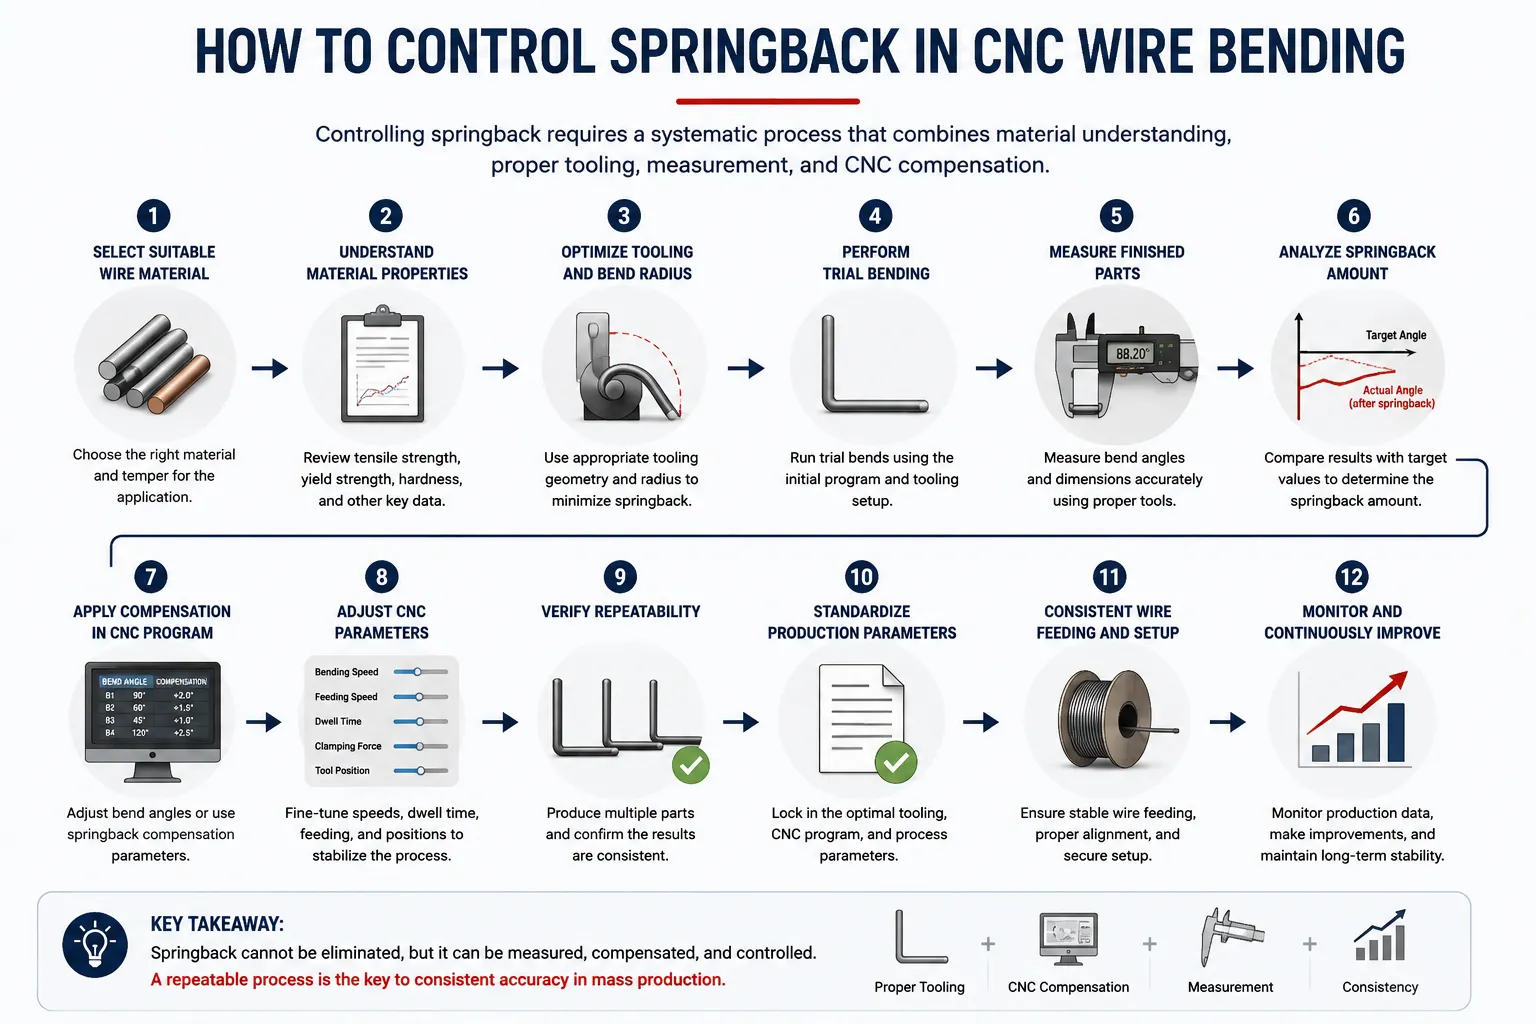
Springback-Steuerung ist ein Workflow, keine einzelne Einstellung. Die folgenden Methoden behandeln jeweils einen anderen Teil des Problems und bilden zusammen einen wiederholbaren Prozess:
1. Geeignetes Drahtmaterial auswählen.Ein konstanter Springback beginnt mit gleichmäßigem Material. Spezifizieren Sie Qualität, Härtung und Oberflächenzustand klar und vermeiden Sie es, Chargen innerhalb eines Produktionslaufs zu mischen.
2. Verstehen Sie die Materialeigenschaften vor der Programmierung.Beschaffen Sie Härte- und Zugdaten für den tatsächlich verwendeten Draht. Die Vergütung aus einem Referenzmaterial kann nicht auf ein anderes Lot übertragen werden, daher betrachtet jedes neue Material als neuen Ausgangspunkt.
3. Optimierung des Biegeradius.Der Radius beeinflusst, wie viel Verformung elastisch bleibt. Das Design balanciert Formbarkeit, Werkzeuglebensdauer und funktionale Anforderungen aus, anstatt standardmäßig auf den größten verfügbaren Radius zu setzen.
4. Optimierung der Werkzeuggeometrie.Die Werkzeuge bestimmen, wie der Draht während des Umformens gestützt und gebunden wird. Gut abgestimmte Werkzeuge machen die Verformung vorhersehbarer, was wiederum die Springback-Kompensation stabiler macht.
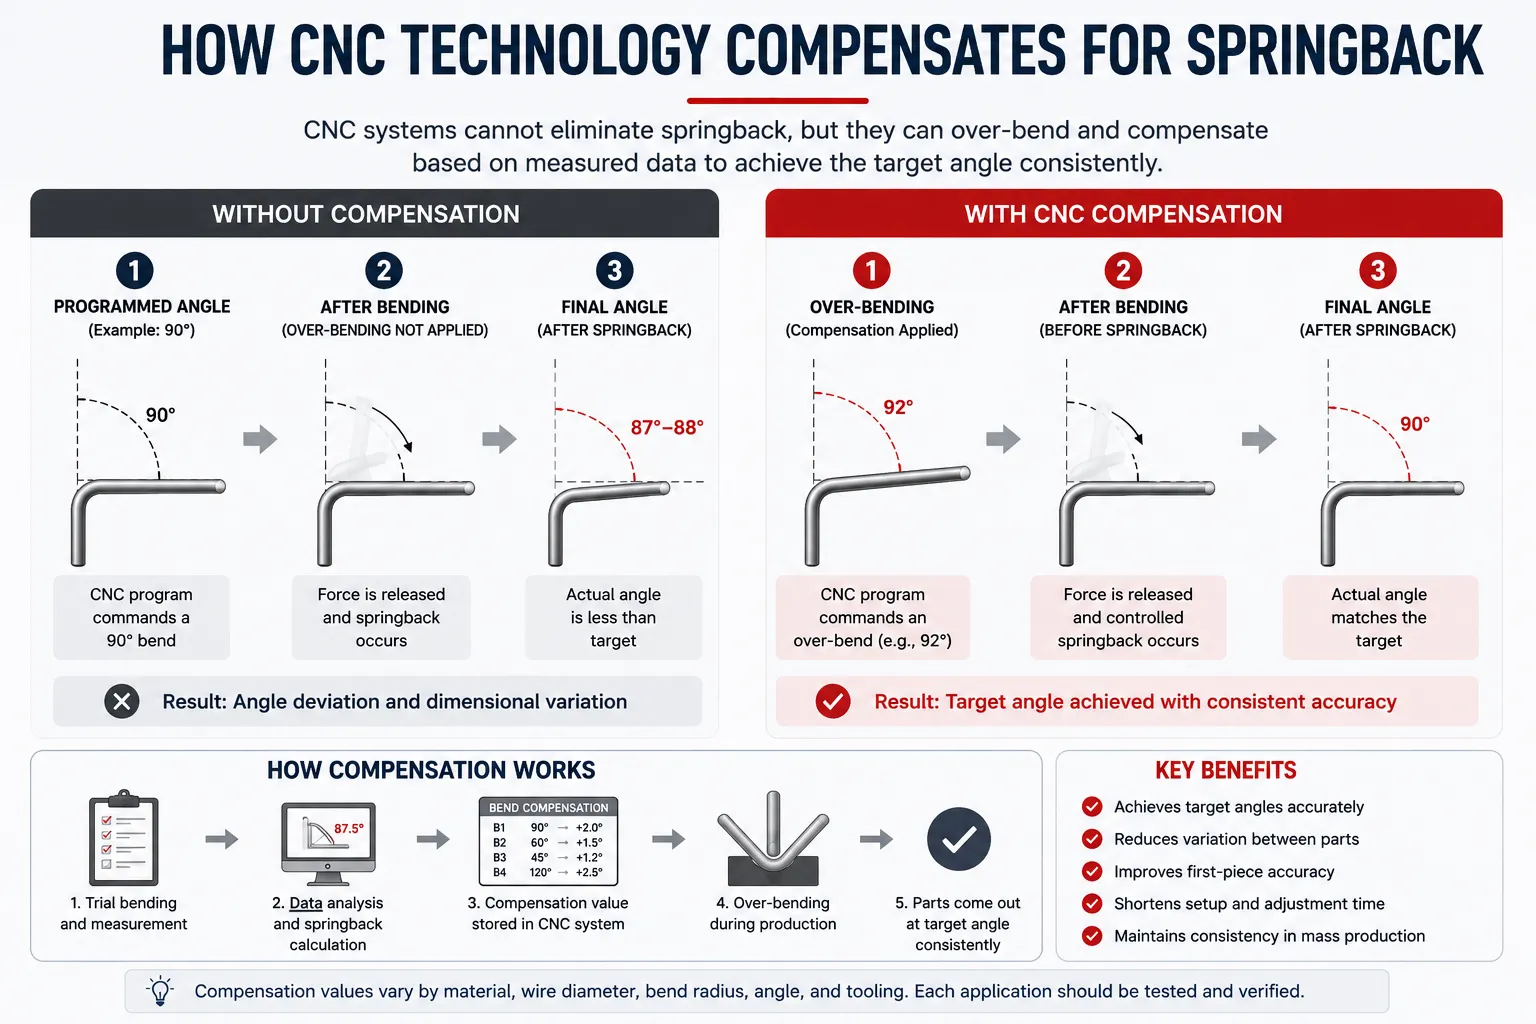
5. Wenden Sie Überbeugen ein, wenn es angebracht ist.Wenn eine Biegung zuverlässig zwei Grad zurückspringt, ermöglicht ein leichtes Biegen über das Ziel hinaus, dass das Teil auf die Zeichendimension zurückgekehrt wird – gültig nur, wenn die Wiederherstellung konsistent ist.
6. Festlegung von Springback-Entschädigungsparametern.Erstelle für jede Biegung einen dokumentierten Offset basierend auf gemessenen Ergebnissen und nicht auf Annahmen. Behandeln Sie diese Werte als Prozessdaten, die zur Teilenummer gehören.
7. Anpassung der CNC-Biegeparameter.Biegewinkel-, Zuführungs- und Bewegungsparameter interagieren mit dem Rückgewinnverhalten des Materials; Wenn man sie auf den tatsächlichen Draht abstimmt und das Ergebnis aufzeichnet, wird aus Versuch und Irrtum ein definierter Prozess.
8. Führe Probebändigung durch.Erstartikel-Probebiegungen mit Produktionsdraht zeigen, wie sich das Material verhält, bevor eine vollständige Charge eingesetzt wird – unerlässlich, wenn Material, Werkzeuge oder Geometrie sich ändern.
9. Fertige Teile ausmessen.Überprüfen Sie Winkel und Maße mit geeigneten Messmethoden – Winkelmessgeräte, Vorrichtungen oder Sichtmessung je nach Toleranz. Die Messung schließt die Schleife zwischen vorhergesagtem und tatsächlichem Rücksprung.
10. Produktionsparameter aufzeichnen und standardisieren.Sobald ein Parametersatz konforme Teile erzeugt, wird er festgelegt. Dokumentierte Parameter machen Ergebnisse über Operatoren und Verschiebungen hinweg wiederholbar und verkürzen die Umstellung bei wiederholten Bestellungen.
11. Halten Sie eine gleichmäßige Drahtzufuhr aufrecht.Die Zuführungsvariation verschiebt sich dorthin, wo jede Biegung beginnt, was die effektive Geometrie verändert, selbst wenn die Winkel korrekt sind. Gleichmäßige Zuführung schützt die Gesamtgenauigkeit der Drahtformung.
12. Verwenden Sie bei Bedarf Mehrachsenkoordination.Komplexe 3D-Drahtteile biegen sich in mehreren Ebenen, und jede Ebene kann ihr eigenes Wiederherstellungsverhalten zeigen. Koordinierte Mehrachsenbewegung in der modernen Zeit3D-Drahtbiegmaschinenhält die gesamte Formabfolge konsistent, anstatt jede Biegung isoliert zu behandeln.
Wie CNC-Technologie hilft, Federn auszugleichen
Um das klarzustellen: CNC-Technologie beseitigt den Rücksprung nicht. Kein Steuerungssystem verändert, wie Metall elastische Energie speichert. Was CNC-Systeme tun, ist, den Herstellern die Werkzeuge an die Hand zu geben, um das Phänomen mit viel präziserer zu steuern, als es manuelle Methoden erlauben.
Programmierbare Biegeparameter ermöglichen es Ingenieuren, auf jede Biegung einen gemessenen Kompensationswinkel anzuwenden, und servogesteuerte Bewegung wendet diesen bei jedem Zyklus auf die gleiche Weise an. Wiederholbare Zuführung und präzise Positionierung halten die Biegegeometrie – und damit das Rücklaufverhalten – von Teil zu Teil konsistent, während die Parameterspeicherung bedeutet, dass ein bewährtes Setup exakt abgerufen werden kann, anstatt aus dem Gedächtnis neu aufgebaut zu werden. CNC-Systeme helfen somit den HerstellernMessen, kompensieren und wiederholt kontrollierenSpringback – genau das, was die Massenproduktion erfordert. Maschinen wieCNC-Drahtbiegmaschinen mit RotationskopfAnwendung dieser Prinzipien beim kontinuierlichen Umformen, wo beständiger Werkzeugkontakt und kontrollierte Drehung eine stabile Bieggenauigkeit gewährleisten.
Die Rolle von Werkzeugen bei der Rücklaufsteuerung
Werkzeuge sind der Punkt, an dem die Springback-Theorie auf den eigentlichen Draht trifft. Die Werkzeuggeometrie bestimmt, wie das Material umwickelt, gestützt und freigegeben wird, sodass zwei verschiedene Werkzeugsätze auf demselben Teil deutlich unterschiedliche Rückgewinnungen erzielen können. Maßgeschneiderte Werkzeuge, die an die Biegeradien und den Drahtdurchmesser des Produkts abgestimmt sind, macht Verformung – und damit Kompensationswerte – vorhersehbarer.
Der Zustand der Werkzeuge ist genauso wichtig wie das Design. Abgenutzte oder beschädigte Werkzeuge verändern die effektive Geometrie jeder Biegung, sodass ein bei der Einrichtung korrekter Kompensationswert leise aus der Gültigkeit gerät. Eine praktische Regel: Wann immer Werkzeuge gewechselt, repariert oder abgenutzt werden, sollten die ersten Teile vor der Freigabe der Charge erneut überprüft werden.
Wie man die Wiederholbarkeit in der Massenproduktion verbessert
In der Massenproduktion ist die Rückschwingungskontrolle erfolgreich oder scheitert in Bezug auf die Wiederholbarkeit. Mehrere Gewohnheiten halten sie aufrecht: Halten Sie die Drahtversorgung konstant und auf das gesamte Gelände zurückverfolgbar; Probenmessung von Teilen während des Laufs, nicht nur beim Aufbau; die Werkzeuge nach einem Zeitplan statt bei Ausfällen zu halten; und bewährte Parametersätze vor gelegentlicher Modifikation schützen. Wenn Drift auftritt, reagieren Sie mit Daten – messen, mit dem aufgezeichneten Ausgangspunkt vergleichen und die Kompensation gezielt anpassen.
Diese Praktiken gelten überallIndustrielle DrahtformlösungenIn jeder Größenordnung: Ein stabiler Prozess erzeugt stabile Teile, und jeder Eingriff sollte den Prozess stabiler machen, nicht weniger.
Praktische Überlegungen zu Automobildrahtkomponenten
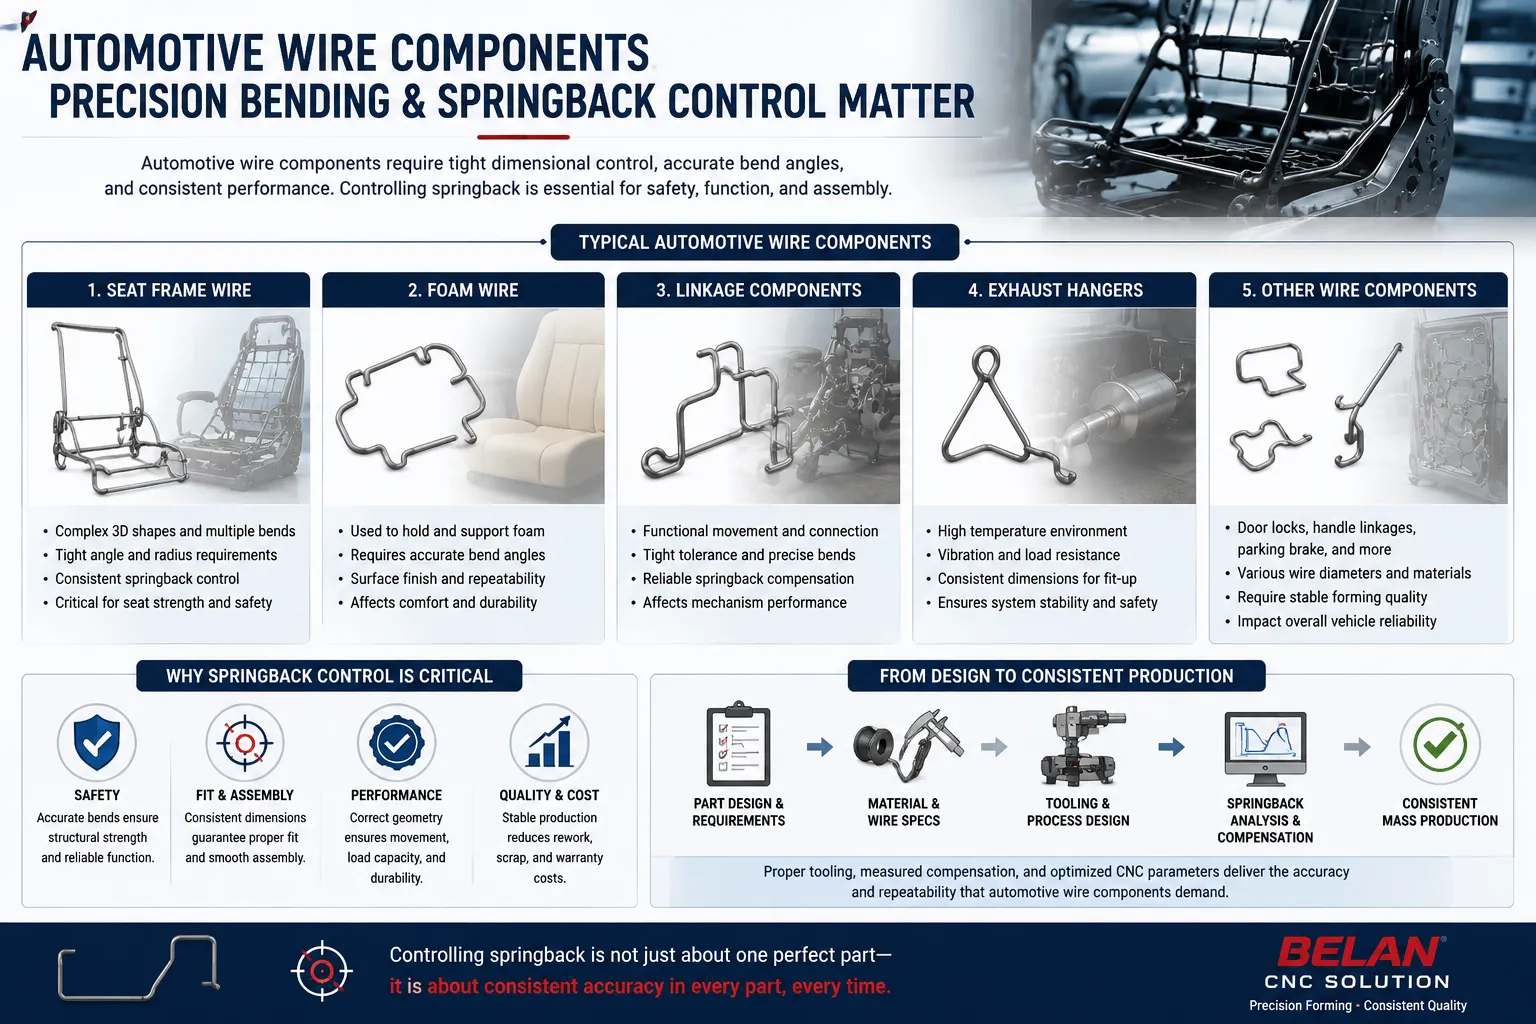
Automobildrahtteile – Sitzrahmendraht, Schaumstoffdraht, Sitzstützstrukturen, Verbindungs- und Abgasaufhängerkomponenten – werden in großen Mengen produziert, bei denen Konsistenz eine große Voraussetzung ist. Viele werden zu Leuchten zusammengebaut oder zu Unterbaugruppen verschweißt, sodass sich die Abweichung eines Drahtelements in die gesamte Baugruppe ausbreitet, und ein Sitzrahmendraht, der je nach Teil leicht variiert, kann eine ganze Linie verlangsamen.
Deshalb ist die Rücklaufregelung in der Automobilproduktion wichtig: Das Ziel ist heute nicht nur ein Teil innerhalb der Toleranz, sondern ein Prozess, der die Toleranz über Tausende von Zyklen, Materialchargen und Werkzeugintervallen hält. Hersteller bewerten einenAutomobil-DrahtformlösungDaher sollte man fragen, wie Biegegenauigkeit und Formkonsistenz überprüft werden – nicht nur, was die Maschine bei einem Demonstrationsteil leisten kann.
Checkliste für Rücklaufsteuerung für CNC-Drahtbiegen
- ☐ Prüfe die Eigenschaften des Drahtmaterials (Qualität, Härtung, Zertifikate)
- ☐ Überprüfen Sie Drahtdurchmesser und -toleranz
- ☐ Überprüfe den Biegeradius im Vergleich zur Formbarkeit und Werkzeuggrenzen
- ☐ Bewertung der Werkzeuggeometrie und des Zustands
- ☐ Setzen Sie die Kompensationsparameter für den Rücksprung pro Biegung fest
- ☐ Durchführung von Probebiegen mit Produktionsdraht
- ☐ Fertige Teile anhand der Zeichnungsmaße messen
- ☐ Nachweis- und Sperr-Produktionsparameter
- ☐ Überprüfen Sie die Wiederholbarkeit über einen Stichprobenproduktionslauf
- ☐ Standardisieren Sie den endgültigen Prozess und validieren Sie sie nach jeder Änderung erneut
Wie man eine CNC-Drahtbiegungslösung für die Rückfederung bewertet
Wenn die Rückfederungssteuerung für Ihre Bauteile entscheidend ist, bewerten Sie eine Maschine anhand der Fähigkeiten, die sie direkt unterstützen: Servopräzision und Wiederholbarkeit; wie Biegewinkel und Ausgleichswerte programmiert und gespeichert werden; ob Werkzeuge an die Geometrie Ihres Produkts angepasst werden können; ob der Lieferant Proben mit Ihrem tatsächlichen Draht testbiegen kann; und welcher technische Support nach der Installation vorhanden ist. Ein Lieferant, der vor der Empfehlung einer Konfiguration nach Ihren Zeichnungen, Drahtspezifikationen und Toleranzen fragt, bewertet das Problem korrekt: Die Rückschwellenkompensation kann nur gegen das reale Material und Teil validiert werden.
Warum BELAN Machinery für CNC-Drahtformung wählen?
BELAN Machinery baut mehrachsige CNC-Drahtbieggeräte und Drahtformlösungen mit Schwerpunkt auf Automobilanwendungen. BELAN-Maschinen kombinieren Mehrachsen-CNC-Steuerung, intelligente Software einschließlich KI-unterstützter Rücklaufkompensation und maßgeschneiderte Werkzeuge, die auf das Produkt zugeschnitten sind – die drei Elemente, die dieser Artikel als zentral für die Rücklaufsteuerung identifiziert hat. BELAN basiert außerdem auf der tatsächlichen Drahtspezifikation und Produktzeichnungen des Kunden: Teile werden getestet und die Parameter validiert, bevor eine Lösung empfohlen wird, sodass die Biegegenauigkeit von Ihrer Seite demonstriert wird und nicht allgemein behauptet wird.
Fazit
Der Rückschlag beim CNC-Drahtbiegen ist kein Defekt oder Maschinenfehler – es ist das Materialverhalten, das jeder Drahtformprozess berücksichtigen muss. Erfolgreiche Rücklaufregelung erfolgt durch die Anpassung von Material, Drahtgeometrie, Werkzeugen, Biegeparametern, Messung und Kompensation als ein validiertes System. CNC-Technologie kann die Physik nicht beseitigen, aber sie liefert den Herstellern die programmierbaren Parameter, Positionierungsgenauigkeit und Prozesskonsistenz, um den Rückschwung zuverlässig auszugleichen – Teil für Teil, Charge für Charge, die Grundlage für stabile, skalierbare Drahtbauteilproduktion.
Häufig gestellte Fragen
Was verursacht den Rückschlag beim CNC-Drahtbiegen?
Der Rücksprung wird durch den elastischen Teil der Verformung verursacht. Wenn die Biegekraft freigesetzt wird, holt der Draht einen Teil dieser Verformung zurück, sodass sich der fertige Winkel etwas über den programmierten Winkel hinaus öffnet. Wie viel Rückgewinnung stattfindet, hängt vom Material, Durchmesser, Biegeradius, Winkel und Werkzeugen ab.
Wie wirkt sich die Materialhärte auf die Federung beim Drahtbiegen aus?
Härtere Materialien behalten während der Formung in der Regel mehr elastische Energie, was zu einer besseren Rückgewinnung nach dem Biegen führen kann. Härtere Drähte benötigen daher möglicherweise höhere Ausgleichswerte, und die auf einem weichen Draht festgelegte Entschädigung sollte nicht als auf eine härtere Steigung übertragen werden.
Können CNC-Drahtbiegmaschinen den Rücksprung ausgleichen?
Ja – aber durch Entschädigung, nicht durch Eliminierung. In jede Biegung wird ein gemessener Offset programmiert, sodass das Teil auf die Zieldimension zurückkommt. Mit wiederholbarer Servobewegung, konstanter Zuführung und gespeicherten Parametern gilt diese Kompensation bei jedem Zyklus identisch, sodass die Ergebnisse in der Produktion wiederholbar sind.
Wie wirkt sich das Werkzeug auf die Federung aus?
Die Werkzeuggeometrie bestimmt, wie der Draht während der Formung gestützt und eingeschränkt wird, was beeinflusst, wie vorhersehbar er sich verformt und erholt. Werkzeuge, die an die Radien und den Durchmesser des Produkts abgestimmt sind, machen die Kompensation stabiler, während abgenutzte oder nicht angepasste Werkzeuge eine Rückfederungsdrift verursachen – daher sollten Werkzeugwechsel eine Neuvermessung der ersten Teile auslösen.
Beeinflusst der Drahtdurchmesser den Rücksprung?
Das kann es. Der Durchmesser verändert die Steifigkeit des Drahtabschnitts, und das Verhältnis zwischen Biegeradius und Durchmesser beeinflusst, wie viel elastische Rückgewinnung in die Biegung eingebaut wird. Jede Änderung des Durchmessers ist ein neuer Prozesszustand, der frische Probebiegungen und Ausgleichswerte erfordert.
Wie können Hersteller die Genauigkeit beim Drahtbiegen verbessern?
Beginnen Sie mit einheitlichem Material, dann bauen Sie einen disziplinierten Arbeitsablauf auf: Probebiegen mit Produktionsdraht, Messung an der Zeichnung, dokumentierte Kompensationsparameter und gesperrte CNC-Parametersätze. Die Verbesserung der Genauigkeit besteht weniger aus einer einzigen Anpassung, sondern vielmehr darin, den gesamten Prozess wiederholbar zu machen.
Wie kann der Rücksprung während der Massenproduktion kontrolliert werden?
Behandeln Sie es als fortlaufende Prozessdisziplin: Halten Sie die Drahtlosen konsistent, messen Sie während des Laufs Proben, halten Sie die Werkzeuge nach einem Zeitplan fest und validieren Sie die Parameter nach Material-, Werkzeug- oder Geometrieänderungen erneut. Wenn eine Drift auftritt, passen Sie die Kompensation anhand von Messdaten an, anstatt nur auf das Ermessen des Bedieners zu achten.
Brauchen Sie Hilfe bei der Kontrolle des Rücklaufs in Ihrem Drahtformprozess?
BELAN Machinery, ein professioneller Anbieter von Drahtformlösungen für Automobile. Senden Sie uns Ihre Produktzeichnungen oder Muster. Unser Ingenieurteam kann Ihr Drahtmaterial, Ihre Umformanforderungen, Werkzeugüberlegungen und den Bedarf an Rücklaufsteuerung bewerten, um eine geeignete CNC-Drahtformlösung zu finden.
Kontaktieren Sie Belan für eine MachbarkeitsbewertungVerwandte Ressourcen
- CNC-Drahtbiegmaschinen— Mehrachsige CNC-Drahtbieggeräte, die für präzises, wiederholbares Formen entwickelt wurden.
- Industrielle Drahtformlösungen— Anwendungslösungen für eine konsistente industrielle Drahtbauteilproduktion.
- Drahtformlösung für Automobilteile— Drahtformlösungen für Sitzrahmen, Schaumstoffdraht und Verbindungskomponenten, bei denen die Maßkonsistenz entscheidend ist.
- Was sind die Vorteile einer 3D-Drahtbiegmaschine?— Wie das mehrschichtige 3D-Formen die Geometrie komplexer Bauteile und Prozesskonsistenz unterstützt.
- Wie man eine CNC-Drahtbiegemaschine auswählt— Ein vollständiger Auswahlleitfaden zur Bewertung von Maschinen, Werkzeugen und Automatisierungsoptionen.


