


14-mm-Stuhlrahmen-Drahtbiege-Maschine in der Türkei
ABL-3D-51400Drehkopf-Drahtbiegemaschinegeliefert von BELAN hat sieben Tage Vor-Ort-Schulung in einer Kundenfabrik inTürkei. Die Maschine wurde hauptsächlich angeschafft, um Stuhlstützen aus 14 mm massivem Draht herzustellen.
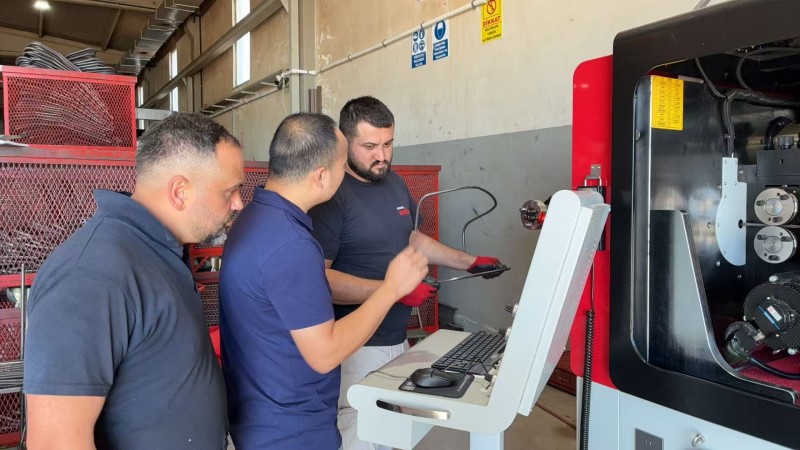
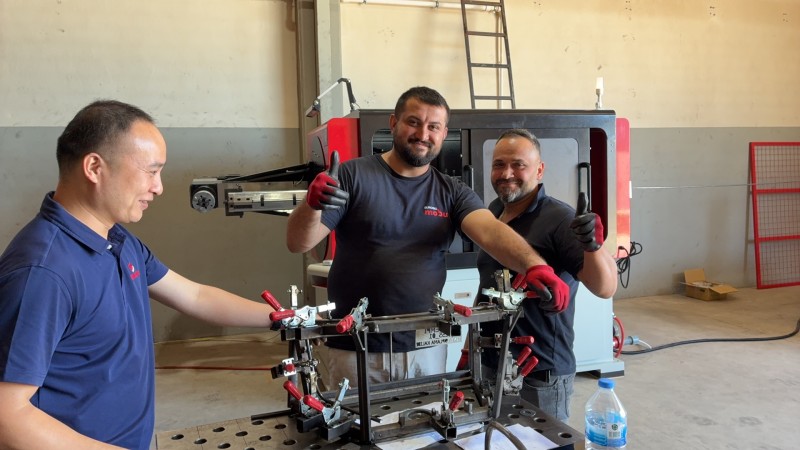
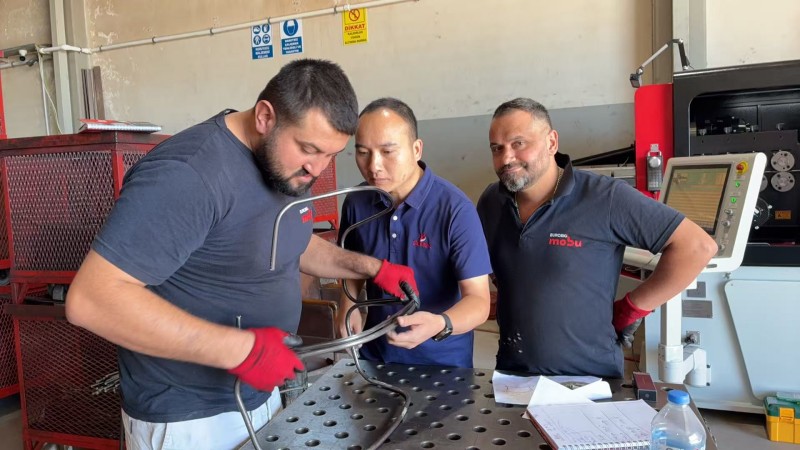
Die BELAN-Ingenieure verwendeten während der Schulung das eigentliche Produkt des Kunden. Das Programm umfasste Maschinenbedienung, Programmierung, Begradigung, Anpassung von Biegeparametern, Probeninspektion und routinemäßige Wartung. Nach der praktischen Schulung bedienten die Mitarbeiter des Kunden die Maschine eigenständig und produzierten eine akzeptierte14 mm StuhlrahmenProbe.
Was sind die Umformanforderungen für einen 14-mm-Stuhlrahmen?
Eine Stuhlstütze aus 14 mm massivem Draht erfordert ausreichende Biegekraft, geeigneten Formraum und eine genaue Kontrolle mehrerer räumlicher Winkel. Da das Material relativ dick ist, müssen auch seine Festigkeit und der Rücklauf beim Produktaufbau berücksichtigt werden.
Wenn die Zuführungslänge, der Biegewinkel oder die Umformrichtung ungenau sind, kann die Abweichung mit aufeinanderfolgenden Biegungen zunehmen. Bei Stuhlstützen, die später geschweißt oder montiert werden, können Maßunterschiede die Position der Verbindungspunkte beeinflussen.
Die Maschinenauswahl sollte daher mehr als den maximalen Drahtdurchmesser berücksichtigen. Die Produktgeometrie, Materialfestigkeit, Biegeradius, Produktionsvolumen und erforderliche Maßtoleranz müssen alle vor der Bestätigung der Umformlösung bewertet werden.
Warum eine Methode zum Formen von Drehkopfköpfen verwenden?
Der BL-3D-51400 ändert die Biegerichtung durch seinen rotierenden Formkopf. Während der Produktion bewegt sich der Draht hauptsächlich vorwärts und rückwärts, anstatt sich kontinuierlich mit dem Produkt zu drehen.
Verwendung einesDrehkopf-Drahtbiegemaschine Für schwere Stuhlstützen können die Bewegung des langen Materials während des Umformens reduziert werden. Der rotierende Kopf ändert je nach Programm die Richtung und vollendet verschiedene dreidimensionale Biegungen.
Die Maschine bietet Umformraum für Produkte mit unterschiedlichen Winkeln und Profilen. Seine Mehrachsensteuerung koordiniert Drahtzuführung, Kopfdrehung und Biegebewegungen gemäß der programmierten Abfolge.
Vorbereitung des 14-mm-Drahts für die Produktion
Justierung der Geradeeinheit
Während der Ausbildung stellten die BELAN-Ingenieure zunächst die Begradungseinheit entsprechend dem 14-mm-Material ein. Zweck war es, sicherzustellen, dass der Draht in geeignetem Zustand in den Zuführungs- und Formbereich gelangte.
Unzureichendes oder übermäßiges Glätten kann das Endprodukt beeinflussen. Die Skala auf der Glättstruktur ermöglicht es Bedienern, die für eine bestimmte Materialspezifikation verwendeten Einstellungen zu dokumentieren. Diese Aufzeichnungen dienen als Referenz, wenn dasselbe Produkt erneut hergestellt wird.
Drahtzuführung und Werkzeuginspektion
Nach dem Laden des Materials überprüften die Mitarbeiter des Kunden den Zuführweg und bestätigten, dass die Biegewerkzeuge sicher installiert waren. Der Draht wurde mit kontrollierter Geschwindigkeit durch die Begradungs- und Zuführmechanismen geführt, bevor die automatische Produktion begann.
Diese Vorbereitungsschritte beeinflussen direkt den Betrieb derDrehkopf-Drahtbiegemaschine. Aus diesem Grund war jeder Mitarbeiter verpflichtet, die Materialbeladungs- und Inspektionsverfahren eigenständig durchzuführen.
Wie wurde das Chair Support Program ins Leben gerufen?
Die BELAN-Ingenieure unterteilten die Geometrie der Stuhlstütze in individuelle Zuführ- und Biegevorgänge. Die Zuführungslänge, der Biegewinkel, die räumliche Richtung und die Betriebsabfolge wurden in das CNC-Steuersystem eingegeben.
Nachdem das erste Programm erstellt wurde, wurde jede Bewegung separat getestet. Die Bediener beobachteten die Position und Richtung jeder Biegung, bevor sie den gesamten Produktionszyklus durchführten.
Diese Schritt-für-Schritt-Methode ermöglichte es den Bedienern sicherzustellen, dass die geformten Abschnitte weder die Maschinenstruktur noch die Biegewerkzeuge beeinträchtigen würden. Es half ihnen auch zu verstehen, welche Programmzeile zu jeder Position im Endprodukt passte.
Das Training konzentrierte sich auf die eigentliche Programmierschnittstelle derDrehkopf-Drahtbiegemaschine. Die Mitarbeiter lernten, wie man Daten eingibt, die Biegesequenz überprüft und die Operation lokalisiert, die eine Korrektur benötigt.
Warum erfordert die erste Probe eine Parameterkompensation?
Massiver Stahldraht erzeugt nach dem Biegen eine gewisse Rückfederung. Die erforderliche Kompensation variiert je nach Materialstärke, Drahtdurchmesser, Biegeradius und Zielwinkel.
Nach der Herstellung der ersten Probe wurden die Hauptmaße und Biegewinkel überprüft. Wenn eine Abweichung festgestellt wurde, wurde die entsprechende Zufuhr- oder Biegeoperation angepasst, anstatt das komplette Programm zu ändern.
Die Probe wurde nach jeder Parameterkorrektur entnommen und erneut gemessen. Durch diesen Prozess erreichte der Stuhlstütz allmählich die erforderlichen Maße und Gesamtform.
Die bestätigten Parameter wurden im Produktprogramm gespeichert. Dadurch kann der Kunde die etablierten Daten gleichzeitig laden14 mm Stuhlrahmenist für eine zukünftige Produktion geplant.
Kundenmitarbeiter haben die unabhängige Einrichtung abgeschlossen
Während der ersten Phase demonstrierten die BELAN-Ingenieure den gesamten Betriebsablauf. Die Mitarbeiter des Kunden begannen dann, das Material zu beladen, das Produktprogramm auszuwählen und die Maschine selbst zu bedienen.
Wenn eine Dimension oder ein Winkel korrigiert werden musste, überprüften die Mitarbeiter die Probe und identifizierten den entsprechenden Programmschritt. Anschließend wurde der entsprechende Parameter angepasst und eine weitere Probe zur Inspektion erstellt.
Das Ziel der siebentägigen Ausbildung war nicht einfach, Maschinenfunktionen einzuführen. Von den Mitarbeitern wurde erwartet, dass sie den Produktionsprozess verstehen und grundlegende Produktanpassungen vornehmen, ohne sich vollständig auf den BELAN-Ingenieur verlassen zu müssen.
Am Ende der Ausbildung inTürkei, konnten die Bediener dieDrehkopf-Drahtbiegemaschine um die erforderliche Stuhlstütze herzustellen und grundlegende Programmkorrekturen vorzunehmen.
Routinemässige Wartung für den stabilen Betrieb
Prüfungen vor dem Start der Maschine
Vor Produktionsbeginn sollten die Bediener den Zustand der Biegewerkzeuge, des Drahtverlaufs, der Schmierpunkte und des Arbeitsbereichs überprüfen. Werkzeuge und ungenutzte Materialien sollten aus dem Bewegungsbereich der Maschine entfernt werden.
Inspektion während der Produktion
Während des kontinuierlichen Betriebs sollten die Mitarbeiter beobachten, ob das Material reibungslos zugeführt wird und ob die Produktmaße stabil bleiben. Ungewöhnliche Geräusche, Vibrationen oder Werkzeugverschleiß sollten vor Produktionsbeginn überprüft werden.
Reinigungs- und Wartungsunterlagen
Die Richtvorrichtung, der Zuführmechanismus, der drehbare Kopf und die Biegewerkzeuge erfordern regelmäßige Reinigung, Inspektion und Schmierung. Wartungsunterlagen helfen Betreibern, den Zustand der Komponenten zu überwachen und Änderungen zu erkennen, bevor sie die Produktqualität beeinträchtigen.
Die 14-mm-Stuhlstütze bestand die Produktakzeptanz
Bevor die siebentägige Schulung abgeschlossen war, bedienten die Mitarbeiter des Kunden die Maschine eigenständig mit dem bestätigten Programm. Der fertige Stuhlstütz wurde hinsichtlich des Gesamtprofils, der Hauptmaße und der Biegepositionen überprüft.
Die Probe erfüllte die Akzeptanzanforderungen des Kunden. Das Ergebnis bestätigte, dass die Ausrüstung Installation, Inbetriebnahme, Bedienerschulung und praktische Produktüberprüfung abgeschlossen hatte.
Die Mitarbeiter hatten zudem die grundlegenden Fähigkeiten für Maschinenbedienung, Programmbearbeitung, Parameterkorrektur und routinemäßige Wartung erworben. Dies schuf eine praktische Grundlage für die zukünftige Produktion von Stuhlstützen in der Fabrik des Kunden.
Von der Ausrüstungslieferung zur unabhängigen Produktion
Die Produktakzeptanz ist nicht das Ende eines Ausrüstungsprojekts. Sie stellt den Zeitpunkt dar, an dem der Kunde die Maschine eigenständig betreibt und verwaltet.
Der BL-3D-51400 vereint mehrere dreidimensionale Biegevorgänge innerhalb eines Produktprogramms. Dies hilft, Unterschiede zu reduzieren, die durch wiederholte manuelle Positionierung und getrennte Biegevorgänge entstehen.
Für Möbelhersteller ist der Produktionswert von einemDrehkopf-Drahtbiegemaschine ist nicht auf die Produktion einer akzeptierten Probe beschränkt. Umstellungseffizienz, Produktkonsistenz und die Produktionsfähigkeit des Betreibers sind gleichermaßen wichtig.
Bewerten Sie Ihr Drahtformungsprojekt mit BELAN
Wenn Sie eine dicke Stuhlstütze, einen Sitzrahmen für Autos oder ein komplexes 3D-Drahtprodukt planen, senden Sie BELAN Ihre Zeichnungen, Materialspezifikationen und Produktionsanforderungen. Unser Ingenieurteam kann den Umformprozess, das Maschinenmodell, die Probenprüfung und den Ausbildungsplan für den Bediener bewerten. Kontaktieren Sie uns, um eine geeignete Lösung zu besprechenDrehkopf-Drahtbiegemaschinefür dein Projekt.
BELAN Machinery, Ihr Experte für Drahtformlösungen für Fahrzeuge.


