


Frag eine Werkstatt, die isolierte Stangen bricht, was ihr Schrottbudget verbraucht, und die Antwort lautet selten Risse. Es ist der Knoten – eine Blase, die auf der Innenseite der Biegung aufsteigt, genau dort, wo die Beschichtung keinen Ausweg hat. Jemand, der PVC-, PA12- oder Glimmerbandleiste auf einerSammelschienen-Biegemaschinehat es gesehen. Diese beschichtete Biege der Sammelschienen sieht aus wie etwas, womit man leben muss. Das ist es nicht. Die Ausbuchtung kann vorhergesagt, durch die Geometrie begrenzt und mit einem kontrollierten Heizschritt beseitigt werden, wenn sie noch sichtbar ist.

Warum die Ausbuchtung entsteht
Wenn sich eine Stange biegt, fließt Kupfer nach innen in den Radius. Kupfer verdichtet sich glücklich. Die Beschichtung nicht: PVC, PA12 und Glimmerband können nicht zusammengedrückt werden, daher drückt das verdrängte Kupfer die Isolierung nach außen und auf der Innenseite der Biegung bildet sich eine Blase.
Drei Faktoren bestimmen, wie groß es wird:
- Innenraum.Je enger der Radius, desto mehr Kupfer wird pro Millimeter der Stablänge verdrängt.
- Steifigkeit und Haftung der Beschichtung.Schlecht haftete PVC wölbt sich freier aus als ein gut gebundenes Glimmerband.
- Bar-Temperatur.Kaltbalken konzentrieren die Verdrängung an eine Stelle; Warme Riegel verteilen es entlang der Beschichtung.

Die Zahlen, nach denen wir arbeiten
Bei PVC-Glimmerstangen ist unser Produktionsstandard eine Ausbuchtung von1,6 mm einseitig bei flachen Kurvenund1,5 mm bei senkrechten Kurven. Die branchenüblicherweise angegebene Toleranz beträgt insgesamt 4 mm auf beiden Seiten, sodass diese Werte eine reale Marge für die Montageanpassung des Kunden lassen.
Die Geometrie, die dich dorthin bringt, ist dieselbe Regel, die wir auf jede Anwendung anwendenSammelschienen-Biegemaschine: halte den inneren Radius beiein Mal mit der Stabbreitebei flachen Biegungen, undein Mal die Stabdickein senkrechten Kurven. Respektiere den Radius und das verdrängte Kupfer verteilt sich entlang der Stange, anstatt die Beschichtung an einer Stelle anzuheben.
Die Vier-Schritte-Lösung, wenn eine Wölbung noch sichtbar ist
Selbst bei korrekter Geometrie kommen Chargen mit einer Haftung an, die schwächer ist als die Spezifikation, oder eine Kundenzeichnung erzwingt einen engen Radius. Hier ist die Rework-Sequenz, die wir in der Reihenfolge ausführen:
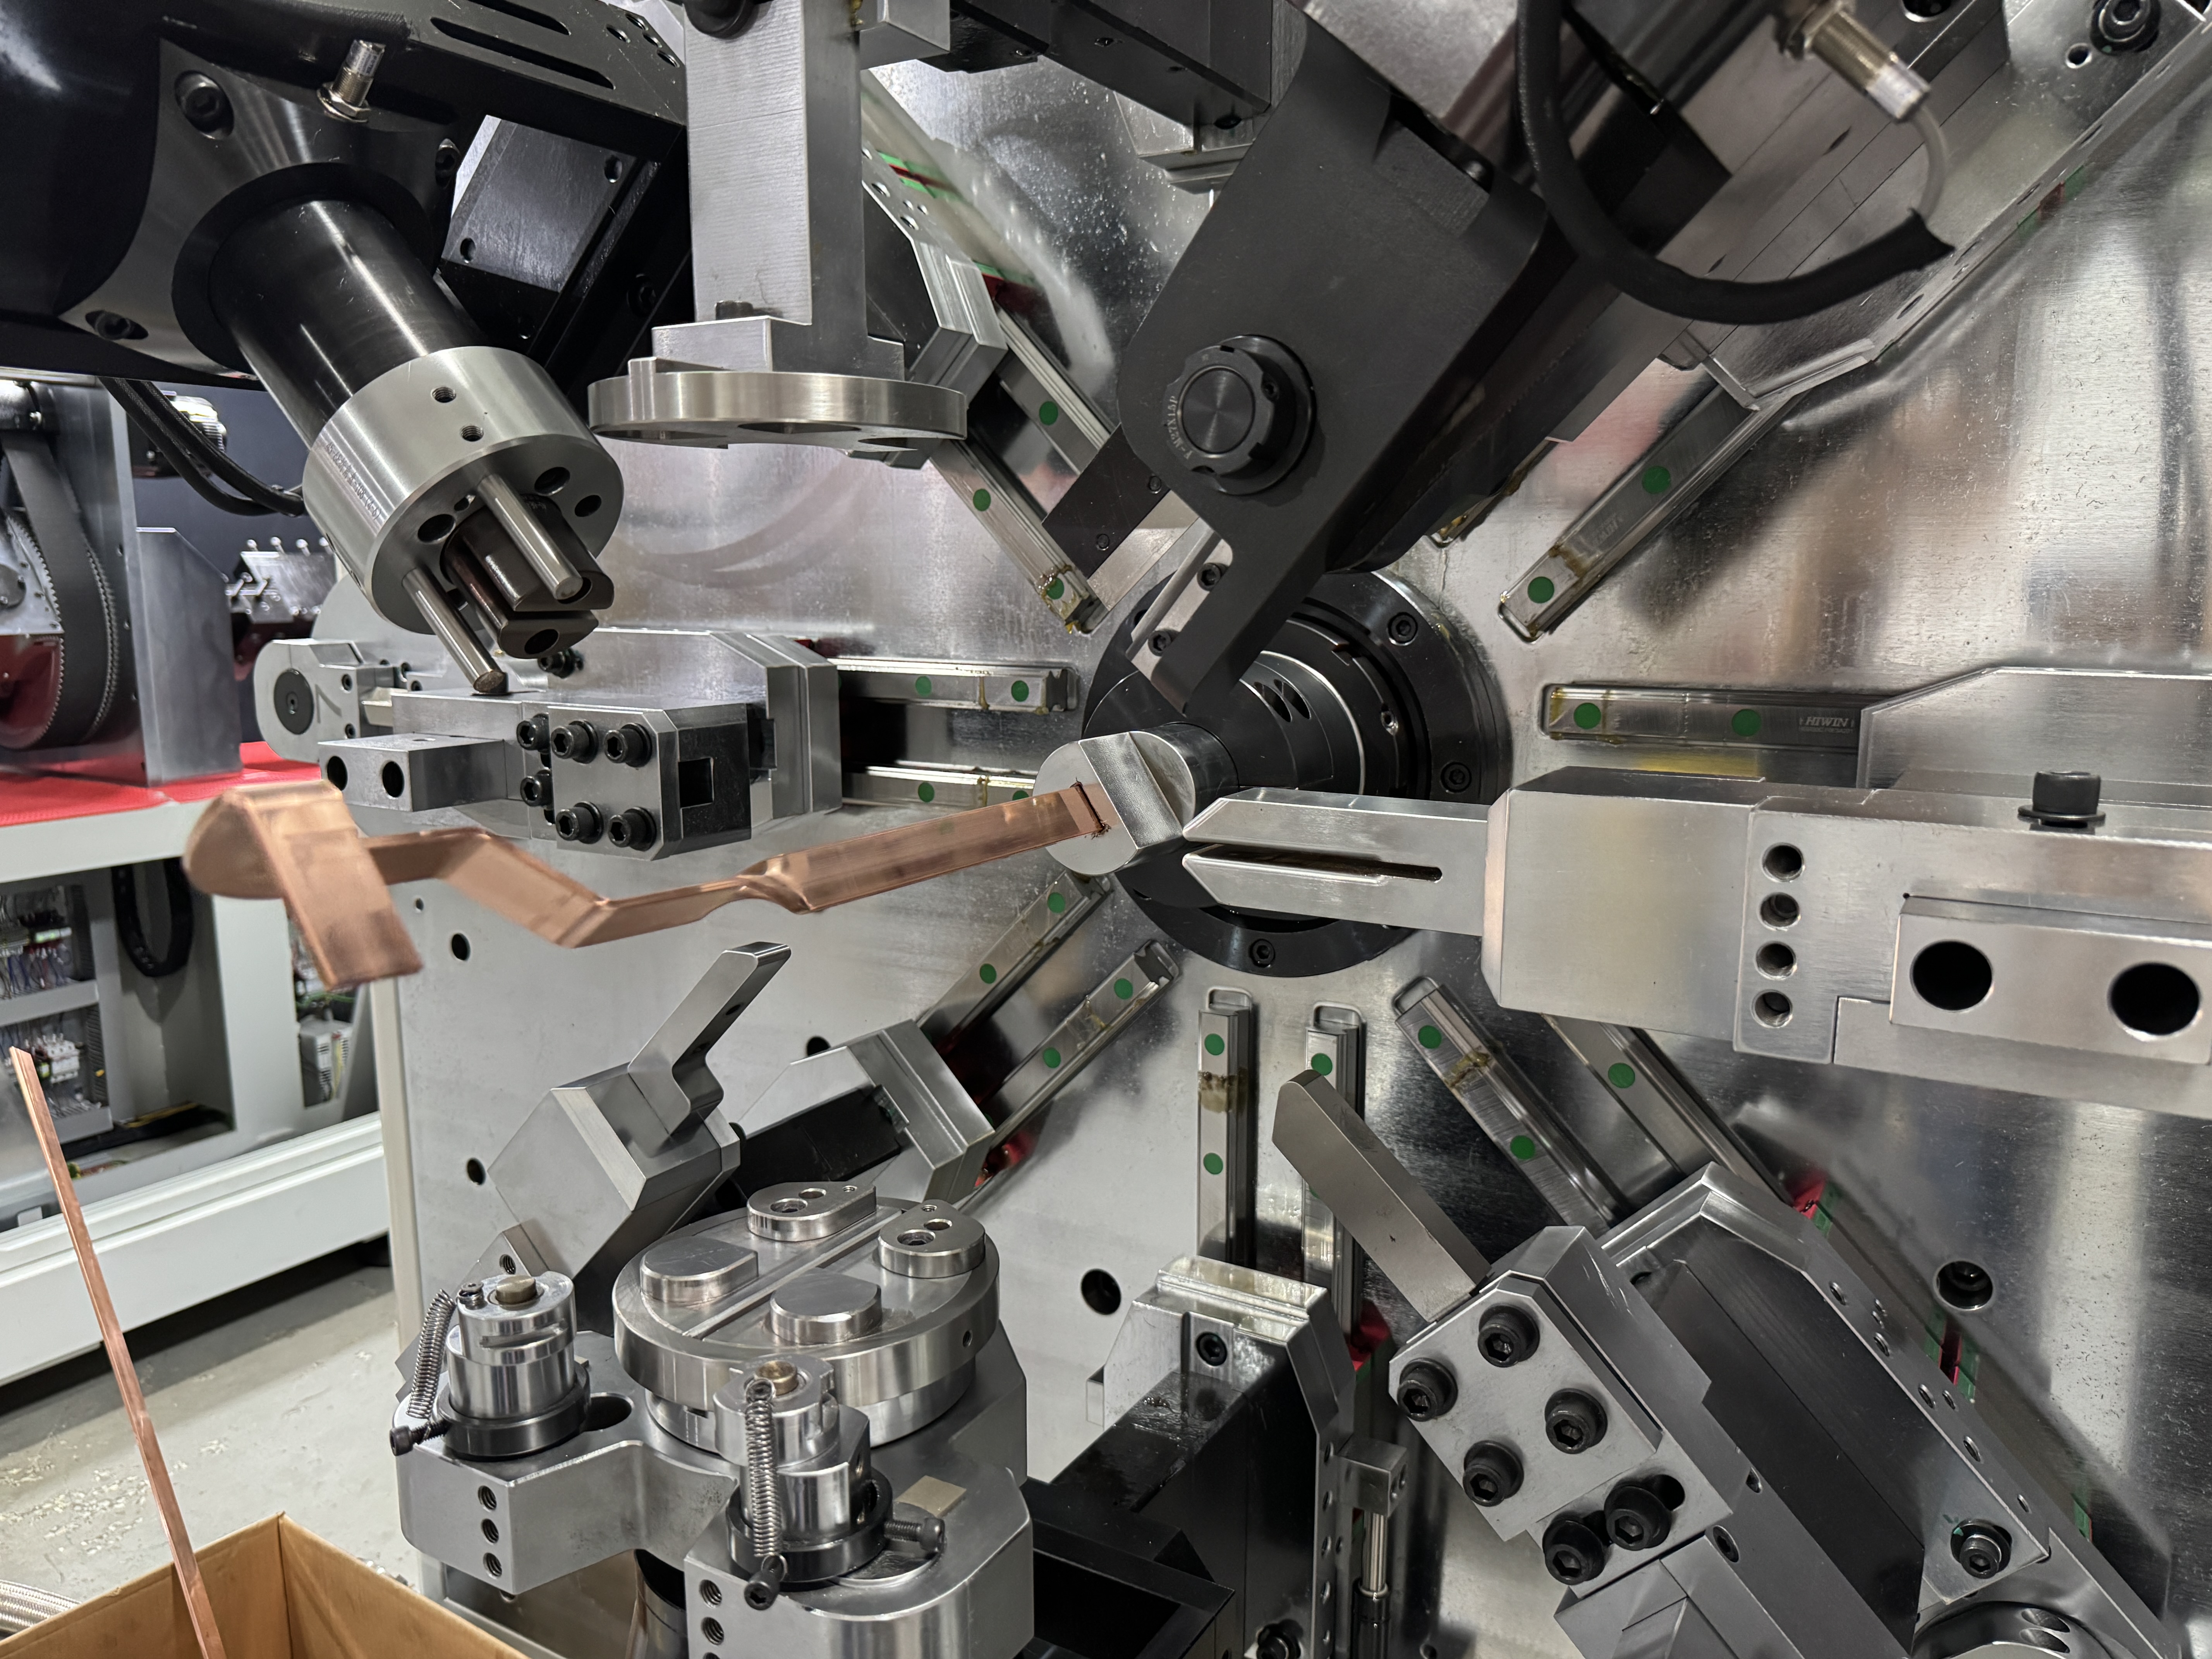
Schritt 1 – Schütze die Stange auf dem Weg hinein.Tracked Feeding mit Full-Wrap-Kontakt verhindert, dass die Beschichtung vorgeschädigt wird. Eine Stange, die mit Wheelflats die Biegung erreicht, wird beim Nacharbeiten stärker wölben und reißen. Unser BL-TP-45-6EL, eine 13-Achsen-MaschineSammelschienen-BiegemaschineFür eine Glimmerbandstange von bis zu 50 mm Breite und 7 mm Dicke gewidmet, kombiniert diese Schiene mit einem Hilfsfeed und einem Glättheber – die Stange wird getragen, nicht gezogen.
Schritt 2 – Vorwärmen an der Biegung.Auf einerSammelschienen-BiegemaschineAusgestattet mit einer Hochfrequenzeinheit am Auslass, wird die Stange kurz vor der Bildung erwärmt. Hitze macht die Beschichtung elastisch, sodass sie sich um die Verschiebung dehnt, anstatt sich scharf anzuheben. Bei schlecht haftendem PVC beseitigt dieser Schritt allein einen großen Teil des Wölbungsproblems.
Schritt 3 – Klemme die Wölbung flach an.Bei Teilen, die noch eine Beule zeigen, wird ein Edelstahl-Shim über die Wölbung gelegt und mit einer Verriegelungszange gehalten. Der Shim verteilt den Druck, sodass die Beschichtung gepresst und nicht durchbohrt wird, während sie sich wieder gegen das Kupfer abflacht.
Schritt 4 – Ofen in einen Tunnel, dann abkühlen.Das geklemmte Teil läuft durch einen Tunnelofen bei100–130 °C für ein bis zwei MinutenDann raus zur Lüfterkühlung. Die Beschichtung fließt beim Erhitzen auf das Kupfer zurück und härtet beim Abkühlen glatt aus. Eine ordnungsgemäße Überarbeitung der Tunnelofen-Sammelschienen lässt die reparierte Zone visuell flach, und das Teil besteht die Dämmprüfung.
Die Reihenfolge ist wichtig. Wärme ohne Unterleg, oder klemme ohne Hitze, und du tauschst eine Ausbuchtung gegen eine abgeblätterte Stelle.
Stoppe die Wölbung, bevor sie entsteht
Der Ofenschritt funktioniert, aber es ist Arbeit – und Arbeit summiert sich über eine Schicht hinweg. Die wirtschaftliche Reihenfolge der Abläufe:
| Priorität | Aktion | Wirkung |
| 1 | Innenradius ≥ 1× Breite (flach) / ≥ 1× Dicke (vertikal) | Verhindert die meisten Ausbuchtungen |
| 2 | Tracked Feeding, Full-Wrap-Kontakt | Kein Vorschaden, gleichmäßiger Griff |
| 3 | Hochfrequente Vorwärmung an der Biegung | Elastische Beschichtung, kleinerer Knoten |
| 4 | Edelstahl-Shim + Tunnelofen, 100–130 °C | Bergt den Rest zurück |
Werkstätten, die standardmäßig Prioritäten 1–3 anbieten, benötigen Priorität 4 selten mehr als gelegentlich. Auf einer richtig konfiguriertenSammelschienen-Biegemaschine, die Beulenreparatur ist größtenteils eingeplant, nicht danach repariert.
Lies deine eigenen Absagen
Sortiert man die Ablehnungen dieser Woche nach Fehlermodus, zeigt jedes Muster auf seinen eigenen fehlenden Schritt. Nur Ausbuchtung – der Radius ist für diese Stange zu eng. Aufgewölbt mit Aufhellung – die Bar kam kalt an oder die Vorwärme wurde übersprungen. Abblättern in der Nähe der Biegung – die Beschichtung wurde beim Einstieg beschädigt, also überprüfe zuerst den Zuführweg. Das Fehlermuster zeigt dir an, welchen Schritt deine Linie fehlt, bevor du einen Cent für die Überarbeitung der Werkzeuge ausgibst.
Schick uns deine Zeichnung
Eine Wölbung ist ein Prozessproblem, nicht eine Eigenschaft einer isolierten Stange. Schicke BELAN deine Stangenspezifikation und die Zeichnung mit dem engsten Radius. Wir werden die vollständige Sequenz auf unsererSammelschienen-Biegemaschine, die Ausbuchtung an den fertigen Teilen messen und sie mit den Prozessparametern zurückgeben. BELAN Machinery, Ihr Experte für Drahtformlösungen für Fahrzeuge.

