


Letzten Herbst schickte ein Verbindungslieferant ein Zeichenpaket und fragte, ob es eine gibtSammelschienen-Biegemaschinekönnte ihre Bar-Familie führen. Ich habe ein Layout für neunzehn Maschinen zurückgeschickt. Sie dachten, ich hätte den falschen Anhang geöffnet. Diese Zelle lässt jetzt alle 75 bis 85 Sekunden einen fertigen Balken frei, und der Bänker, nach dem sie zuerst gefragt haben, ist eine Station darin.

Fang mit der wöchentlichen Balkenzählung an, nicht mit der Maschine
Die meisten Werkstätten arbeiten diese Entscheidung rückwärts um und stellen dann fest, dass die Kosten stromauf- und nachgeschaltet der Maschine liegen.
Folgen Sie einer Stange: Sie verlässt den Glätter, wird zu einer Säge, einer Presse und dann zu einem Glätter getragen. Jeder Trag fügt eine Handhabungsmarke auf eine beschichtete Oberfläche hinzu, eine Toleranzschicht und eine Arbeitsstunde, die niemand zitiert. Je weiter die Stange sich bewegt, desto teurer wird der Defekt.
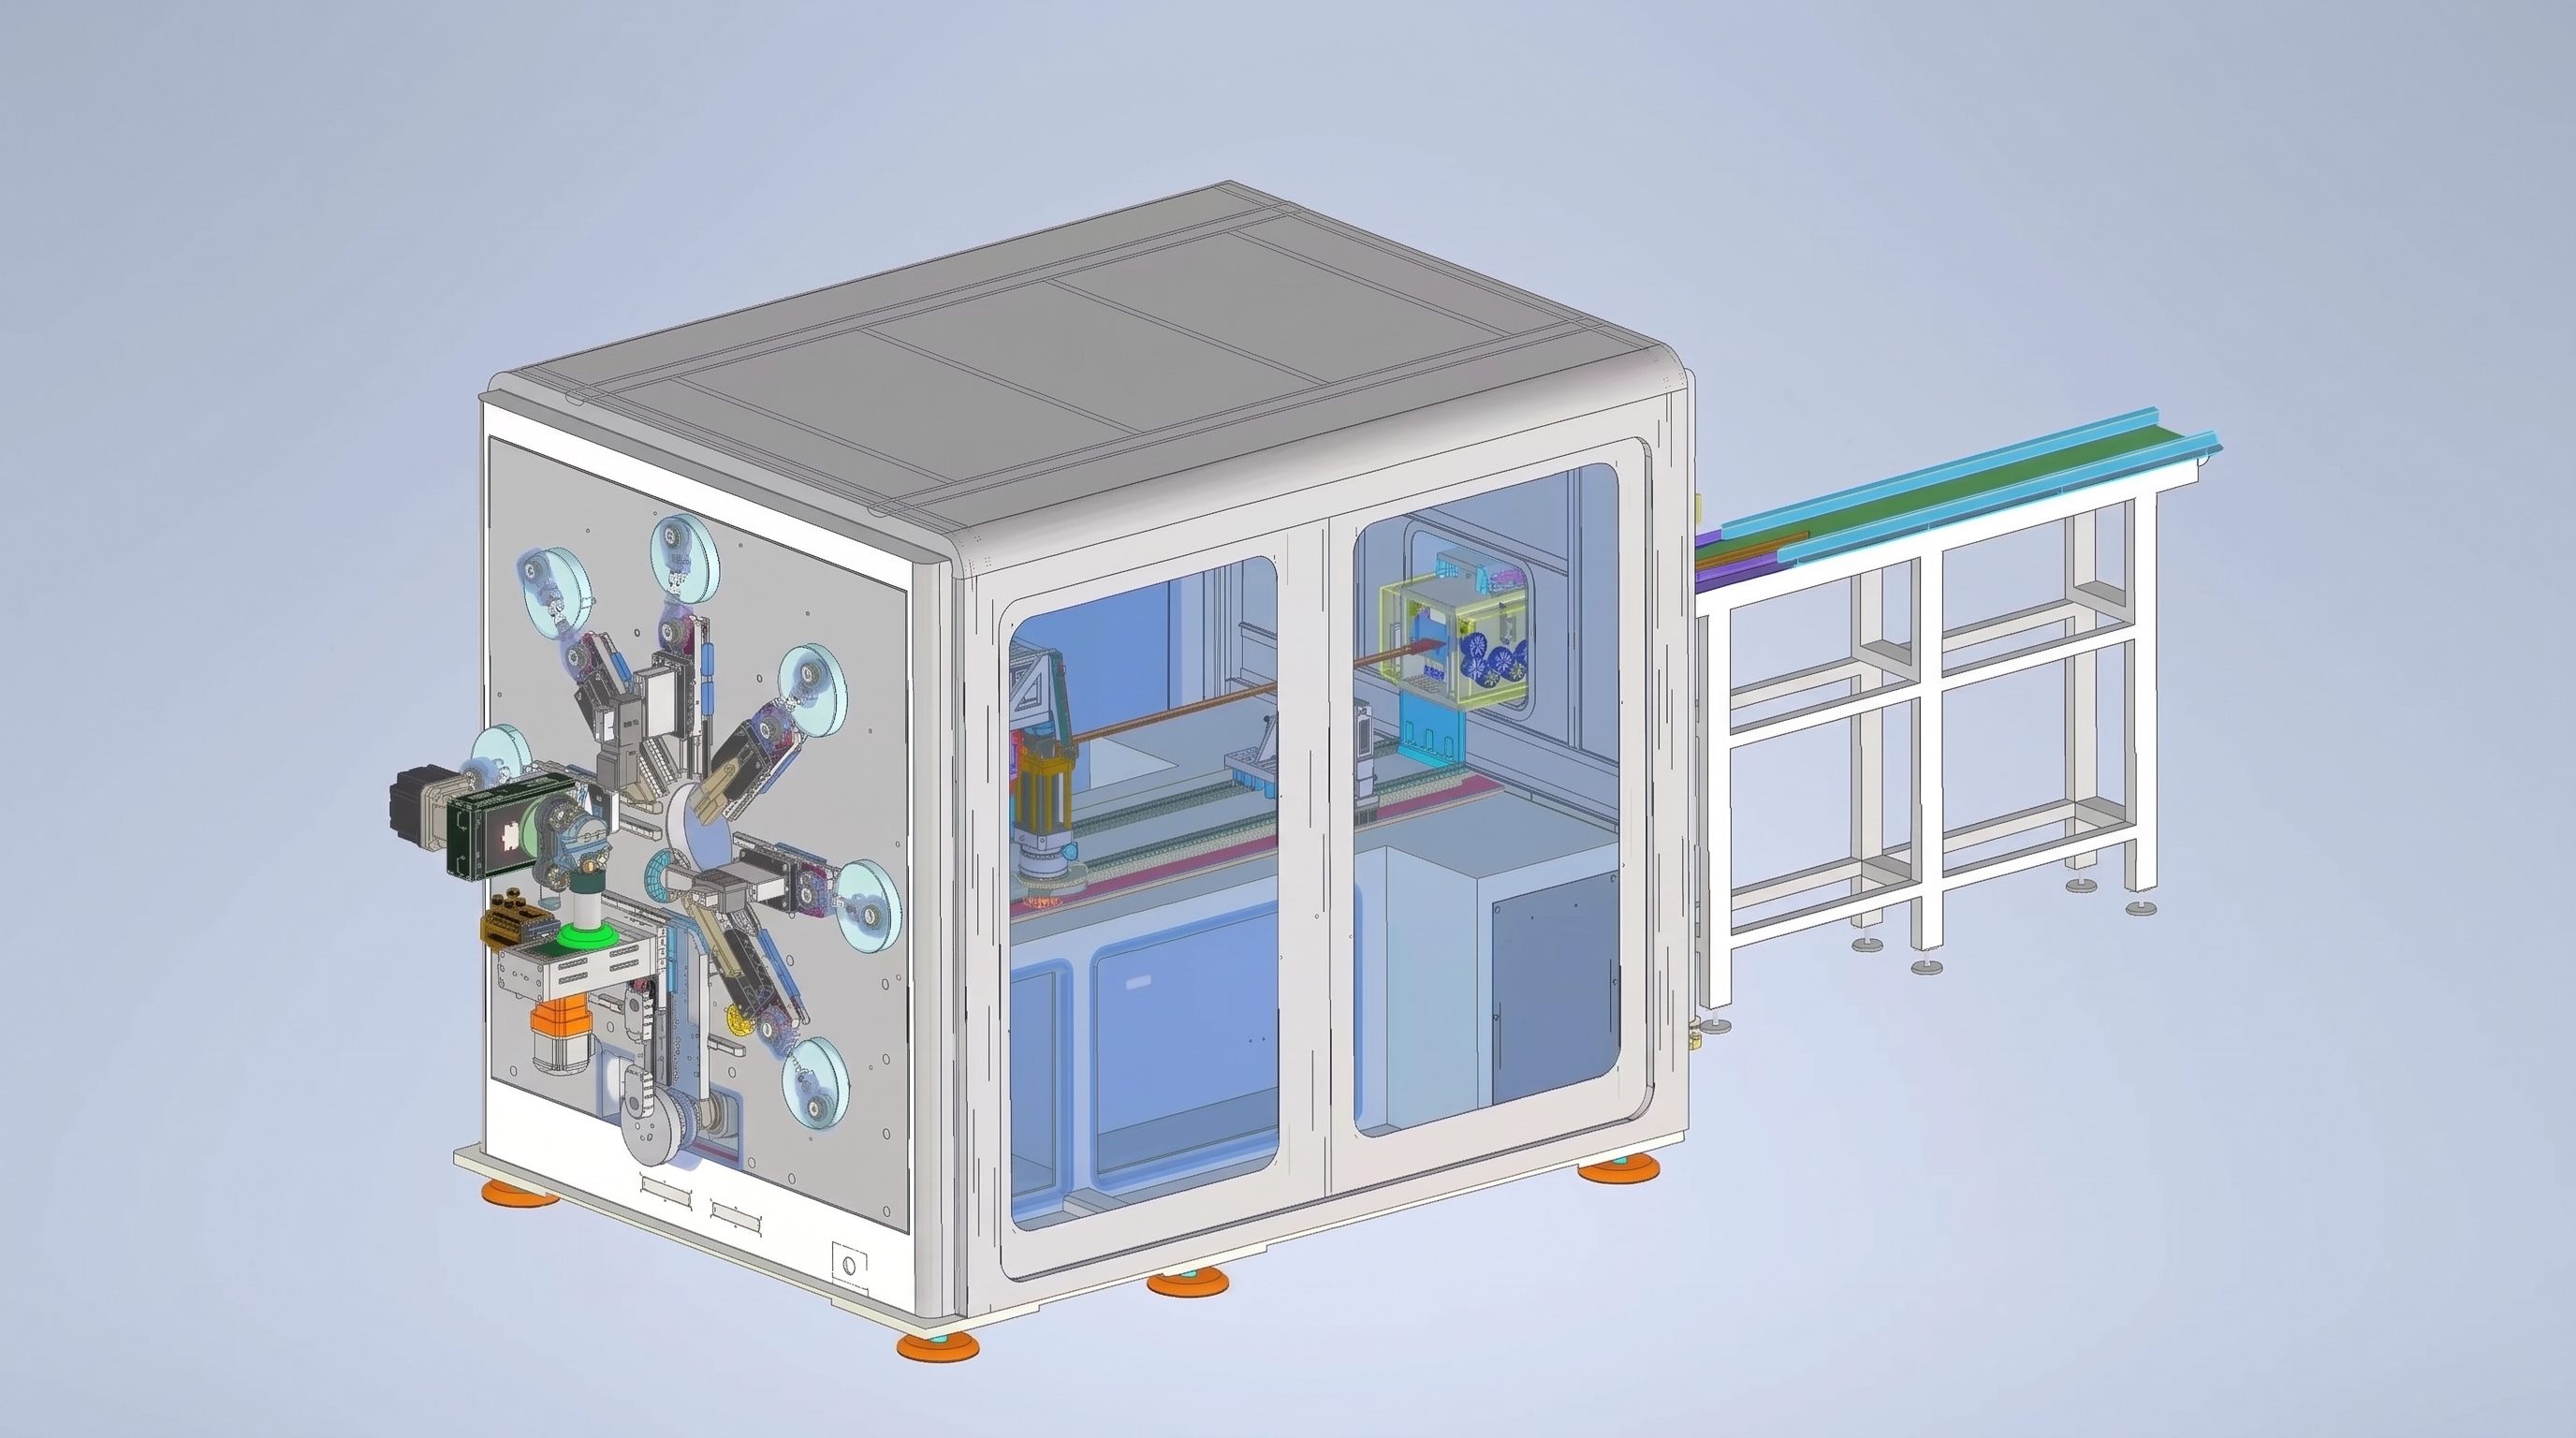
Die von uns gebaute Zelle umfasst 30 m mal 12,25 m – 367,5 m² – mit neunzehn Maschinen, die durch sechsachsige Roboter verbunden sind. Keine menschliche Hand berührt den Bereich zwischen den Stationen.
Was die neunzehn Stationen tun
| Stationsgruppe | Ausrüstung | Was es liefert |
| 1 | Spule einführen, gerade richten, schneiden, lasermarkieren | 800–3000 mm Schnittlänge mit Rückverfolgbarkeitscode |
| 2 | Sechsachsen-Robotertransfer | Die Stange berührt niemals eine Bank |
| 3 | Doppelende-Peeling | 10–100 mm blankes Kupfer an jedem Ende |
| 4 | Doppelende-Stanzen, 60 t | Beide Enden entstanden in einem Schlag |
| 5 | Bürstenentgratung | Vier entgrabte Flächen |
| 6 | Plasma- / Trockeneisreinigung | Blankes Metall an der Schweißverbindung |
| 7 | Endschweißen, beide Enden | Zwei Terminals, ein Durchgang |
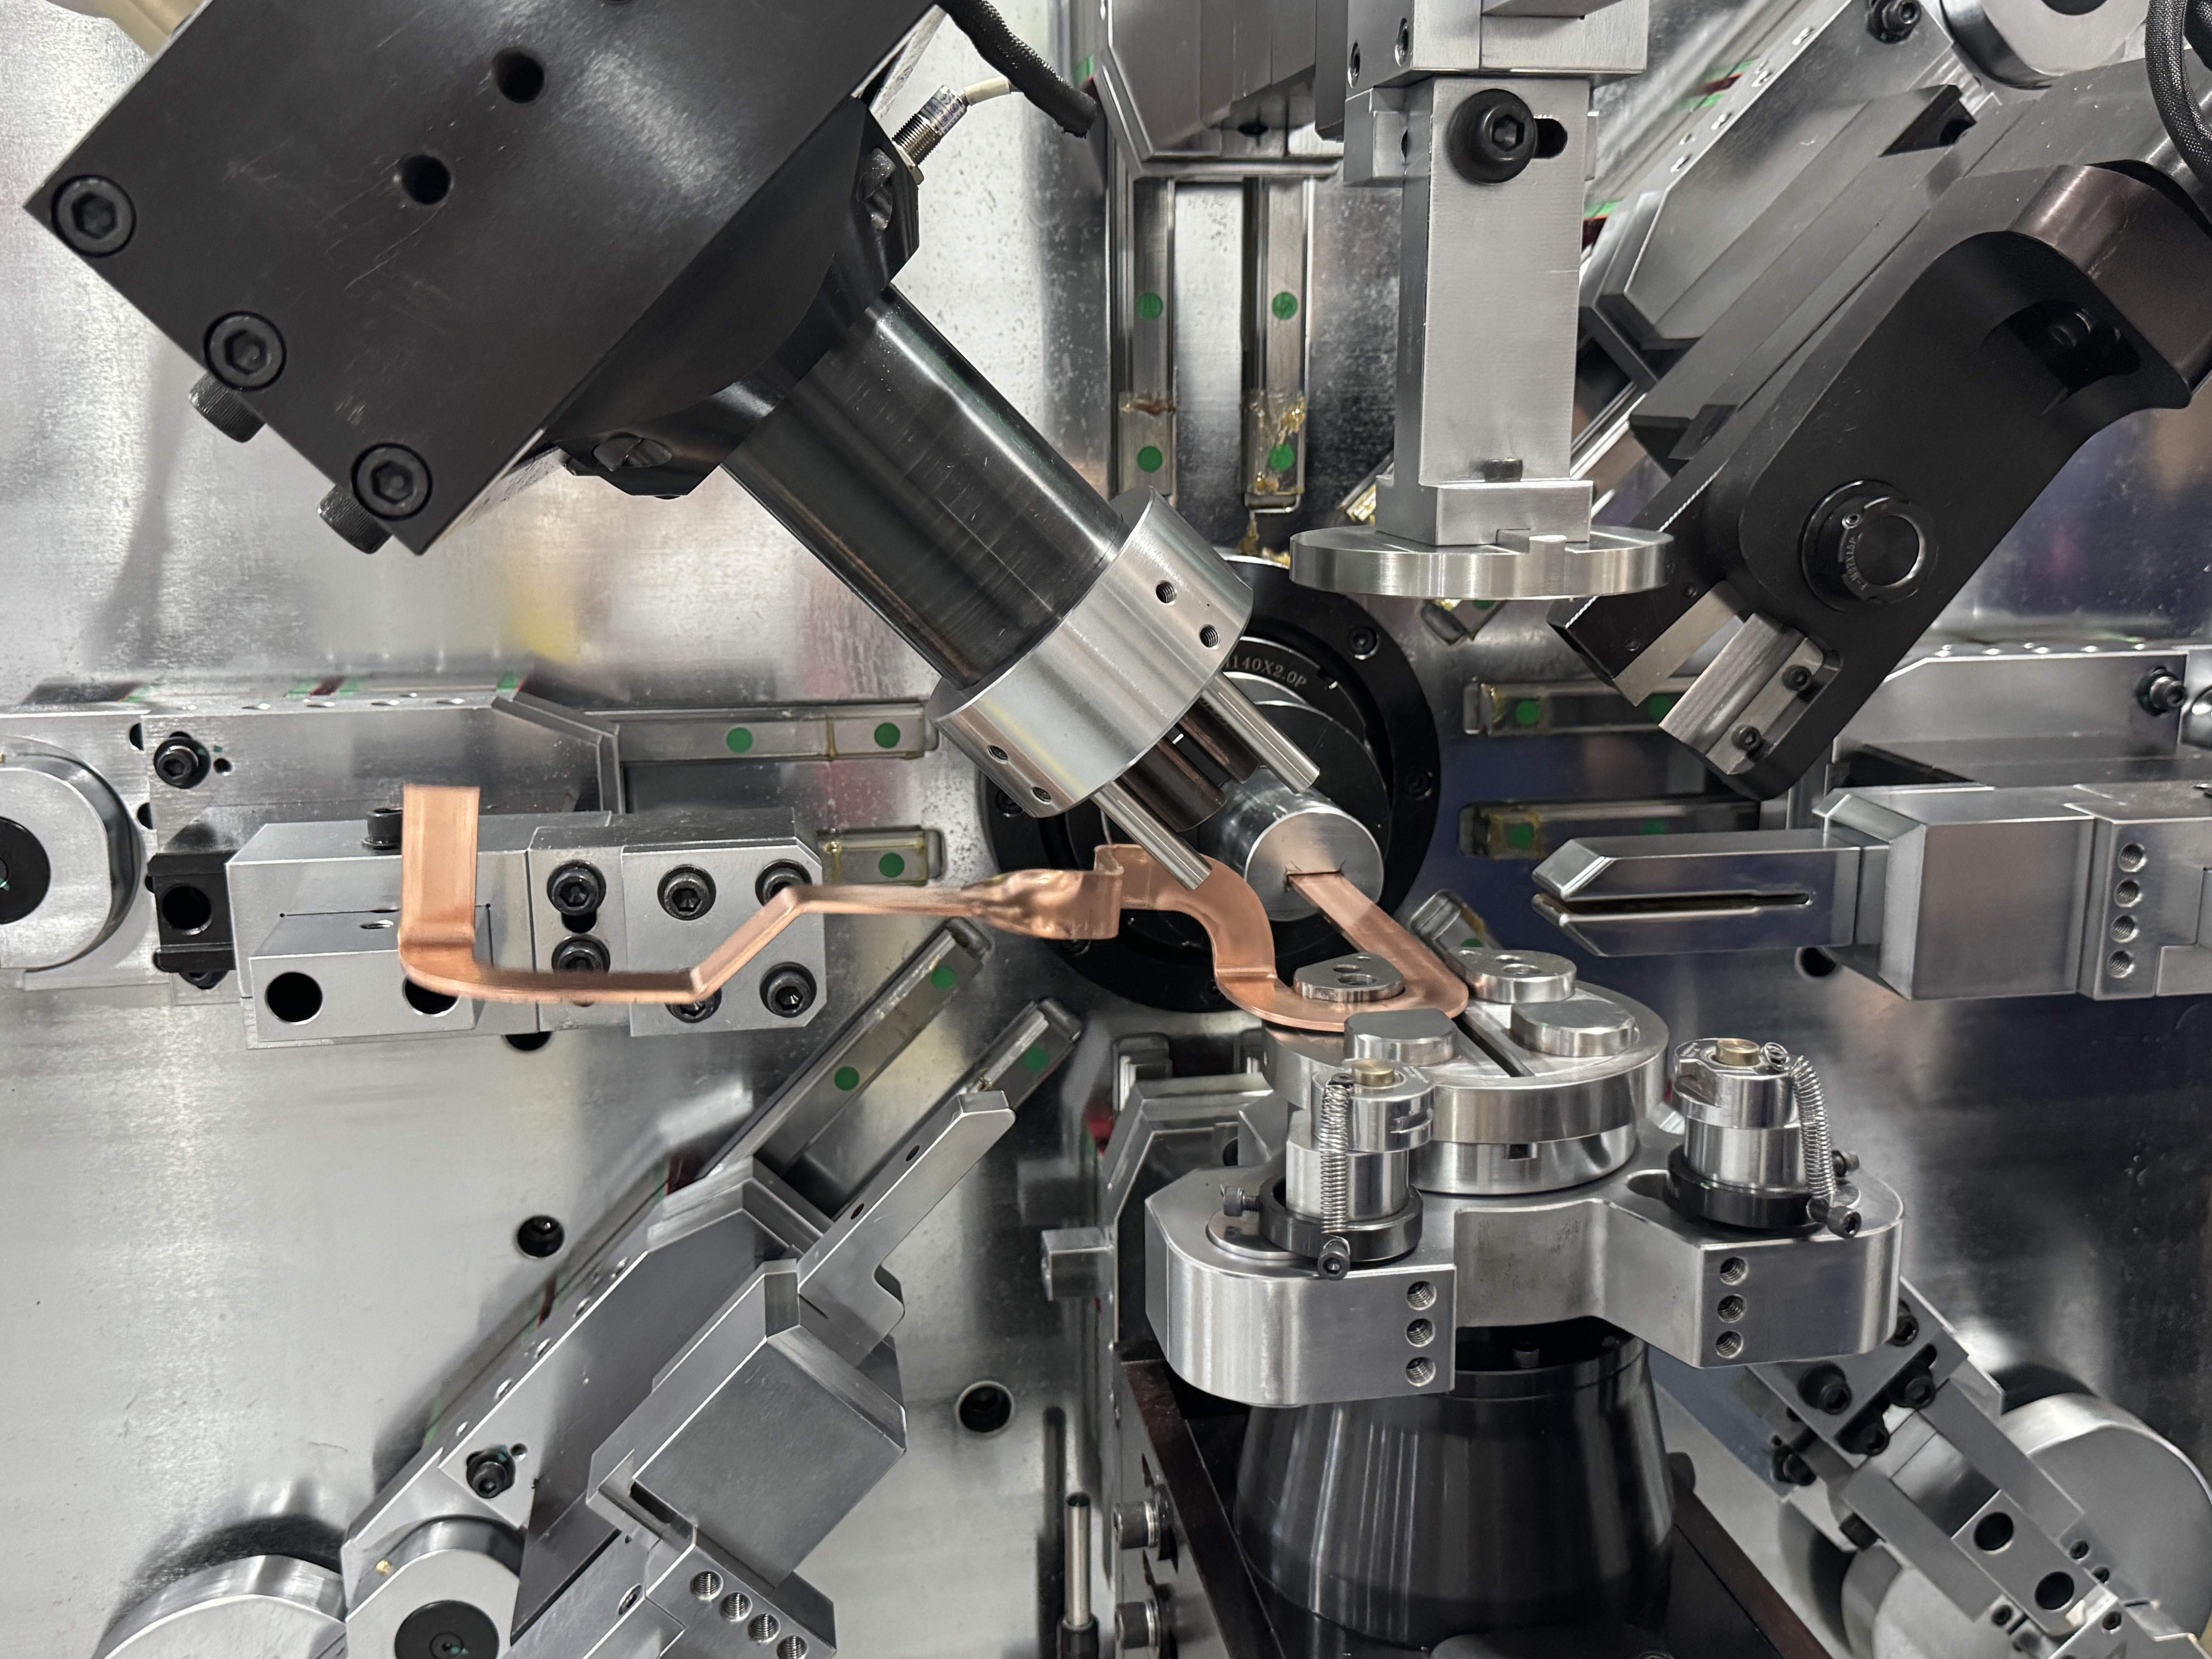
| 8 | Biegen, 13 Achsen | Flache, kantenweise und verdrehte Biegungen |
| 9 | Korrigierendes Biegen | Winkeltrimm vor dem Release |
| 10 | Roboterentladung | Fertige Bars zu Racks |
Arbeitsbereich der Zelle: 50–240 mm² Querschnitt, 15–40 mm breit, 2–6 mm dick.
Biegung nach der Schweißnaht und warum diese Reihenfolge festgelegt ist
Was am Biegekopf ankommt, ist kein flacher Stock mehr
Hier scheitern die meisten Liniendesigns. Die Bar erreicht Station acht trägt bereits an beiden Enden verschweißte Terminals, eine plasmagereinigte Oberfläche und einen Lasercode. Die Spannfläche ist kein sauberes rechteckiges Material mehr – es handelt sich um eine Schweißkugel, eine Endwurzel, eine Peel-Übergang.
Ein Punktkontakt-Griff rutscht an dieser Geometrie ab und zerdrückt die Schweißnaht. Die Kettenband-Zuführung hat hier ihren Platz jenseits des Beschichtungsschutzes: Sie verteilt die Klemmkraft über die gesamte Stabsfläche und umrundet die Schweißnaht und das Terminal. DieSammelschienen-BiegemaschineAn Station acht kann man eine geschweißte Stange nicht mit einem Klemmgriff betreiben.
Korrekturbiegen ist eine Station, keine Überarbeitungsbank
Auf einem 2,4 m langen Bar zeigt sich an der Kurve eine Winkelabdrift, die sich über sieben stromaufwärts angesammelte Stationen angesammelt hat. Eine spezielle Trimmstation befreit sie in etwa zwei Sekunden: messen, anstoßen, loslassen. Ohne diese Station verlässt eine aus dem Winkel stehende Stange die Reihe, schließt sich einer Palette an und wartet auf einen Monteur. Der kontinuierliche Fluss endet dort.
woher 75 bis 85 Sekunden stammen
Schau dir die Stationen einzeln an: 30 Sekunden begradigen, 40 Sekunden stanzen, 50 S. schweißen, 75 Sekunden biegen. Führe die vier in der Reihenfolge durch, und du bist schon bei 195 Sekunden. Die Zelle erreicht 75–85 S, weil sich die Zyklen überschneiden – Station neun bereitet sich vor, während Station acht noch entsteht.
Der Preis der Überschneidung: Der langsamste Sender gibt den Rhythmus vor. An dieser Strecke ist die Kurve die langsamste Station. Das macht den Bändiger zu einer Kapazitätsentscheidung, nicht zu einem bequemen Kauf. Ein Bieger, der langsamer ist als der Schweißer, verschwendet den Schweißer; Ein Bändiger, der viel schneller ist als die anderen, verschwendet Kapital.
Auch die Genauigkeitsgrenze muss halten: Wiederholbarkeit von ±0,2° bei 90°-Kurven, ±0,1 mm Zuführfehler bei 300 mm und ein 100.000-Zyklus-Last-Run-in vor jedem Maschinenschiff. Auf einer Zelle, die täglich Hunderte von Balken produziert, macht eine instabile einzelne Maschine die Reinigung und das Schweißen in den sechs Stationen vor ihr rückgängig.
Wenn eine Maschine neunzehn schlägt
Eine integrierte Leitung ist keine universelle Lösung. Es funktioniert, wenn ein oder zwei Bar-Familien Woche für Woche mit hohem Auftreten laufen. Vergrößert man den Produktmix oder verkleinert man die Losgröße, verbrauchen die Umstellungskosten über neunzehn Stationen den Durchsatzzuwachs.
| Entscheidungspunkt | Line fits | Eigenständige Maschine passt |
| Wöchentliche Ausgabe | Tausende Bars, eine Familie | Zehn bis Hunderte, unberechenbar |
| Produktvielfalt | Ein oder zwei Familien, schmale Abschnitte | Viele Familien, ordnungsgetrieben |
| Beschichtungstypen | Ein oder zwei (PA12, Glimmer) | Häufiges Umschalten |
| Schweißen | Internes Terminalschweißen, großes Volumen | Ausgelagert oder manuell |
| Bodenfläche | 350 m² durchgehend | Enge, gestaffelte Investition |
Die eigenständige Route sieht so aus: eine 16-Achs-RouteSammelschienen-Biegemaschinewie der TP-DL-45-6E, 12,0–45,0 mm breit und 2,0–6,0 mm dick, mit Kettenzuführung und einer Geradeeinheit, wobei ein Bediener zwei Maschinen bediente. Wo Kupfer und Aluminium sich mischen und die Beschichtungen oft wechseln, ist die 13-Achs-SchichtSammelschienen-BiegemaschineBL-TP-50-7E umfasst 15–45 mm Kupfer bei 1,0–7,0 mm und 15–50 mm Aluminium bei 1,0–8,0 mm, mit Druckanpassung statt Radwechsel.
Phasing funktioniert besser: Beginne mit Gerademachen, Schneiden und Biegen, dann füge Peeling, Punching und Schweißen hinzu, sobald das Volumen es rechtfertigt. Günstiger als eine Vollzelle mit halber Last.
Was ich brauche, bevor ich ein Layout zeichne
- Balkenzeichnungen: Querschnitt, Breite, Dicke, entwickelte Länge, Biegeanzahl
- Wöchentliches Volumen und Schichtmuster pro Barfamilie
- Beschichtung: blankes Kupfer, PA12, PVC-Glimmer, Aluminium
- Terminalspezifikation und Schweißprozess: Ultraschall, Laser, TIG
- Verfügbarer Boden, Länge nach Breite, Säulenabstand, Kranhöhe
- Ziel-Zykluszeit und ob der Ausgang Pack-Baugruppe oder Schaltanlage speist
- Vorhandene Ausrüstung, die in die Zelle aufgenommen werden muss
Mit diesen sieben Punkten kann ich eine Station-für-Station-Fahrradtabelle und einen Grundriss zurückgeben, nicht eine Ja-we-kann-E-Mail.
Wenn dein Lautstärkevolumen die Leitungsschwelle nicht erreicht hat, erzwingen Sie es nicht. Senden Sie zuerst die Zeichnungen und die wöchentliche Zählung – wir prüfen, ob es eine einzelne gibtSammelschienen-Biegemaschineträgt die Last. Wenn ja, kauf eine Maschine. Wenn nicht, sprechen wir über dieSammelschienen-Produktionslinieund dieNEV-Sammelschienen-FertigungszelleBei euren Barfamilien, nicht bei einem Katalog. BELAN Machinery, Ihr Experte für Drahtformlösungen für Fahrzeuge.


