


Drei Dinge haben sich bei der Arbeit mit neuen Fahrzeug-Sammelschienen geändert, und alle drei landen auf demselben Gerät. Beschichtungen wurden Standard statt optional. Die Balken wurden dünner, während die aktuellen Einschaltquoten stiegen. Bestellbücher werden in kleinere Stücke mit mehr Materialien aufgeteilt. Keine dieser Geschichten ist marktgroß. Jede ist eine Veränderung in dem, was einSammelschienen-Biegemaschinemuss es auch reichen, und die Maschinen, die 2022 ausreichend waren, sind jetzt die Beschränkung.

Änderung 1: Die Beschichtungen wurden Standard, daher musste das Füttern geändert werden
Ein blanker Kupferstab verträgt fast jede Fütterungsmethode. Eine PVC-, PA12- oder Glimmerbandleiste nicht. Die Beschichtung hat auf einigen Stufen eine geringe Haftung und auf allen keine Kompressibilität, was bedeutet, dass das Zuführsystem nun die Qualität jeder Sammelschienen-Biegemaschine bestimmt, bevor die Biegung überhaupt erreicht ist.
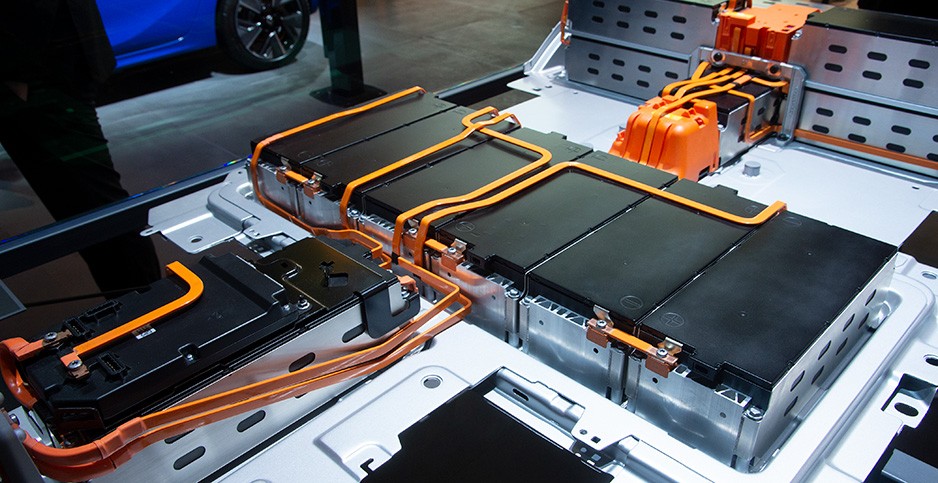
Drei Zuführungsdesigns konkurrieren, und nur eines deckt die gesamte Materialmischung ab:
| Konstruktion | PA12-Kupfer | PVC-Glimmer | Größenwechsel |
|---|---|---|---|
| 8-Rad-Walze | Ja | Nein | Neuer Radsatz, ~4.000 RMB, ~20 min |
| Klemmzufuhr | Langsam | Ja | Pad-Einstellung |
| Kettenband | Ja | Ja | Druckanpassung, Minuten |
Die praktische Konsequenz: Anlagen, die rollengeführte Maschinen für Barebar gekauft haben, führen jetzt einen zweiten Prozess für beschichtete Teile durch oder lehnen Isolierschäden ab, die sie nicht erklären können. Die Reparatur ist mechanisch – eine Schiene, die die Stange umwickelt, statt sie einzuklemmen – und sie ist der mit Abstand größte Qualitätshebel im Coated Work.
Änderung 2: Dünnere Stäbe, engere Radien, gleiche Beschichtung
Eine höhere Leistungsdichte trieb die Pakete zu dünneren Bars mit engeren Biegeradien. Eine dünne Stange plus enges Radius ist genau die Kombination, die innere Wölbung und äußere Risse erzeugt: weniger Kupfervolumen zur Aufnahme der Verdrängung, mehr Dehnung der äußeren Beschichtung.
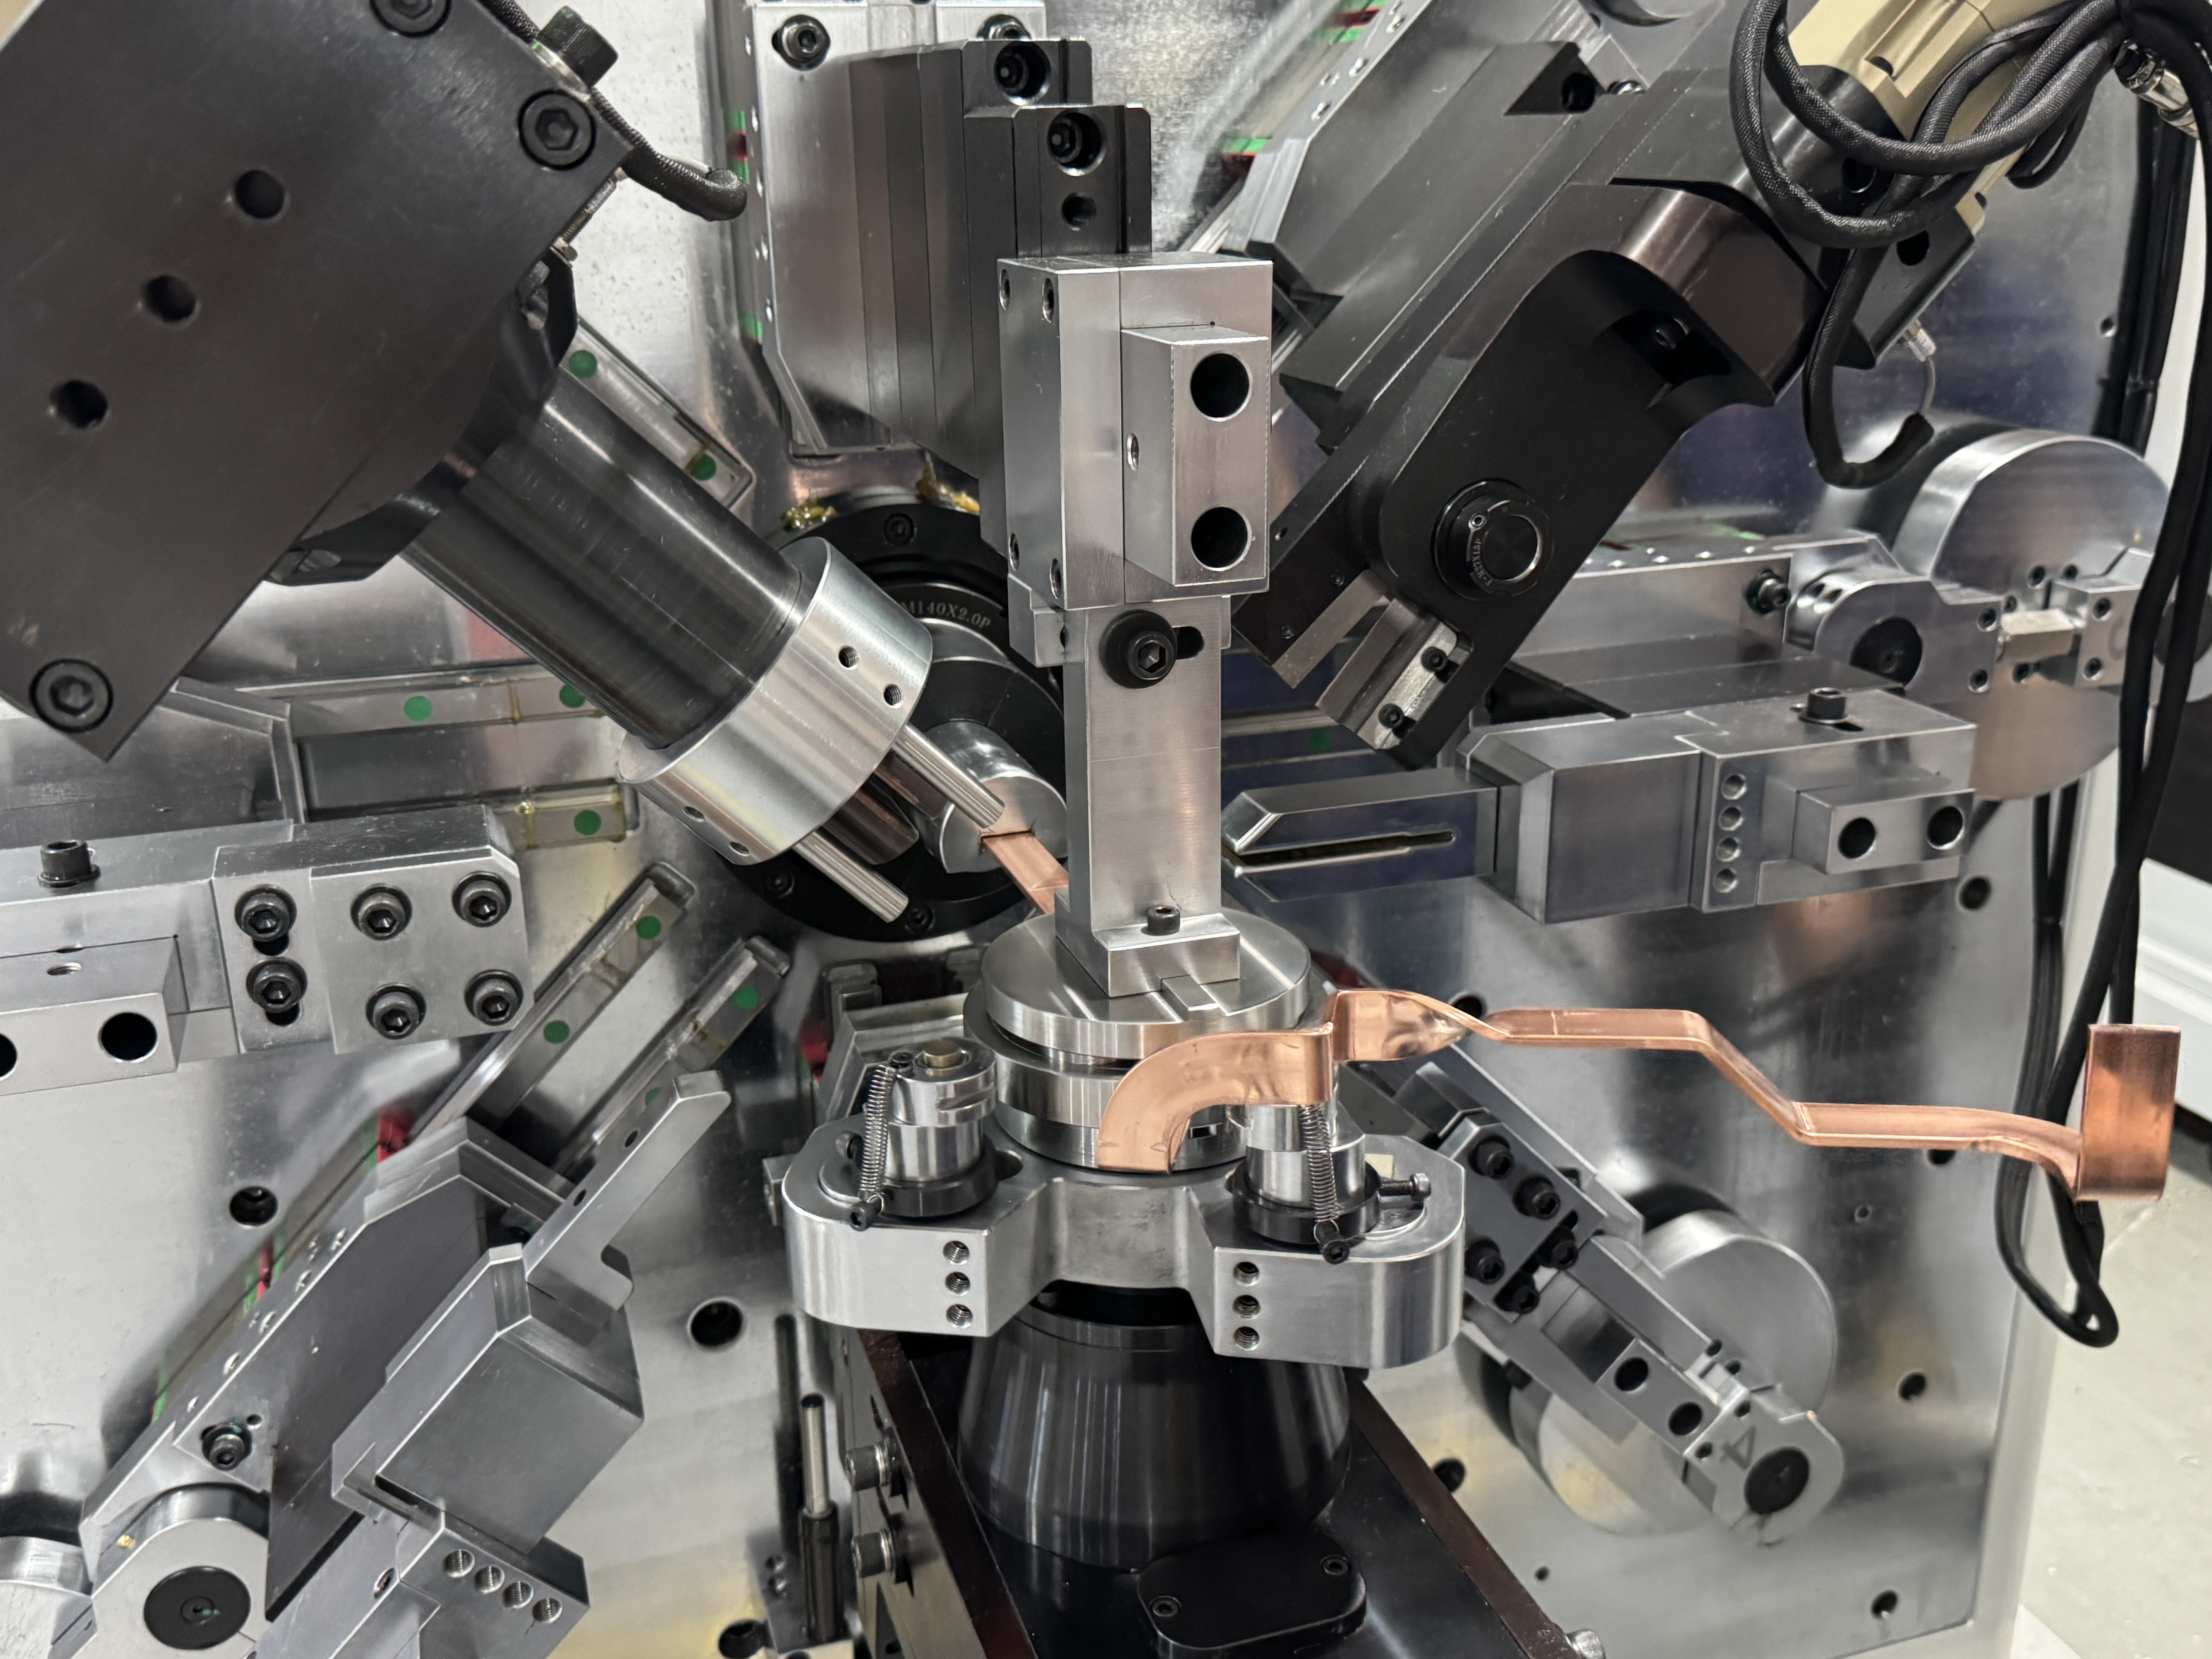
Zwei Prozessreaktionen sind jetzt Standard auf unseren Maschinen. Zunächst die Geometrie-Disziplin – der innere Radius von einem Mal der Stabbreite für flache Biegungen und einem Mal der Stabdicke für vertikale Biegungen, was die Ausbuchtung auf 1,6 mm und 1,5 mm einseitig hält, wobei eine Industrietoleranz von 4 mm auf beiden Seiten erreicht wird. Zweitens: Hochfrequenzvorwärmen am Ausgang, sodass die Beschichtung den biegenden Elastik erreicht und nicht kalt und spröde ist.
Keines von beiden ist eine Softwarefunktion. Beides sind Hardwareentscheidungen, die zur Bestellzeit getroffen werden, weshalb dieser Wandel die Beschaffung statt der Produktionsplanung verändert.
Änderung 3: Gemischte Materialien, kleinere Grundstücke
Die gleiche Anlage biegt jetzt Kupfer für ein Programm und Aluminium für das nächste, in so kleinen Chargen, dass die Umstellungszeit die Marge auffrisst. Deshalb ist die druckverstellbare Kettenfütterung über die Qualität hinaus von Bedeutung: auf einer 13-Achs-MaschineSammelschienen-BiegemaschineDas Material umfasst 15–50 mm Breite und 2–7 mm Dicke und ist eine Druckeinstellung und eine Programmlast, kein Radwechsel.
Werkstätten, die immer noch ein Material pro Maschine verwenden, tragen eine selten messbare Planungskosten. Zwei Maschinen, die jeweils die Hälfte der Woche im Leerlauf stehen, kosten mehr als eine, die innerhalb von Minuten wechselt.
Was das für Ausrüstungsentscheidungen bedeutet
Aus dem oben Genannten folgen drei praktische Urteile:
- Kaufe das Zuführungssystem, nicht die Achsenzählung.Die Achsenzählungen sind bei verschiedenen Lieferanten vergleichbar; Zuführdesigns sind das nicht, und die Zuführung bestimmt den Ertrag der beschichteten Stäbe.
- Behandeln Sie die Radiusfähigkeit als Kaufkriterium.Fragen Sie jeden Anbieter von Sammelschienen-Biegemaschinen nach dem kleinsten Radius, den die Maschine auf Ihrem Material hält, ohne zu reißen – mit einem Testteil, nicht mit einer Katalogfigur.
- Überprüfen Sie die Wiederholbarkeit mit Datensätzen.Zuführgenauigkeit von ±0,1 mm bei 300 mm Hub und Biegwiederholbarkeit von ±0,2° sind nur dann prüfbar, wenn ein Lieferant den dahinterliegenden Dauertest nachweisen kann.
Drei Fragen, die Käufer immer wieder stellen
Kann eine Maschine sowohl beschichtete als auch nackte Stange bewältigen?
Ja, mit Kettenzufuhr und einstellbarem Druck. Rollenfutterspender können in der Regel überhaupt keine PVC-Glimmer-Bar betreiben.
Verlangsamt das Vorheizen den Zyklus?
Nein. Er läuft inline am Auslass und fügt keinen separaten Handhabungsschritt hinzu.
Ist Aluminium schwerer zu biegen als Kupfer?
Es ist weicher und lässt leichter Gallen, daher ist der Kontaktdruck wichtiger als die Kraft. Die Vergütungswerte des Programms unterscheiden sich, weshalb es sich lohnt, separate Rezepte zu bewahren.
Die Richtung ist klar
Der Trend geht nicht zu mehr Achsen oder größeren Maschinen. Er richtet sich auf Ausrüstung, die empfindliche Materialien übersteht, eine enge Geometrie behält und schnell wechselt. ASammelschienen-BiegemaschineAllein auf Achse gekaufte Zählung wird vor Ablauf des Abschreibungsplans ersetzt; Ein gekaufter Nachweis für Fütterungsdesign und Toleranz wird auch 2032 noch verdient werden.
Wenn deine Zeichnungen dünner werden und deine Beschichtungen vielfältiger, schick BELAN deine Stabliste und deinen engsten Radius. Wir führen die Sequenz an unserer Sammelschienen-Biegemaschine aus und senden die gemessenen Teile zurück, sodass die Entscheidung auf den Teilen und nicht auf Vorhersagen basiert.
BELAN Machinery, Ihr Experte für Drahtformlösungen für Fahrzeuge. Fordern Sie eine Bewertung für 2026 anhand Ihres aktuellen Zeichensatzes an, mit einer Probebiegung Ihres dünnsten beschichteten Stabs und dokumentierten Prozessparametern.
Werden deine Zeichnungen dünner und deine Beschichtungen vielfältiger?
Schick uns deine Barliste und deinen engsten Radius. Wir führen die Sequenz auf der Matching-Maschine aus und geben die gemessenen Teile mit den Parametern zurück – die Entscheidung liegt also auf den Teilen, nicht auf Vorhersagen.


