


Du programmierst 90 Grad. Die Stange kommt mit 92 Grad vom Gerät ab. Niemand berührte etwas – das Kupfer zog sich einfach teilweise zurück. Jede Werkstatt, die flaches Kupfer formt, trifft das in der ersten Woche, und die Lösung ist kein schwererer Zylinder oder ein neuer Stempel. Auf einer modernen BühneSammelschienen-Biegemaschine, Federrückgang ist eine programmierte Variable, genauso wie die Zuführlänge und der Innenradius es sind. So ermitteln wir die Vergütungswerte auf Produktionsflächen – und halten sie aufrecht.
Woher die Erholung kommt
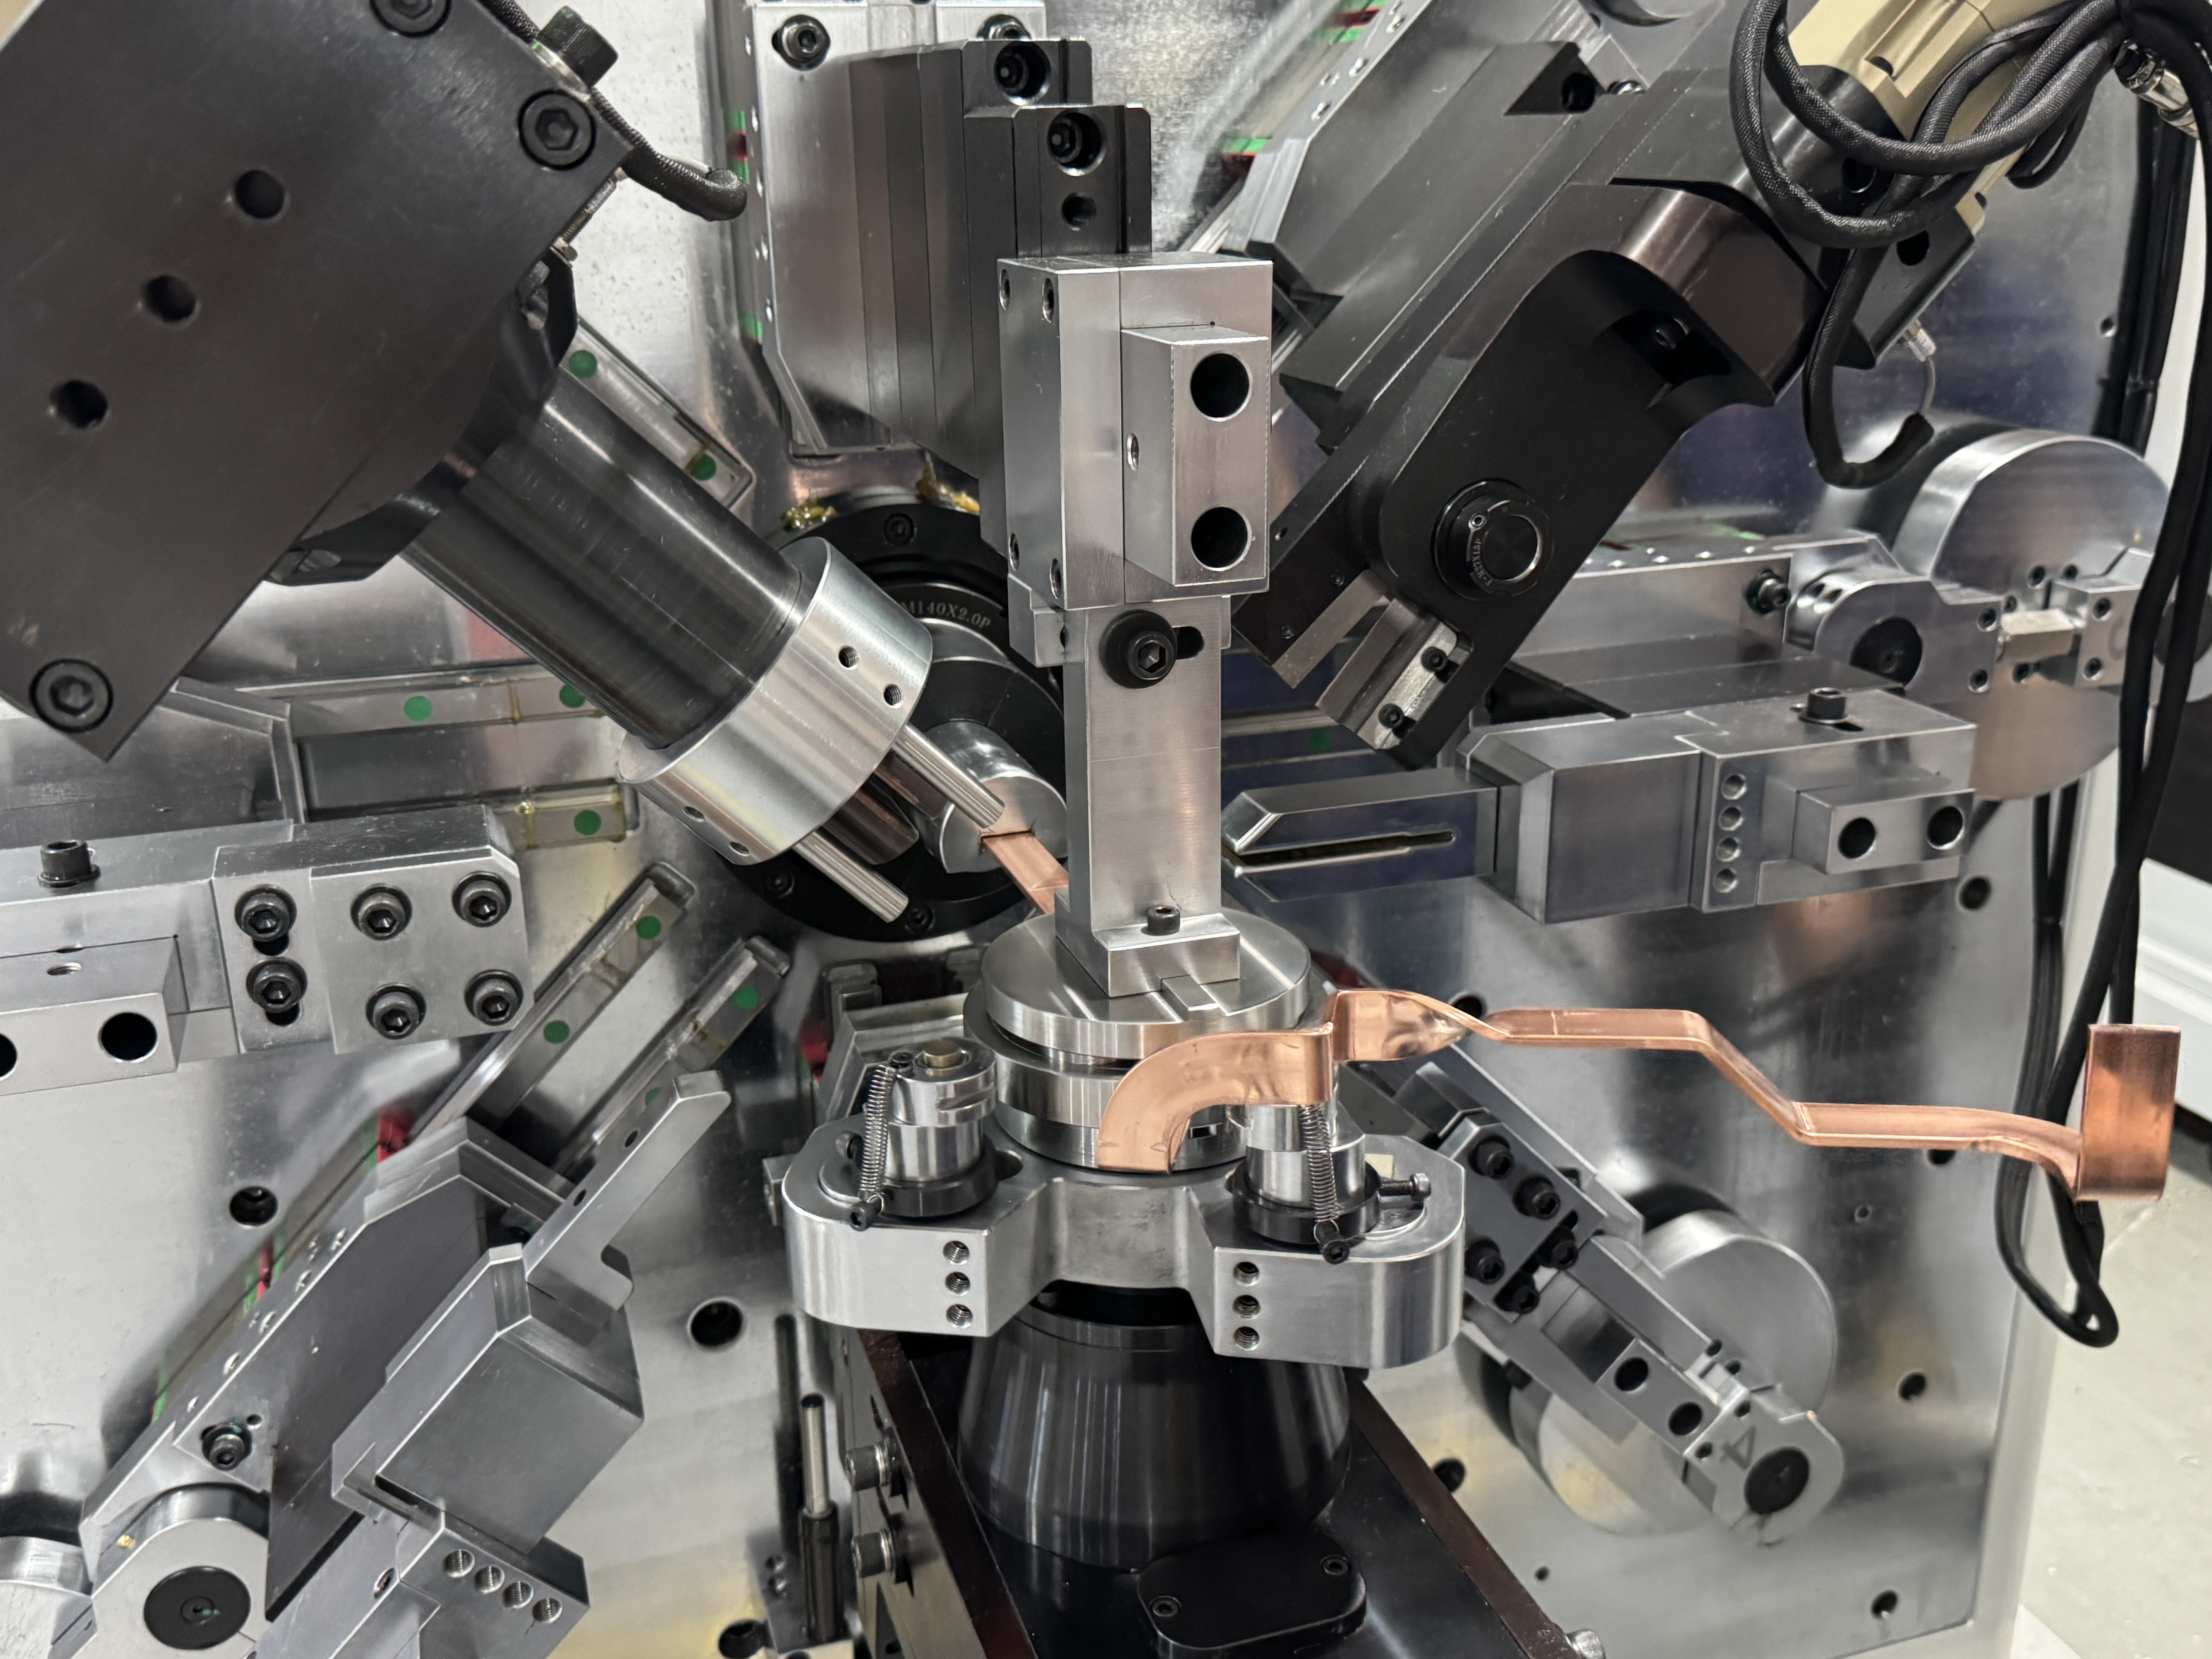
Die Biegung verformt plastisch den inneren Radius der Stange, aber die äußeren Schichten bleiben elastisch. Lässt man den Druck los, ziehen die elastischen Schichten die Stange teilweise zurück in Richtung Ebene. Die Wiederherstellung ist nicht zufällig –Kupfer-Sammelschienenfederunghängt von drei aufgezeichneten Variablen ab. Bring sie zu Papier undKompensation des Busbar-Biegewinkelswird zu Arithmetik statt Folklore.
Drei Variablen, die den Wiederherstellungswinkel bestimmen
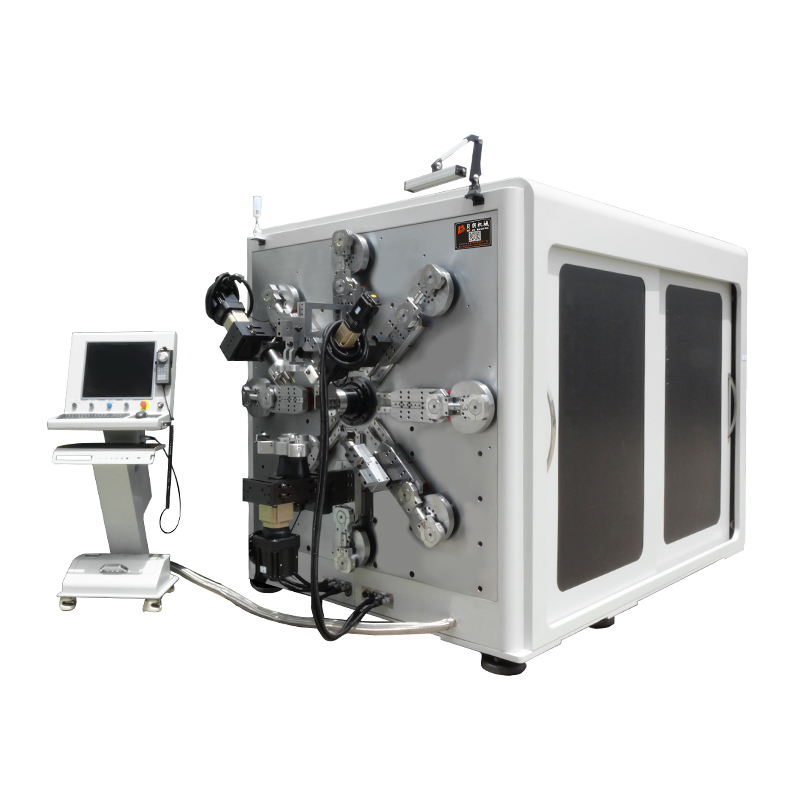
Auf einer 16-Achs-LinieSammelschienen-BiegemaschineWie bei unserem TP-DL-45-6E kann dieselbe Stange den biegenden Kopf mit flachen, vertikalen Biegungen und Drehungen an einem Teil verlassen. Jede Richtung erholt sich unterschiedlich, daher müssen Maschine und Programm sie getrennt behandeln.

Temperament
Weicher, geglühter Stab erholt sich am wenigsten und hält die stabilsten Werte zwischen den Chargen. Halbharte Stange – der häufigste kommerzielle Zustand – erholt deutlich mehr, und hier findet die meiste Entschädigungsarbeit statt. Hartgezogene Stangen erholen sich am häufigsten und variieren je nach Verarbeitungsprozess, daher sollten Sie jede neue Lieferantencharge als ungeprüft behandeln, bis die erste Biegung das Gegenteil beweist.
Material ist genauso wichtig. Wenn man Kupfer und Aluminium an einer Maschine bearbeitet – unser BL-TP-50-7E verarbeitet Kupfer 15–45 × 1–7 mm und Aluminium 15–50 × 1–8 mm auf derselben 13-Achs-MaschineSammelschienen-Biegemaschine— führen Sie zwei separate Herleitungsblätter. Aluminium teilt nicht die Kupfer-Erholungskurve, und ein aus einem Kupferprogramm übernommener Wert wird verfehlen.
Dicke
Dickere Stäbe erholt sich mehr in absoluten Graden und weniger vorhersehbar, weil die Deformationszone tiefer ist. Eine 3-mm-Stange und eine 6-mm-Stange, die nach derselben Geometrie gebogen sind, teilen sich keinen Kompensationswert, selbst bei derselben Temperatur. Dickenänderungen sind die häufigste Ursache für "dasselbe Programm, das früher funktionierte".
Bend Direction
Das ist die Variable, die die Shops vergessen. Flache Biegungen über die breite Front erholen sich am wenigsten. Vertikale Biegungen durch die dichte Dimension erholen sich messbar mehr. Verdrehungsabschnitte verteilen die Verformung entlang der Verdrehung und erholen sich wieder anders. Deshalb unterscheiden sich unsere Genauigkeitsziele je nach Richtung: Flache Biegungen halten ±0,1°, vertikale Biegungen ±0,2°. Die Programmierung eines einzelnen Kompensationswerts für beide Richtungen ist die häufigste Ursache für Winkelverstoßungen bei Teilen mit gemischter Geometrie.
Vergütungsübersicht: Was zu dokumentieren ist
| Variable | Was ändert sich | Was man aufnehmen sollte |
| Temperament (weich / halbhart / hart gezogen) | Die Erholung wächst mit Härte; Hartgezogene Anlagen variieren je nach Mühle | Grundstückswert; Erst-Artikel-Check bei jedem neuen Grundstück |
| Dicke | Mehr Grad der Erschütterung, weniger linear, je dicker die Stange wird | Ein Wert pro Dicke, nicht pro Bauteilfamilie |
| Biegerichtung | Flacher Dreh am wenigsten (±0,1°), vertikaler (±0,2°), Drehung separat | Separate Werte für flach und vertikal auf demselben Teil |
| Material (Kupfer vs. Aluminium) | Völlig unterschiedliche Erholungskurven | Separates Herleitungsblatt pro Material |
Den Wert in vier Biegungen herleiten
Bei einem neuen Material und einer neuen Geometrie ist die Herleitung kurz:
- Biegen Sie ein Teststück auf den Nennwinkel und messen Sie das tatsächliche Ergebnis.
- Der Unterschied liegt in der Rückfederung für diese Kombination – man zeichnet sie gegen Material, Dicke und Richtung auf.
- Führe die Überbiegung als Programmkompensation ein und führe das zweite Stück aus.
- Überprüfen. Wenn das zweite Stück in deinem Akzeptanzband liegt, bleibt der Wert erhalten. Wenn nicht, teilen Sie die Differenz einmal – die Kupfer-Erholungskurve ist in diesem Bereich nahezu linear.
Vier Biegungen, nicht vierzig. Werkstätten, die durch Gefühl kompensieren, leiten bei jedem Materialwechsel dieselben Werte ab und geben der Maschine die Schuld an der Inkonsistenz.
Halte den Wert in der Produktion
Die Eroberung verschiebt sich aus Gründen, die nichts mit dem Programm zu tun haben: Bartemperatur an einem heißen Lagernachmittag, starke Härteschwankungen, Werkzeugverschleiß über Monate. Zwei Gewohnheiten halten den Prozess ehrlich. Erstartikel in jeder Charge, gemessen mit einem Messgerät – zehn Sekunden Messung gegen einen Behälter mit Nachbearbeitung. Und geschlossene Verifikation: jedeSammelschienen-BiegemaschineWe Ship betreibt vor der Lieferung eine 100.000-Zyklen-Last, wobei die Winkelwiederholbarkeit auf ±0,2° bei 90° überprüft ist, sodass Drift auf Ihrem Boden als Toleranzalarm statt als fertige Palette mit defekten Teilen angezeigt wird.
Schick uns das Materialblatt, hol die Werte zurück
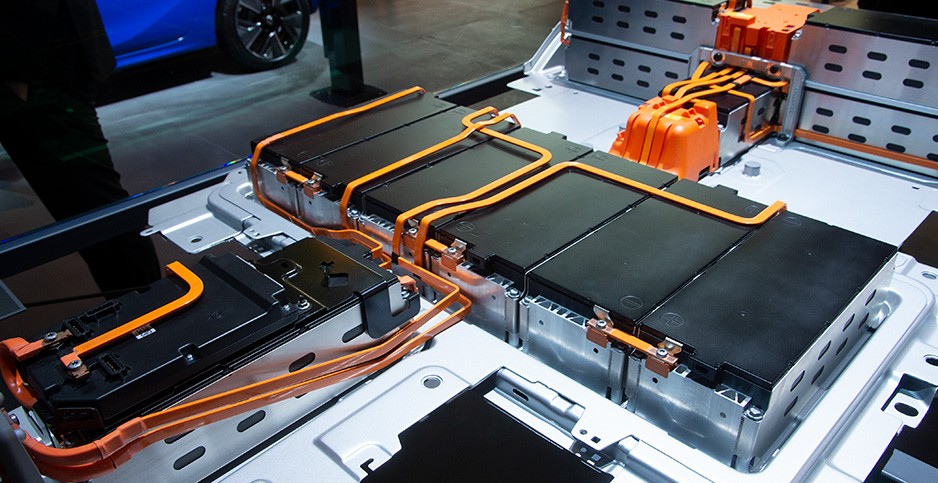
Der Federsprung der Kupferstange wirkt in Lehrbüchern einschüchternd. Auf dem Boden reduziert sie sich auf drei aufgezeichnete Variablen und eine Vier-Bieg-Herleitung, und jeder geschulte Bediener hält Winkel, sobald die Aufzeichnungen aktuell sind. Wenn Sie ein Startentschädigungsblatt für Ihre tatsächlichen Materialien möchten, senden Sie BELAN Ihre Stangenspezifikationen und Teilezeichnungen – wir führen die Herleitung auf unseremSammelschienen-BiegemaschineLinie und gib die Werte mit verbogenen, gemessenen Teststücken aus deinem eigenen Material zurück. Für die Modellauswahl, eine Testbiegung oder eine Überprüfung des Zelllayouts sprechen Sie mit unserem Ingenieurteam.
BELAN Machinery, Ihr Experte für Drahtformlösungen für Fahrzeuge.

