


Ein Angebot für eine Drahtbiegmaschine dauert oft länger als Käufer erwarten: Leitungsstation, Stanzeinheit, Zweikopf-Zuführer, Roboterentlade, Sammeltisch – jede Leitung hat einen Preis. Nach Jahren des Baus dieser Maschinen ist unsere Regel einfach: Die Optionen auf einerCNC-Drahtbiegemaschinees geht nicht um eine höhere Konfigurationsstufe. Es geht darum, ob die Struktur zu deinem Teil passt. Teillänge, Links-Rechts-Symmetrie und ob das Ende eine Leitung benötigt – sobald diese drei Antworten auf dem Tisch liegen, ist die Maschinenstruktur im Grunde festgelegt.
Es gibt keine "High-Config"-Leiter.
Käufer bewerten gerne Maschinen als klein, mittelgroß, groß und gehen davon aus, dass die teure besser ist. Drahtbieger spalten sich nicht auf diese Weise. Die gleiche Dreharm-Biegestruktur mit einem größeren Drahtbereich und einer zusätzlichen Führungsstation bedient eine völlig andere Bauteilfamilie. Läuft man in die andere Richtung, funktioniert es auch: Eine größere Maschine, die kurze, kleine Teile formt, schlägt eine kleinere Maschine nicht in Sachen Flexibilität. Wenn du also das liest,Optionen für CNC-DrahtbiegemaschinenZählen Sie bei einem Angebot nicht die Linien – fragen Sie, für welche Teile diese Optionen gemacht sind.
DT51400 und 6800: Eine Struktur, zwei Jobs
Gleiche Struktur, anderer Drahtbereich und Kurs
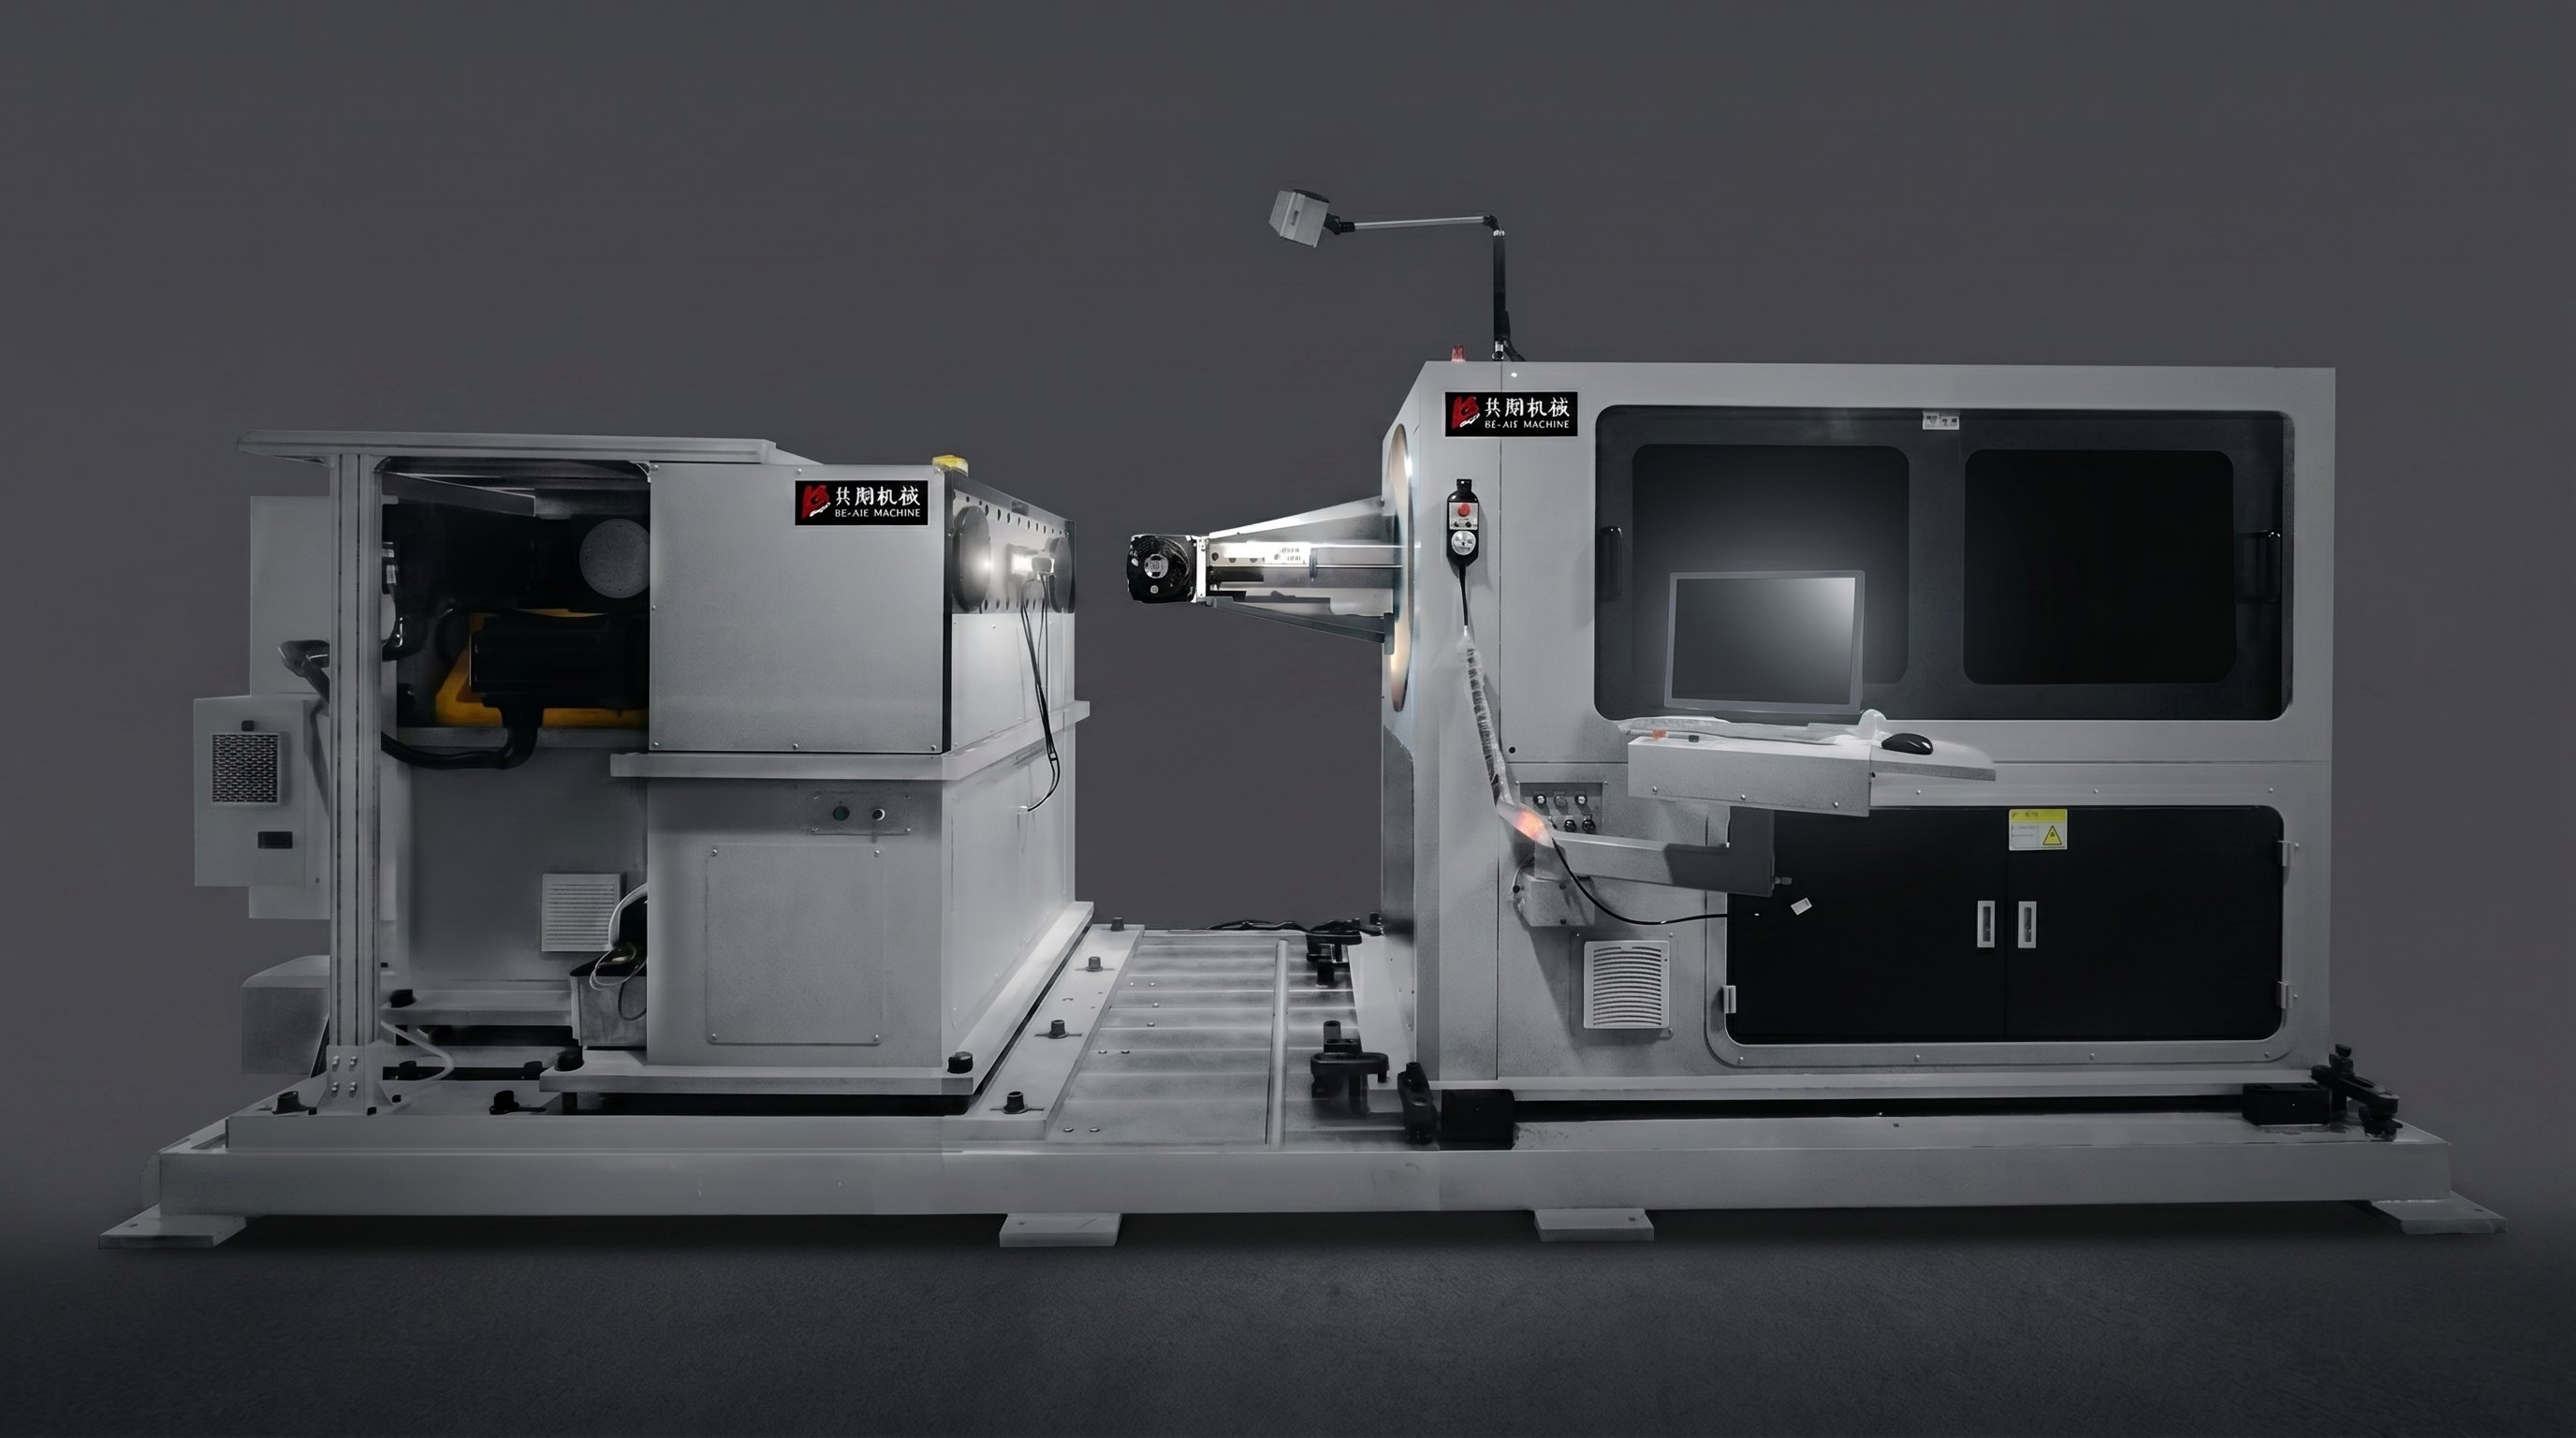
Die beiden Maschinen teilen sich dieselbe Dreharm-Biegestruktur. Nur zwei Dinge unterscheiden sich: der Drahtdurchmesserbereich und die auf der DT51400 hinzugefügte Kursstation. BL-3D-DT51400 umfasst Φ6,0–14,0 mm Draht (Zugfestigkeit ≤500 N), 8 Achsen, 72,1 kW, 15.500 kg. BL-3D-6800 umfasst Weichdrähte Φ3,0–8,0 mm und Hartdraht Φ3,0–6,0 mm, 6 Achsen, 12,2 kW, 3.000 kg. Das ist ein Dickdraht-gegen-Dünndraht-Splitting, kein Standard-gegen-Premium-Splitting.
Die DT51400 Kursstation: Abgasrohraufhänger
Diese integrierte Kopf- und Biegemaschine existiert für Teile wie Auto-Auspuffaufhänger: Ein Ende wird kaltköpfig zu einem Haken oder Kugel zusammengefasst, dann wird die Stange in Form gebogen. Die traditionelle Strecke läuft mit Pressen und Biegen auf zwei Maschinen, mit zwei Setups und manuellem Transfer dazwischen. DT51400 integriert sich in den Bending selbst – eine Spule Draht wird hineingelassen, Kurs und Biegen kommen in einem Durchgang heraus. Gegen die Pressstrecke ist der Zyklus kürzer, niemand transportiert Teile zwischen den Stationen, nichts wird neu gespannt, und ein Bediener kann gleichzeitig mehr Maschinen abdecken.

Die Leitungsstation kann ebenfalls abgeschaltet werden, und die Maschine läuft als einfacher Bender – eine Maschine, die zwei Prozesse abdeckt. Das ist es, was das integrierte Design tatsächlich wert ist: ein Prozess weniger, nicht eine zusätzliche Reihe im Spezifikationsblatt.
Wo der 6800 gewinnt: kurze Abschnitte
Die Stärke des 6800 liegt in den kurzen Teilen: 6 Achsen, 520 mm Biegehub, Zuführungsgenauigkeit 300 mm ±0,1 mm, Winkelgenauigkeit 90° ±0,2°. Kurze Teile bedeuten eine kurze, nicht gestützte Spannweite, gute Steifigkeit und Genauigkeit sowie Stabilität, die leicht zu halten ist; Schneller Wechsel eignet sich gut für Arbeit mit hohem Mix und geringem Volumen. Unser FORVIA-Projekt basiert genau auf diesem Kurs. Stellen Sie eineCNC-DrahtbiegemaschineWie beim 6800 ist es möglich, Stäbe länger als einen Meter zu formen – aber das verschwendet die Flexibilität und die Genauigkeit, für die es gekauft wurde.
15600: Gebaut für Rücksitzrahmenstangen
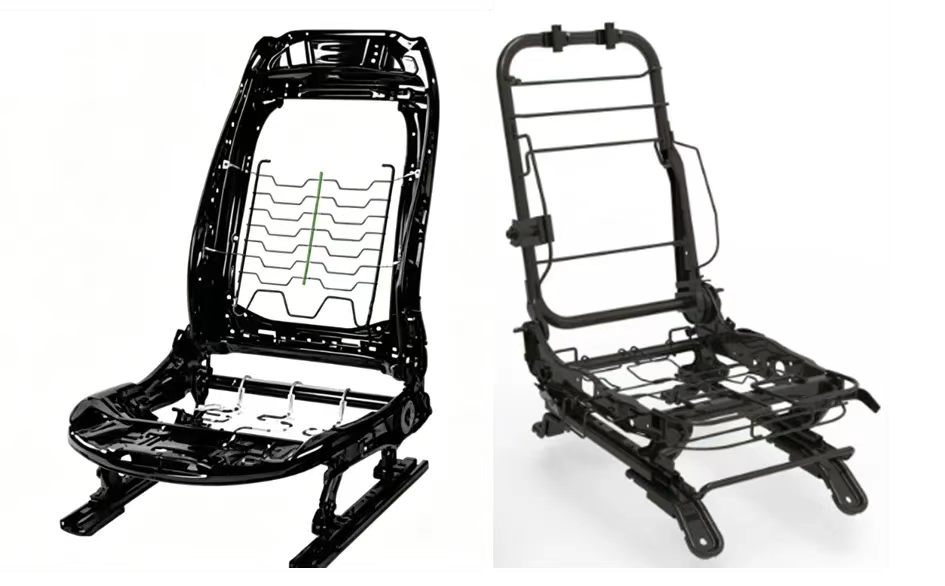
Rücksitzrahmen sind eine andere Aufgabe als Vordersitze. Die Stangen sind länger – meist von etwas über einem Meter bis mehr als zwei Meter – und die meisten sind in links-rechts-symmetrischen Paaren erhältlich. Diese beiden Fakten bestimmen die Maschinenform.
DieCNC-DrahtbiegemaschineBL-2T-15600 ist eine Dual-Head-Struktur: 15 gesteuerte Achsen, harte Leitung Φ3,0–4,5 mm, weiche Leitung Φ3,0–6,0 mm, 26,9 kW, maximale Verarbeitungslänge 2000 mm, minimale Doppelkopf-Mittelentfernung 120 mm, 5.000 kg. Beide Enden bilden sich gleichzeitig, sodass ein symmetrischer Stab in einem Zyklus fertig ist – fast die Hälfte des Schlages, und kein schnelleres Füttern auf einer Einkopf-Maschine jagt das zurück.

Genauigkeit ist noch wichtiger als der Beat. Bei einer Einkopfmaschine hängt eine ein bis zwei Meter lange Stange während des Biegens über die meiste Länge ungestützt: Selbstgewicht plus die Biegereaktion, Zugablenkung, Vibration und Verdrehung in das Teil sowie die Winkel und die Ebenendrift – je länger die Rute, desto schlimmer wird es. Der Doppelkopf klemmt und formt beide Enden gleichzeitig, wodurch die nicht gestützte Spannweite auf ein Minimum reduziert wird. Das ist kein Effizienzthema; er entscheidet, ob lange Teile überhaupt konsistent werden.
Das Gegenteil gilt ebenfalls. Kleine Teile mit dichter Bildung in der Mitte und fast keiner Bewegung an den Enden eignen sich nicht für zwei Köpfe – die beiden Köpfe stehen einander im Weg und die Programmierung wird kompliziert. Diese Teile gehören auf eine Ein-Kopf-Maschine.
Dreiteilige Familien, drei Bauwerke
| Modell | Struktur | Drahtbereich | Typische Teile | Warum es gewinnt | Nicht für |
| BL-3D-DT51400 | Dreharmbiegung + integrierte Leitung (8 Achsen, 72,1 kW, 15.500 kg) | Φ6,0–14,0 mm (≤500 N) | Auspuffrohraufhänger (Leitung + Biegung) | Kopf und Biegung in einem Durchzug; ersetzt Pressen + Biegen, weniger Arbeit, kürzerer Zyklus; Läuft auch als Plain Bender | Feindraht-Kleinteile, die nie den 14-mm-Bereich verwenden. |
| BL-3D-6800 | Dreharmbiegen (6 Achsen, 12,2 kW, 3.000 kg) | Weich Φ3,0–8,0 / hart Φ3,0–6,0 mm | Kurze Passagen, hohe Mischung mit niedriger Lautstärke | Kurze, nicht unterstützte Spannweite, hohe Präzision und Stabilität, flexibler Umschalt | Stangen über 1 m – ungestützt, langsam |
| BL-2T-15600 | Doppelkopf-Synchronformung (15 Achsen, 26,9 kW, 5.000 kg) | Harter Φ3,0–4,5 / weicher Φ3,0–6,0 mm | Symmetrische Stangen des Rücksitzrahmens (1–2 m+) | Beide Enden bilden sich gleichzeitig, fast im halben Zyklus, lange Stäbe hängen nie ungestützt | Kleine Teile mit dichtem Mittelkörper entstehen |
Schick die Zeichnung, wir passen die Maschine an
Wenn Sie eine Zeichnung in der Hand halten und nicht feststellen können, ob sie eine Kopf-integrierte, Dual-Head- oder Standard-Single-Head-Formung benötigt, senden Sie die Zeichnung und Ihr Jahresvolumen – wir ordnen die Maschine dem Teil zu, anstatt die Optionsliste aufzufüllen. Die Logik hinter jedemCNC-DrahtbiegemaschineDie Option ist eine Zeile: Zuerst das Teil abbilden. BELAN Machinery, Ihr Experte für Drahtformlösungen für Fahrzeuge.


