


Einleitung
Drahtkomponenten sind grundlegend für moderne Autositzsysteme. Von strukturellen Sitzrahmen, die den Insassen unterstützen, bis hin zu Aufhängungsdrähten, die Komfort und Vibrationsdämpfung bieten, bestimmen präzise geformte Drahtkomponenten sowohl die Sicherheitsleistung als auch die wahrgenommene Qualität eines Autositzes. Für Hersteller von Autositzen und Tier-1-Lieferanten besteht die Herausforderung nicht nur darin, Maßtoleranzen einzuhalten, sondern auch darin, diese Standards in großem Maßstab über mehrere Sitzplattformen hinweg mit konstanter Wiederholbarkeit zu erreichen.
Die Drahtkomponenten, die in einer typischen Autositzbaugruppe vorkommen, umfassen strukturelle Sitzrahmen, Drahtrahmen für Rücksitze, Sitzstützstrukturen, Sitzfederungsdrähte (auch bekannt als Schaumstoff-Sitzstützdrähte) und Serpentinfedern. Jeder Bauteiltyp stellt unterschiedliche Umformanforderungen hinsichtlich Drahtdurchmesser, Biegegeometrie, Symmetrie und Produktionsvolumen. Ein manueller oder halbautomatisierter Produktionsansatz hat oft Schwierigkeiten, die dimensionale Konsistenz und den Durchsatz aufrechtzuerhalten, die von Automobilherstellern und Tier-1-Lieferanten gefordert werden.
Dieser Artikel untersucht die gemeinsamen Drahtkomponenten inFertigung von Sitzrahmen für Automobile, die wichtigsten Produktionsherausforderungen, denen Lieferanten gegenüberstehen, wie die CNC-Drahtbiegetechnologie diese Herausforderungen bewältigt und welche Belan-Maschinenkonfigurationen speziell für bestimmte Sitzdrahtanwendungen entwickelt werden. Ziel ist es, Fertigungsingenieure, Produktionsleiter und Einkaufsteams bei der Bewertung automatisierter Drahtformlösungen zu unterstützen, die mit ihren Bauteilspezifikationen, Produktionsvolumen und Qualitätsanforderungen übereinstimmen.
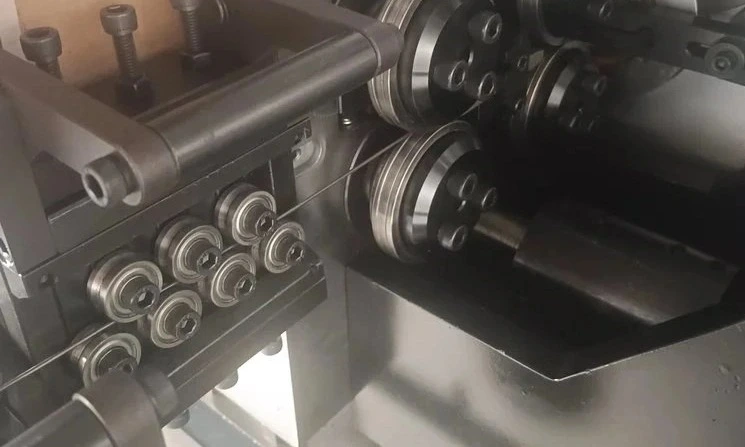
Häufige Drahtkomponenten in der Herstellung von Autositzen
Das Verständnis der Umformanforderungen jedes Drahtbauteils ist die Grundlage für die Auswahl der richtigen Produktionsausrüstung. Im Folgenden finden Sie einen Überblick über die wichtigsten Drahtkomponenten in Sitzbaugruppen von Autos sowie deren jeweilige Herstellungsaspekte.
Sitzrahmen für Automobile
Der Sitzrahmen ist das strukturelle Rückgrat jedes Autositzes. Er muss dem Gewicht der Insassen, den Crashlasten und langfristigen Ermüdungszyklen standhalten und dabei seine geometrische Integrität bewahren. Sitzrahmen bestehen typischerweise aus Stahldraht mit mittlerem bis großem Durchmesser, wobei der Umformprozess eine präzise Kontrolle über Biegewinkel, Radien und Gesamtmaßgenauigkeit erfordert.
Die Maßentoleranz ist besonders wichtig für Sitzrahmen, da selbst geringfügige Abweichungen eine ordnungsgemäße Montage mit Sitzschienen, Recliner-Mechanismen und Montagehalterungen verhindern können. In einer Produktionsumgebung ist es die Fähigkeit, wiederholbare Umformergebnisse – Teil für Teil, Schicht um Schicht – zu erzielen, die einen fähigen Charakter auszeichnetAutomobil-DrahtbiegemaschineVon einem Allzweck-Bender. Die Umformausrüstung muss über Tausende von Zyklen hinweg eine konstante Leistung liefern, ohne häufige Neukalibrierung oder manuelle Anpassung.
Drahtrahmen der Rücksitze
Drahtrahmen der Rücksitze stellen aufgrund ihrer verlängerten, oft symmetrischen Geometrie eine deutliche Fertigungsherausforderung dar. Diese Bauteile erstrecken sich typischerweise über die gesamte Breite des Fahrzeuginnenraums und können Längen von bis zu 2000 mm oder mehr erreichen. Die lange Spannweite dieser Komponenten macht sie anfällig für Asymmetriebildung, wenn der Biegeprozess an beiden Enden nicht richtig synchronisiert ist.
Der effektivste Produktionsansatz für Drahtrahmen auf den Rücksitzen ist das Doppelkopf-Synchronumformen, bei dem beide Enden des Drahtbauteils gleichzeitig unter koordinierter CNC-Steuerung gebogen werden. Diese Methode gewährleistet nicht nur die Links-Rechts-Symmetrie, sondern reduziert auch die Zykluszeit im Vergleich zum sequentiellen Einkopf-Biegen erheblich. Für Lieferanten, die Rücksitzrahmen für mehrere Fahrzeugplattformen herstellen, ist die Flexibilität der Ausrüstung – also die Möglichkeit, mit minimaler Umschaltzeit zwischen verschiedenen Rahmengeometrien zu wechseln – ebenso wichtig.
Sitzfederungsdrähte und Schaumstoffstützdrähte
Sitzfederungsdrähte und Schaumstoff-Sitzstützen bilden das elastische Fundament unter dem Sitzpolster-Schaumstoff. Diese Komponenten sind dafür verantwortlich, das Gewicht der Insassen gleichmäßig zu verteilen, Straßenvibrationen zu absorbieren und den Sitzkomfort über die gesamte Lebensdauer des Fahrzeugs zu gewährleisten. Im Gegensatz zu strukturellen Sitzrahmen bestehen Aufhängungsdrähte aus Draht mit kleinerem Durchmesser, typischerweise im Bereich von Φ1,6–3,5 mm für weichen Draht und Φ1,6–2,5 mm für harten Draht.
Die Umformanforderungen für Aufhängungsdrähte konzentrieren sich auf konstante Biegewinkel und präzise geometrische Wiederholung. Ein Sitzfederdraht-Array kann Dutzende identischer Biegungen über seine gesamte Länge enthalten, und jede Winkelabweichung zwischen diesen Biegungen kann zu ungleichmäßigem Stützdruck führen – was zu Komfortbeschwerden oder vorzeitigem Schaumstoffverschleiß führt. Draht mit kleinem Durchmesser erfordert zudem eine sorgfältige Zuführsteuerung und Kalibrierung der Biegekraft, um Schäden an der Drahtoberfläche oder Verformung des Querschnitts während der Formung zu verhindern.
Serpentinfedern und Sitzstützstrukturen
Serpentinfedern und Hilfssitzstrukturen zeichnen sich durch ihre wiederholende Wellenform-Bieggeometrie aus. Diese Komponenten erfordern, dass die Drahtformmaschine eine Abfolge von abwechselnden Biegungen – links, rechts, links, rechts – mit präziser Winkelkontrolle an jedem Wendepunkt ausführt. Eine einzelne Schlangenfeder kann 20 bis 40 einzelne Biegungen umfassen, von denen jede den programmierten Winkel innerhalb eines schmalen Toleranzbandes übereinstimmen muss.
Produktionsbeständigkeit ist die Hauptsorge bei der Herstellung von Serpentinfedern. Da diese Bauteile in großen Stückzahlen für jede Sitzeinheit produziert werden, führt jede Abweichung in der Formgenauigkeit über einen Produktionslauf zu einer inakzeptablen Teil-zu-Teil-Variation. Eine automatisierte CNC-Steuerung mit geschlossener Servorückkopplung ist unerlässlich, um die wiederholbaren Biegewinkel und die gleichmäßige Drahtzufuhr aufrechtzuerhalten, die die großvolumige Produktion von Serpentinenfedern erfordert.
Zentrale Herausforderungen in der Herstellung von Sitzdraht für Automobile
Die Herstellung von Sitzdraht in Automobilen besteht nicht einfach darin, den Draht zu biegen. Die Kombination aus enge Maßspezifikationen, hohen Produktionsmengen und zunehmend vielfältigen Produktportfolios schafft eine Reihe miteinander verbundener Herausforderungen, die den Alltag für Lieferanten von Sitzkomponenten prägen.
Mehrere Herstellungsschritte
In einer traditionellen Drahtbauteilfertigungslinie umfasst der Herstellungsprozess typischerweise fünf oder mehr einzelne Schritte: Drahtzuschneiden auf Länge, manuelles oder halbautomatisches Biegen, Maßeinstellen, Widerstands- oder MIG-Schweißen (für Baugruppen) und Endkontrolle. Jeder Schritt stellt eine potenzielle Quelle der Variation dar und stellt einen Punkt dar, an dem Produktionsengpässe entstehen können.
Die Arbeitsabhängigkeit dieses mehrstufigen Workflows ist erheblich. Manuelles Biegen erfordert die Fähigkeiten und Aufmerksamkeit des Bedieners, was natürlich je nach Schicht und Einzelperson variiert. Die manuelle Einstellung nach dem Biegen – oft notwendig, um Rücklauf- oder Ausrichtungsprobleme zu beheben – verlängert die Zykluszeit und führt zu Unregelmäßigkeiten. Darüber hinaus erzeugt die Materialhandhabung zwischen den einzelnen Schritten nicht wertschöpfende Zeit, die die Gesamtwirksamkeit der Geräte (OEE) verringert. Für Lieferanten, die unter Druck stehen, die Kosten pro Einheit zu senken und gleichzeitig die Qualität zu gewährleisten, wird der mehrstufige manuelle Ansatz zunehmend schwer zu rechtfertigen.
Ein automatisierterCNC-Drahtbiegemaschine für Automobilteilefasst Schneiden, Begraden, Biegen und manchmal sogar Sekundäroperationen zu einem einzigen kontinuierlichen Prozess zusammen. Dieser integrierte Ansatz eliminiert die Übergabezeit zwischen den Stationen, reduziert den Arbeitsaufwand und schafft eine kontrollierte Umformumgebung, in der jede Prozessvariable – Zuführrate, Biegewinkel, Drehzahl – durch servogesteuerte CNC-Befehle und nicht durch das Ermessen des Bedieners bestimmt wird.
Beibehaltung konsistenter Abmessungen
Dimensionskonsistenz ist wohl die anspruchsvollste Voraussetzung inFertigung von Sitzrahmen für Automobile. Sitzkomponenten müssen mit mehreren benachbarten Teilen – Schienen, Relaxsesseln, Schaumstoffpolster, Zierleisten – verbunden sein, von denen jeder seinen eigenen Toleranzstapel hat. Eine Abweichung des Biegewinkels von nur ein oder zwei Grad am Sitzrahmen kann zu Zusammensetzungsstörungen führen, die eine Nachbearbeitung oder im schlimmsten Fall eine Teilablehnung erfordern.
Die Hauptursache für dimensionsinkonsistenz in der manuellen Produktion liegt im Rücksprung – der natürlichen Tendenz des Drahtes, nach dem Biegen teilweise in seine ursprüngliche Form zurückzukehren. Der Rücksprung variiert je nach Materialeigenschaften des Drahtes, Durchmesser, Biegradius und sogar der Umgebungstemperatur. Erfahrene Bediener lernen durch Erfahrung, den Sprung auszugleichen, aber diese Vergütung ist von Natur aus inkonsistent. CNC-gesteuerte Drahtbiegemaschinen steuern den Rückschwung durch programmierbare Überbiegekompensation, die im Steuerungssystem der Maschine gespeichert ist, und stellen sicher, dass jedes Teil die gleiche kalibrierte Korrektur erhält, unabhängig davon, wer die Ausrüstung bedient oder welche Schicht läuft.
Steigende Nachfrage nach flexibler Produktion
Autositz-Lieferanten produzieren heute selten ein Einzelsitzdesign isoliert. Ein typischer Tier-1-Lieferant kann Sitzrahmen und Drahtkomponenten für mehrere Fahrzeugplattformen gleichzeitig herstellen – jeweils mit unterschiedlichen Drahtdurchmessern, Biegegeometrien und Produktionsmengen. Diese Produktvielfalt legt großen Wert auf Produktionsflexibilität: die Möglichkeit, schnell zwischen verschiedenen Komponentenkonfigurationen zu wechseln, ohne Qualität oder Durchsatz zu beeinträchtigen.
Traditionelle, dedizierte Werkzeuge – bei denen jedes Bauteildesign einen eigenen Satz mechanischer Biegewerkzeuge benötigt – macht häufige Wechsel teuer und zeitaufwendig. Moderne programmgesteuerte CNC-Drahtbiegmaschinen speichern Teilprogramme digital und können innerhalb von Minuten per Softwarebefehl zwischen Konfigurationen wechseln, anstatt mechanisch umzuarbeiten. Diese Programmierbarkeit ist besonders wertvoll fürDrahtformung von Sitzrahmen in AutomobilenBetriebe, bei denen Produktionsläufe am selben Tag zwischen verschiedenen Sitzplattformkomponenten abwechseln können.
Wie die CNC-Drahtbiegetechnologie die Produktion von Autositzen verbessert
Der Übergang von manueller oder halbautomatisierter Fertigung hin zur CNC-gesteuerten Drahtformung stellt einen grundlegenden Wandel in der Herstellung von Sitzdrahtkomponenten von Autositzen dar. Die Verbesserung erfolgt nicht inkrementell – sie ist systemisch und beeinflusst jeden Aspekt des Produktionsprozesses – vom Materialinput bis zum fertigen Teil.
Automatisierte Zuführung und Umformung
Die automatisierte Drahtzuführung eliminiert den arbeitsintensivsten Schritt in der traditionellen Drahtbauteilproduktion. Eine CNC-Drahtbiegemaschine mit einem servogetriebenen Zuführsystem zieht Draht direkt aus einer Spule oder einem Glätter, führt ihn mit programmierbarer Präzision zum Biegekopf und führt die Umformsequenz ohne Eingreifen des Bedieners aus. Die Drahtzufuhrgenauigkeit wird durch Encoder-Rückmeldung aufrechterhalten, die kontinuierlich die tatsächliche Zuspeiselänge im Vergleich zum programmierten Wert überwacht und jede Abweichung in Echtzeit korrigiert.
Die praktischen Vorteile der automatisierten Fütterung gehen über Arbeitseinsparungen hinaus. Konsistente Zuführrate und Einführungslänge führen direkt zu gleichmäßigen Bauteilmaßen. Die Beseitigung manueller Drahtpositionierung beseitigt auch eine häufige Ursache für Handhabungsschäden – Kratzer, Dellen oder Querschnittsverformungen, die die Bauteilqualität oder nachgelagerte Schweißarbeiten beeinträchtigen können.
Mehrachsige CNC-Steuerung
Mehrachsige CNC-Steuerung ist die Ermöglichungstechnologie hinter komplexer 3D-Drahtformung. Im Gegensatz zu 2D-Biegemaschinen, die in einer einzigen Ebene arbeiten, koordinieren Mehrachsmaschinen die Bewegung von Biegearmen, rotierenden Köpfen und Drahtzuführungsmechanismen über mehrere Freiheitsgrade gleichzeitig. Eine 6-Achsen-Maschine kann Draht im dreidimensionalen Raum biegen – Winkel formen, die sowohl horizontal als auch vertikal in einem einzigen durchgehenden Programm variieren – während eine 15-Achsen-Doppelkopf-Konfiguration eine synchronisierte Doppelendformfunktion hinzufügt.
FürFahrzeug-Sitzrahmenkomponenten– die oft Biegungen in mehreren Ebenen aufweisen, um der Sitzkontur und der Befestigungspunktgeometrie zu entsprechen – ist eine Mehrachsenfähigkeit nicht optional; Es ist unerlässlich. Die Möglichkeit, komplexe 3D-Umformsequenzen digital zu programmieren und auszuführen, reduziert die Abhängigkeit von spezialisierten mechanischen Werkzeugen und ermöglicht es derselben Maschine, eine vielfältige Bandbreite an Bauteilgeometrien zu erzeugen.
Integrierte Umformprozesse
Der wahre Effizienzgewinn beim CNC-Drahtformen liegt in der Prozessintegration. Während die traditionelle Fertigung das Zuführen, Glätten, Biegen, Schneiden und manchmal das Stanzen oder Einkerben in einzelne Arbeitsplätze aufteilt, fasst eine moderne CNC-Drahtbiegmaschine diese Operationen zu einer einzigen automatisierten Abfolge zusammen:
Dieser integrierte Arbeitsablauf eliminiert die Übertragungszeit, reduziert den Bestand an Arbeiten und schafft eine kontrollierte Produktionsumgebung, in der die Umformparameter von Anfang bis Ende digital verwaltet werden. Für Lieferanten von Autositzen bedeutet die Prozessintegration kürzere Vorlaufzeiten, weniger Qualitätsprüfpunkte und einen vorhersehbareren Produktionsplan – all das trägt zu niedrigeren Produktionskosten pro Teil bei.
Belan-Drahtformlösungen für Sitzteile von Autos
Belan bietet eine Reihe vonAutomobil-Drahtformlösungenspeziell für die vielfältigen Anforderungen der Herstellung von Sitzdrahtkomponenten für Automobile entwickelt. Die folgenden drei Maschinenplattformen richten sich an die häufigsten Anwendungen für Sitzdrahtformen, die von Tier-1- und Tier-2-Lieferanten angetroffen werden.
BL-2T-15600 CNC-Drahtbiegmaschine mit zwei Kopf
Die BL-2T-15600 ist eine 15-Achsen-Doppelkopf-CNC-Drahtbiegemaschine, die speziell für das hocheffiziente Doppelend-Formen langer und symmetrischer Drahtbauteile entwickelt wurde. Mit unabhängiger Doppel-Kopf-Servosteuerung und einer maximalen Bearbeitungsdauer von 2000 mm ist diese Maschine die Hauptlösung für die Herstellung von Drahtrahmen für Autositze, Vordersitzrahmen, Sitzfederungsdrähte, doppelte Serpentinfedern, Fahrzeugstangen und Sitzstützstrukturen.
Wichtige technische Spezifikationen umfassen einen Drahtdurchmesserbereich von hartem Draht Φ3,0–4,5 mm und weichem Draht Φ3,0–6,0 mm, eine Gesamtinstallation von 26,9 kW und einen Mindestmittelabstand von 80/120 mm zwischen den beiden Formköpfen. Die 15-Achsen-Konfiguration – bestehend aus Zuführ-, Gerade-, Doppel-Biege-Armen, Doppelrotationsachsen, Doppel-Hebeachsen und Schneiden – ermöglicht gleichzeitiges Biegen an beiden Enden des Drahtbauteils, wodurch der Durchsatz für symmetrische Bauteile im Vergleich zum einköpfigen sequentiellen Formen effektiv verdoppelt wird.
Das industrietechnische Design der Maschine umfasst international anerkannte Komponenten: Yitu-Servomotoren und CNC-Steuerungssystem, Tai Cheng Präzisionsreduzierer, NSK/IKO/FAG-Lager, Schneider-Elektrik, Hiwin-Führungsschienen und Führungsschrauben sowie Mean Well-Stromversorgungseinheiten. Mit einer robusten Maschinenstruktur von 5000 KG ist der BL-2T-15600 für kontinuierliche Produktionsumgebungen konzipiert, in denen Bereitzeit und langfristige Stabilität kritische Leistungskennzahlen sind.
Für Lieferanten, die Drahtrahmen für die Rücksitze herstellen, bei denen Links-Rechts-Formsymmetrie und hoher Durchsatz unerlässlich sind, bietet der synchronisierte Dual-Head-Betrieb des BL-2T-15600 einen erheblichen Effizienzvorteil gegenüber Einzelkopf-Alternativen. Weitere Informationen finden Sie in unserem speziellen Artikel über dieDoppelkopf-Drahtbiegmaschineund seine Anwendungen in der Herstellung von Sitzdraht für Automobile.

BL-WG-2030S Automobil-Drahtgitterformmaschine
Die BL-WG-2030S ist vollautomatischAutomobile Drahtgitter-UmformmaschineEntwickelt für die hocheffiziente Produktion von Drahtgittern und geschweißten Sitzbaugruppen für Autositze. Es verarbeitet W-förmigen Stahldraht bei Φ2,0 mm und kunststoffbeschichteten Stahldraht bei Φ3,0 mm, mit einem Umformsystem mit 28–34 servogesteuerten Achsen und einer Gesamtleistung von 30 kW.
Was den BL-WG-2030S auszeichnet, ist sein vollständig integrierter Produktionsprozess: Automatisches Drahtzuführen, Gitterformen, Präzisionsschneiden und Endproduktsammlung finden alle in einem einzigen kontinuierlichen Arbeitsablauf statt. Die Maschine schafft Gitterabmessungen bis zu 3000×2000 mm mit Abstand von 50 mm bis 300 mm und erreicht eine Umformgenauigkeit von ±0,5 mm. Die Produktionsleistung erreicht 15 m² pro Stunde bzw. etwa 120 m² pro 8-Stunden-Schicht, was diese Maschine für die großflächige Produktion von Sitzrahmen-Mesh-Produktionen von Autos geeignet macht.
Die 6000-kg-Maschinenstruktur sorgt für stabilen Betrieb während des Hochgeschwindigkeits-Umformungszyklus, und das automatische Zuführgestell mit 200 kg Kapazität unterstützt eine kontinuierliche, ununterbrochene Produktion. Für weitere Informationen zu dieser Maschine und ihren technischen Fähigkeiten besuchen Sie dieAutomobil-DrahtgeflechtformmaschineProduktseite.
BL-3D-6250 CNC-Drahtbiegmaschine mit kleinem Durchmesser
Die BL-3D-6250 ist eine 6-Achsen-CNC-Drahtbiegmaschine, die speziell für die Verarbeitung von Draht mit kleinem Durchmesser entwickelt wurdeDrahtformung von Sitzrahmen in AutomobilenAnwendungen. Diese kompakte Maschine ist für Weichdraht Φ1,6–3,5 mm und harte Leitung Φ1,6–2,5 mm konzipiert und ist die optimale Lösung zur Herstellung von Sitzfederungsdrähten und Schaumstoff-Sitzstützdrähten – Bausteine, bei denen kleiner Drahtdurchmesser, präzise Biegewinkel und hohe Formgenauigkeit die Hauptanforderungen sind.
Das 6-Achsen-CNC-Steuerungssystem der Maschine unterstützt multidirektionales 3D-Biegen mit einer Biegehub-Fähigkeit von 580 mm. Trotz seiner Umformfähigkeit behält der BL-3D-6250 einen kompakten Fußabdruck von 1900×1600×1700 mm und ein Gewicht von nur 1200 kg, was ihn für Produktionsumgebungen mit knapper Bodenfläche geeignet macht. Der Gesamtstromverbrauch beträgt 5,6 kW, was ein energieeffizientes Design widerspiegelt, das für den Bedarf an Drahtverarbeitung mit kleinem Durchmesser optimiert ist.
Der BL-3D-6250 zeigt, dass hohe Umformgenauigkeit keinen großen Maschinenumfang erfordert. Sein Anwendungsbereich geht über Autositze hinaus und umfasst Schwimmerstangen für Kraftstofftanks, kleine elektronische Bauteildrahtformen und andere präzise kleine Drahtkomponenten. Für den Lieferanten von Sitzfederungsdraht, der täglich Tausende identischer Teile produziert, liefert der BL-3D-6250 die Formkonsistenz, die manuelle oder mechanische Nockenwellenmethoden nicht erreichen können. Entdecken Sie unser SortimentCNC-Drahtbiegmaschinenfür zusätzliche Modellkonfigurationen.

Vorteile der automatisierten Drahtformung für Automobilzulieferer
Die Lieferkette der Automobilsitze ist durch unerbittlichen Druck auf Kosten, Qualität und Lieferleistung gekennzeichnet. Die automatisierte CNC-Drahtformtechnologie adressiert direkt jede dieser wettbewerbsfähigen Dimensionen.
Höhere Produktionseffizienz
Automatisiertes Drahtformen reduziert die Zykluszeit pro Teil durch kontinuierliche Verarbeitung – es gibt keine Wartezeiten zwischen den Schritten, keine manuelle Neupositionierung und keinen separaten Schnitt-zu-Längen-Betrieb. Eine Dual-Head-Maschine wie die BL-2T-15600 verbessert den Durchsatz zusätzlich, indem sie beide Enden einer Komponente gleichzeitig formt. Das Endergebnis ist eine höhere Leistung pro Schicht mit weniger Bedienern, was die Kostenlage des Lieferanten direkt verbessert.
Verbesserte Produktkonsistenz
Servogesteuertes CNC-Umformen eliminiert bedienerabhängige Variationen. Biegwinkel, Zuführlängen und Rotationspositionen werden gemäß digitalen Programmparametern ausgeführt, wobei das Feedback des Encoders die tatsächlichen Positionen mit den befohlenen Werten überprüft. Diese geschlossene Regelung stellt sicher, dass der erste Teil eines Produktionslaufs und der zehntausendstelste Teil nach derselben Spezifikation gebildet werden. Für Autositz-Lieferanten reduziert diese Konsistenz den Müll, minimiert Überarbeitungen und stärkt die Qualität der Qualitätsprüfungen.
Niedrigere Herstellungskosten
Obwohl CNC-Drahtbiegemaschinen eine Kapitalinvestition darstellen, summieren sich die Betriebskosteneinsparungen über mehrere Dimensionen hinweg: reduzierte direkte Arbeitskräfte, geringere Schrottraten, weniger Nachbearbeitungen, schnellere Wechsel zwischen Bauteilprogrammen und geringerer Bestand an Arbeiten in Verarbeitung. Wenn diese Faktoren in die Berechnung der Gesamtkosten (TCO) einbezogen werden, erzielt das automatisierte Drahtformen typischerweise eine günstige Rendite für Betriebe mit mittleren bis hohen Produktionsvolumen.
Flexible Produktionskapazität
Digitale Teileprogrammspeicherung bedeutet, dass der Wechsel zwischen verschiedenen Bauteilkonfigurationen – zum Beispiel der Wechsel von einem Fahrersitzrahmen zu einer Beifahrerseite-Variante oder vom Fahrdraht einer Fahrzeugplattform zu einem anderen – in Minuten durch Programmabruf statt Stunden mechanischer Umstellung erfolgen kann. Diese Flexibilität ist besonders wertvoll für Lieferanten von Autositzen, die mehrere OEM-Kunden mit unterschiedlichen Sitzdesigns und Produktionsplänen bedienen. Für Lieferanten, die auch Nicht-Sitz-Autodrahtkomponenten unterstützen, entdecken Sie unser komplettes PortfolioUmformgeräte für AutomobilteilePortfolio.
Wie man die richtige Drahtbiegmaschine für Sitzteile von Autos auswählt
Die Maschinenauswahl sollte von den Bauteilspezifikationen abhängen – Drahtdurchmesser, Bauteillänge, Biegekomplexität und Produktionsvolumen. Die folgende Tabelle bietet einen Referenzrahmen, um gängige Sitzdrahtkomponenten von Autos an geeignete Belan-Maschinenkonfigurationen anzupassen:
| Automobilkomponenten | Empfohlene Maschine | Entscheidender Auswahlgrund |
|---|---|---|
| Sitzrahmen-Drahtstrukturen | BL-2T-15600 | 15-Achsen-Doppelkopfformung, Φ3,0-6,0 mm Drahtbereich, maximale Länge 2000 mm |
| Drahtrahmen für die Rücksitze | BL-2T-15600 | Das synchronisierte Dual-Head-Forming gewährleistet Links-Rechts-Symmetrie |
| Sitzfederungsseile | BL-3D-6250 | 6-Achsen-Formung mit kleinem Durchmesser, Φ1,6–3,5 mm Drahtbereich, kompakter Fußabdruck |
| Schaumstoff-Sitzstützdrähte | BL-3D-6250 | Hohe Umformgenauigkeit für Draht mit kleinem Durchmesser und wiederholbaren Biegewinkeln |
| Sitzrahmen-Drahtgitter | BL-WG-2030S | 28-34-Achs-Gitterbildung, 15 m²/h Ausgang, vollautomatischer Prozess |
Neben der oben gezeigten Komponenten-Maschine-Abgleichung gehören weitere Auswahlfaktoren: Drahtmaterialqualität und Härte, erforderliches Produktionsvolumen pro Schicht, verfügbarer Werkstattfläche, Stromversorgungskapazität und der gewünschte Automatisierungsgrad (eigenständige Maschine vs. integrierte Produktionslinie mit automatischer Zuführung und Sammlung). Zulieferer, die verschiedene Sitzkomponenten über mehrere Plattformen hinweg herstellen, können von einer gemischten Maschinenkonfiguration profitieren – zum Beispiel einem BL-2T-15600 für strukturelle Rahmenkomponenten kombiniert mit einem BL-3D-6250 für die Herstellung von Aufhängungsdraht –, um die Gesamtfertigungseffizienz zu optimieren. Eine weitere Anwendung, die in Betracht gezogen werden sollte, ist dieAutomobil-Wischerstangenformmaschine, die ähnliche Prozessintegrationsprinzipien für verwandte Automobildrahtkomponenten demonstriert.
Warum Belan für Automobil-Drahtformlösungen wählen
Belan hat ein fokussiertes Portfolio von CNC-Drahtbieggeräten entwickelt, die auf die spezifischen Anforderungen der Automobilbauteilfertigung zugeschnitten sind. Dieser automotivenorientierte Ansatz bedeutet, dass Maschinenkonfigurationen, Steuerungssoftware und Anwendungstechnik mit Verständnis der Anforderungen der Automobillieferkette an Maßgenauigkeit, Produktionskonsistenz, Prozessdokumentation und Gerätezuverlässigkeit entwickelt werden.
Das Portfolio der Drahtformausrüstung des Unternehmens reicht von kompakten 6-Achsen-Maschinen mit kleinem Durchmesser für die Herstellung von Aufhängungsdraht über 15-Achsen-Doppelkopf-Maschinen für große symmetrische Sitzrahmenkomponenten bis hin zu spezialisierten Drahtgitter-Umformmaschinen für Sitzrahmen bis hin zu Multiprozess-Systemen für Automobilkomponenten. Diese Breite ermöglicht es Lieferanten, mehrere Maschinentypen von einem einzigen Ausrüstungspartner zu beziehen, was den technischen Support, das Ersatzteilmanagement und die Bedienerschulung vereinfacht.
Belans Mehrachs-CNC-Technologie, angetrieben von Yitu-Servo- und Steuerungssystemen mit international beschafften Präzisionskomponenten (NSK/IKO/FAG-Lager, Hiwin-Führungsschienen, Tai Cheng-Reduzierer, Schneider-Elektronik), bietet die Bewegungssteuerungspräzision, die das Formen von Sitzdraht in Automobilen erfordert. Maßgeschneiderte Werkzeuglösungen – Biegewerkzeuge, Greifwerkzeuge und Schneidwerkzeuge, die für spezifische Bauteilgeometrien entwickelt wurden – stellen zusätzlich sicher, dass jede Maschine für ihre vorgesehene Produktionsanwendung optimiert ist.
Mit technischer Unterstützung in Machbarkeitsanalysen, Prototypenbau, Installation und laufendem technischen Service sowie globaler Exporterfahrung in mehreren Automobilmärkten bietet Belan die Ausrüstung und Anwendungsexpertise, die Hersteller von Sitzdrahtkomponenten benötigen, um ihre Produktionsziele zu erreichen. Für eine Diskussion Ihrer spezifischen Komponentenanforderungen bitteKontaktieren Sie unsUm mit unserem Application Engineering Team in Kontakt zu treten.
Fazit
Die Entwicklung der Herstellung von Autositzen stellt zunehmende Anforderungen an Lieferanten von Drahtkomponenten. Mit zunehmender Komplexität der Sitzkonstruktionen, strengeren Qualitätsstandards und verstärkten Produktionsplänen erreicht der traditionelle, mehrstufige manuelle Ansatz zur Drahtformung seine praktischen Grenzen. Die CNC-Drahtbiegetechnologie adressiert diese Herausforderungen auf systemischer Ebene – sie ersetzt variable manuelle Prozesse durch programmierbare, wiederholbare und integrierte Umformsysteme.
Hersteller von Autositzen, die ihre Drahtformungsprozesse verbessern möchten, benötigen Lösungen, die Präzision, Effizienz, Flexibilität und konsistente Produktionsqualität über verschiedene Bauteiltypen und Produktionsmengen hinweg bieten. Von großen strukturellen Sitzrahmen über dünne Suspensionsdrähte bis hin zu einzelnen gebogenen Bauteilen bis zu kompletten Sitzrahmen-Drahtgitterbaugruppen bietet Belans CNC-Drahtformausrüstungsportfolio serienreifeAutomobil-Drahtformlösungenabgestimmt auf die spezifischen Anforderungen jeder Anwendung.
Lieferanten, die den Übergang zum automatisierten Drahtformen erwägen, werden ermutigt, ihre aktuellen Produktionsherausforderungen anhand der in diesem Artikel beschriebenen Fähigkeiten zu bewerten. Die richtige Maschinenkonfiguration – ausgewählt anhand von Bauteilspezifikationen und nicht nach generischen Maschinenkategorien – kann die Produktionseffizienz, Qualitätskonsistenz und die Wettbewerbsfähigkeit der Herstellungskosten verändern.
Fordern Sie ein Angebot oder eine maßgeschneiderte Drahtformlösung an
BELAN Machinery, ein professioneller Anbieter von Drahtformlösungen für Automobile.
Kontaktieren Sie Belan für eine maßgeschneiderte CNC-Drahtbiegelösung, die auf Ihre Spezifikationen, Ihr Produktionsvolumen und Ihre Qualitätsanforderungen zugeschnitten ist.
Kontaktieren Sie Belan für eine maßgeschneiderte Drahtformlösung

