


Vier Defekte machen den größten Anteil an Schrott bei jedemSammelschienen-Biegemaschine: Winkelverschiebung, Beschichtungsrisse, innere Wölbung und Oberflächenkratzer. Jeder hat eine andere Ursache, und die Hälfte beginnt, bevor die Stange die Biegung erreicht. Dies ist die Diagnoseliste, die unsere Ingenieure auf Kundenebenen verwenden – zuerst kurze Antworten, dann die Kontrollen, die sie bestätigen.
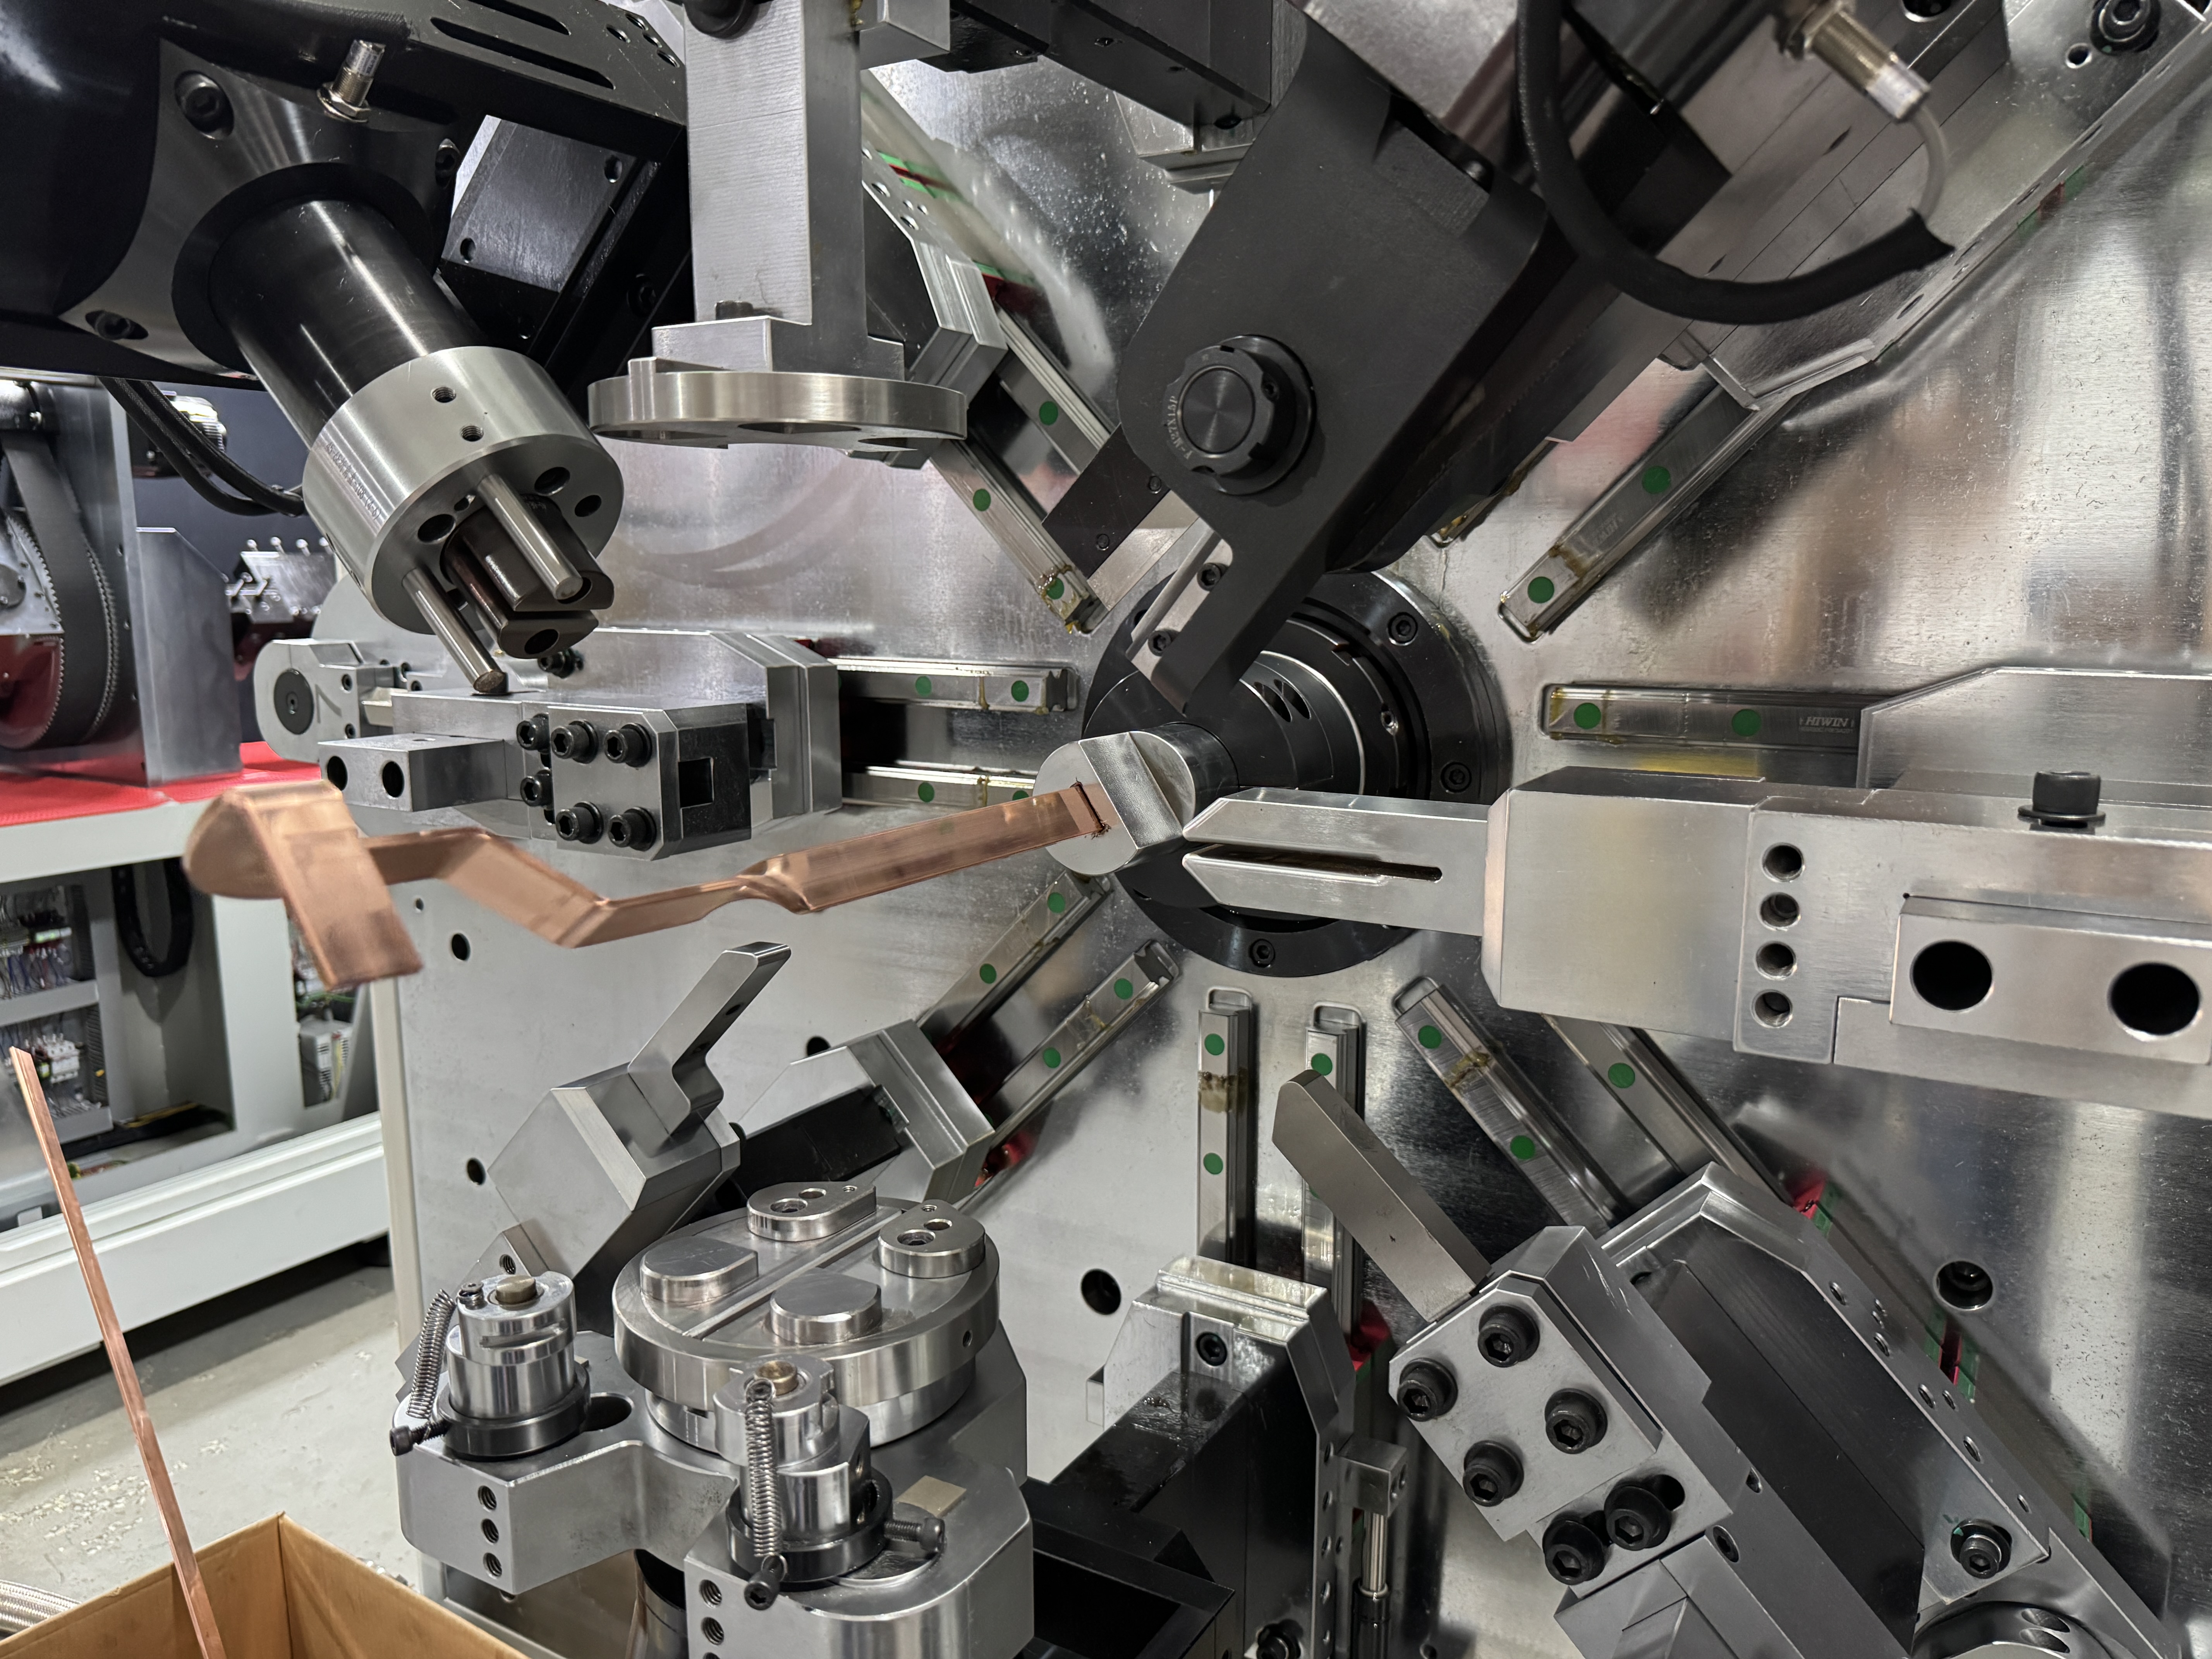
Die Hälfte der Defekte beginnt vor der Biegung
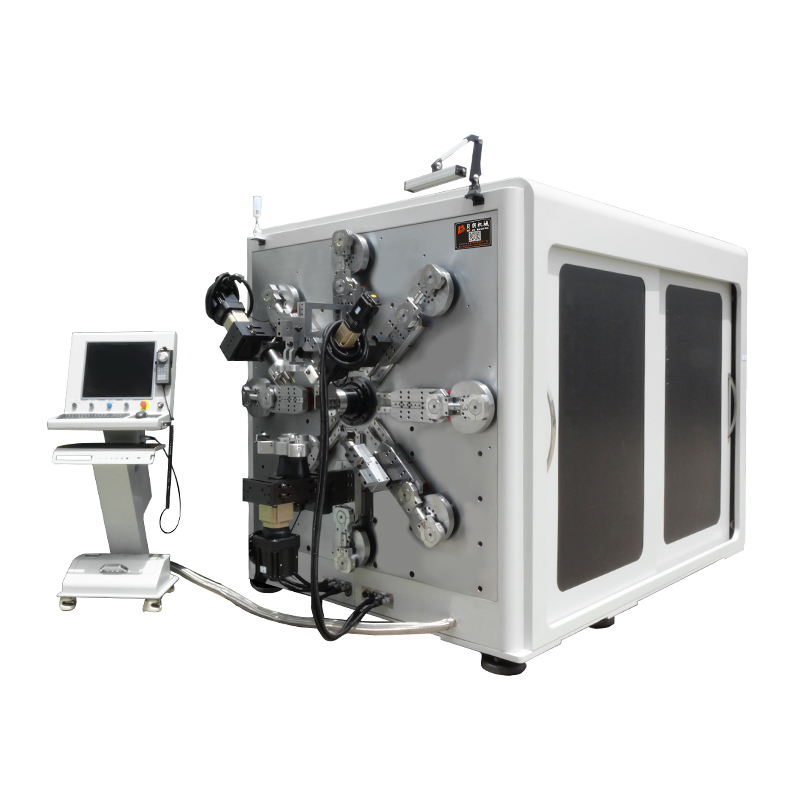
Eine nützliche Regel vor den Details: In dem Moment, in dem eine Stange in die Maschine eingeführt wird, ist ihre Oberfläche entweder geschützt oder bereits beschädigt. Tracked Feeding wickelt die Stange über eine breite Kontaktfläche. Rollräder drücken an einigen Stellen. Klemmen-Feeder greifen und lösen. Diese drei Entwürfe versagen auf unterschiedliche Weise, und der Fehler zeigt sich später als Defekt, der wie ein Biegeproblem aussieht. Deshalb, bei jedemSammelschienen-Biegemaschinewir bauen, wird die Zuleitung genauso sorgfältig konstruiert wie der Biegekopf selbst – der TP-DL-45-6E unten ist ein gutes Beispiel für das vollständige Layout.
Defekt 1: Winkeldrift nach der Biegung
Kurze Antwort:Kupfer erholt sich elastisch, wenn der Druck entweicht, sodass ein programmierter 90° bei 91–92° landet. Kompensiere durch Überbiegen und notiere den Wert gegen Temper, Dicke und Biegerichtung.
Weiche oder geglühte Bar erholt sich am wenigsten; Hartgezogene Stangen erschaffen die meisten und variieren je nach Mühlenlot. Die Dicke ist wichtig, weil eine tiefere Deformationszone sich weniger vorhersehbar erholt. Auch die Richtung spielt eine Rolle – flache Biegungen halten sich enger als vertikale Biegungen, weshalb sich veröffentlichte Zielgenauigkeit unterscheiden (±0,1° flach, ±0,2° vertikal).
Check:Biegen Sie ein Teststück nach Nominal, messen Sie den Unterschied, geben Sie es als Kompensation ein, überprüfen Sie das zweite Stück. Vier Biegungen, nicht vierzig. Wenn Drift mitten in der Schicht zurückkehrt, vermute die Temperatur oder eine starke Veränderung, nicht das Programm.
Defekt 2: Beschichtung von Rissen am äußeren Radius
Kurze Antwort:die äußere Beschichtung ist über das hinausgezogen, was PVC, PA12 oder Glimmerband folgen kann. Entweder ist der Radius zu eng oder die Beschichtung ist kalt und vorbeschädigt an der Biegung angekommen.
Zwei Korrekturen, in der richtigen Reihenfolge angewandt. Erstens: Geometrie: Halte den inneren Radius bei flachen Biegungen einmalso breit und bei vertikalen Biegungen einmalso breit wie die Stangenbreite. Zweitens: Temperatur: Eine Hochfrequenz-Vorwärmanlage am Ausgang erwärmt die Stange kurz vor der Formung, wodurch die Beschichtung elastisch genug ist, um sich zu dehnen statt zu spalten.
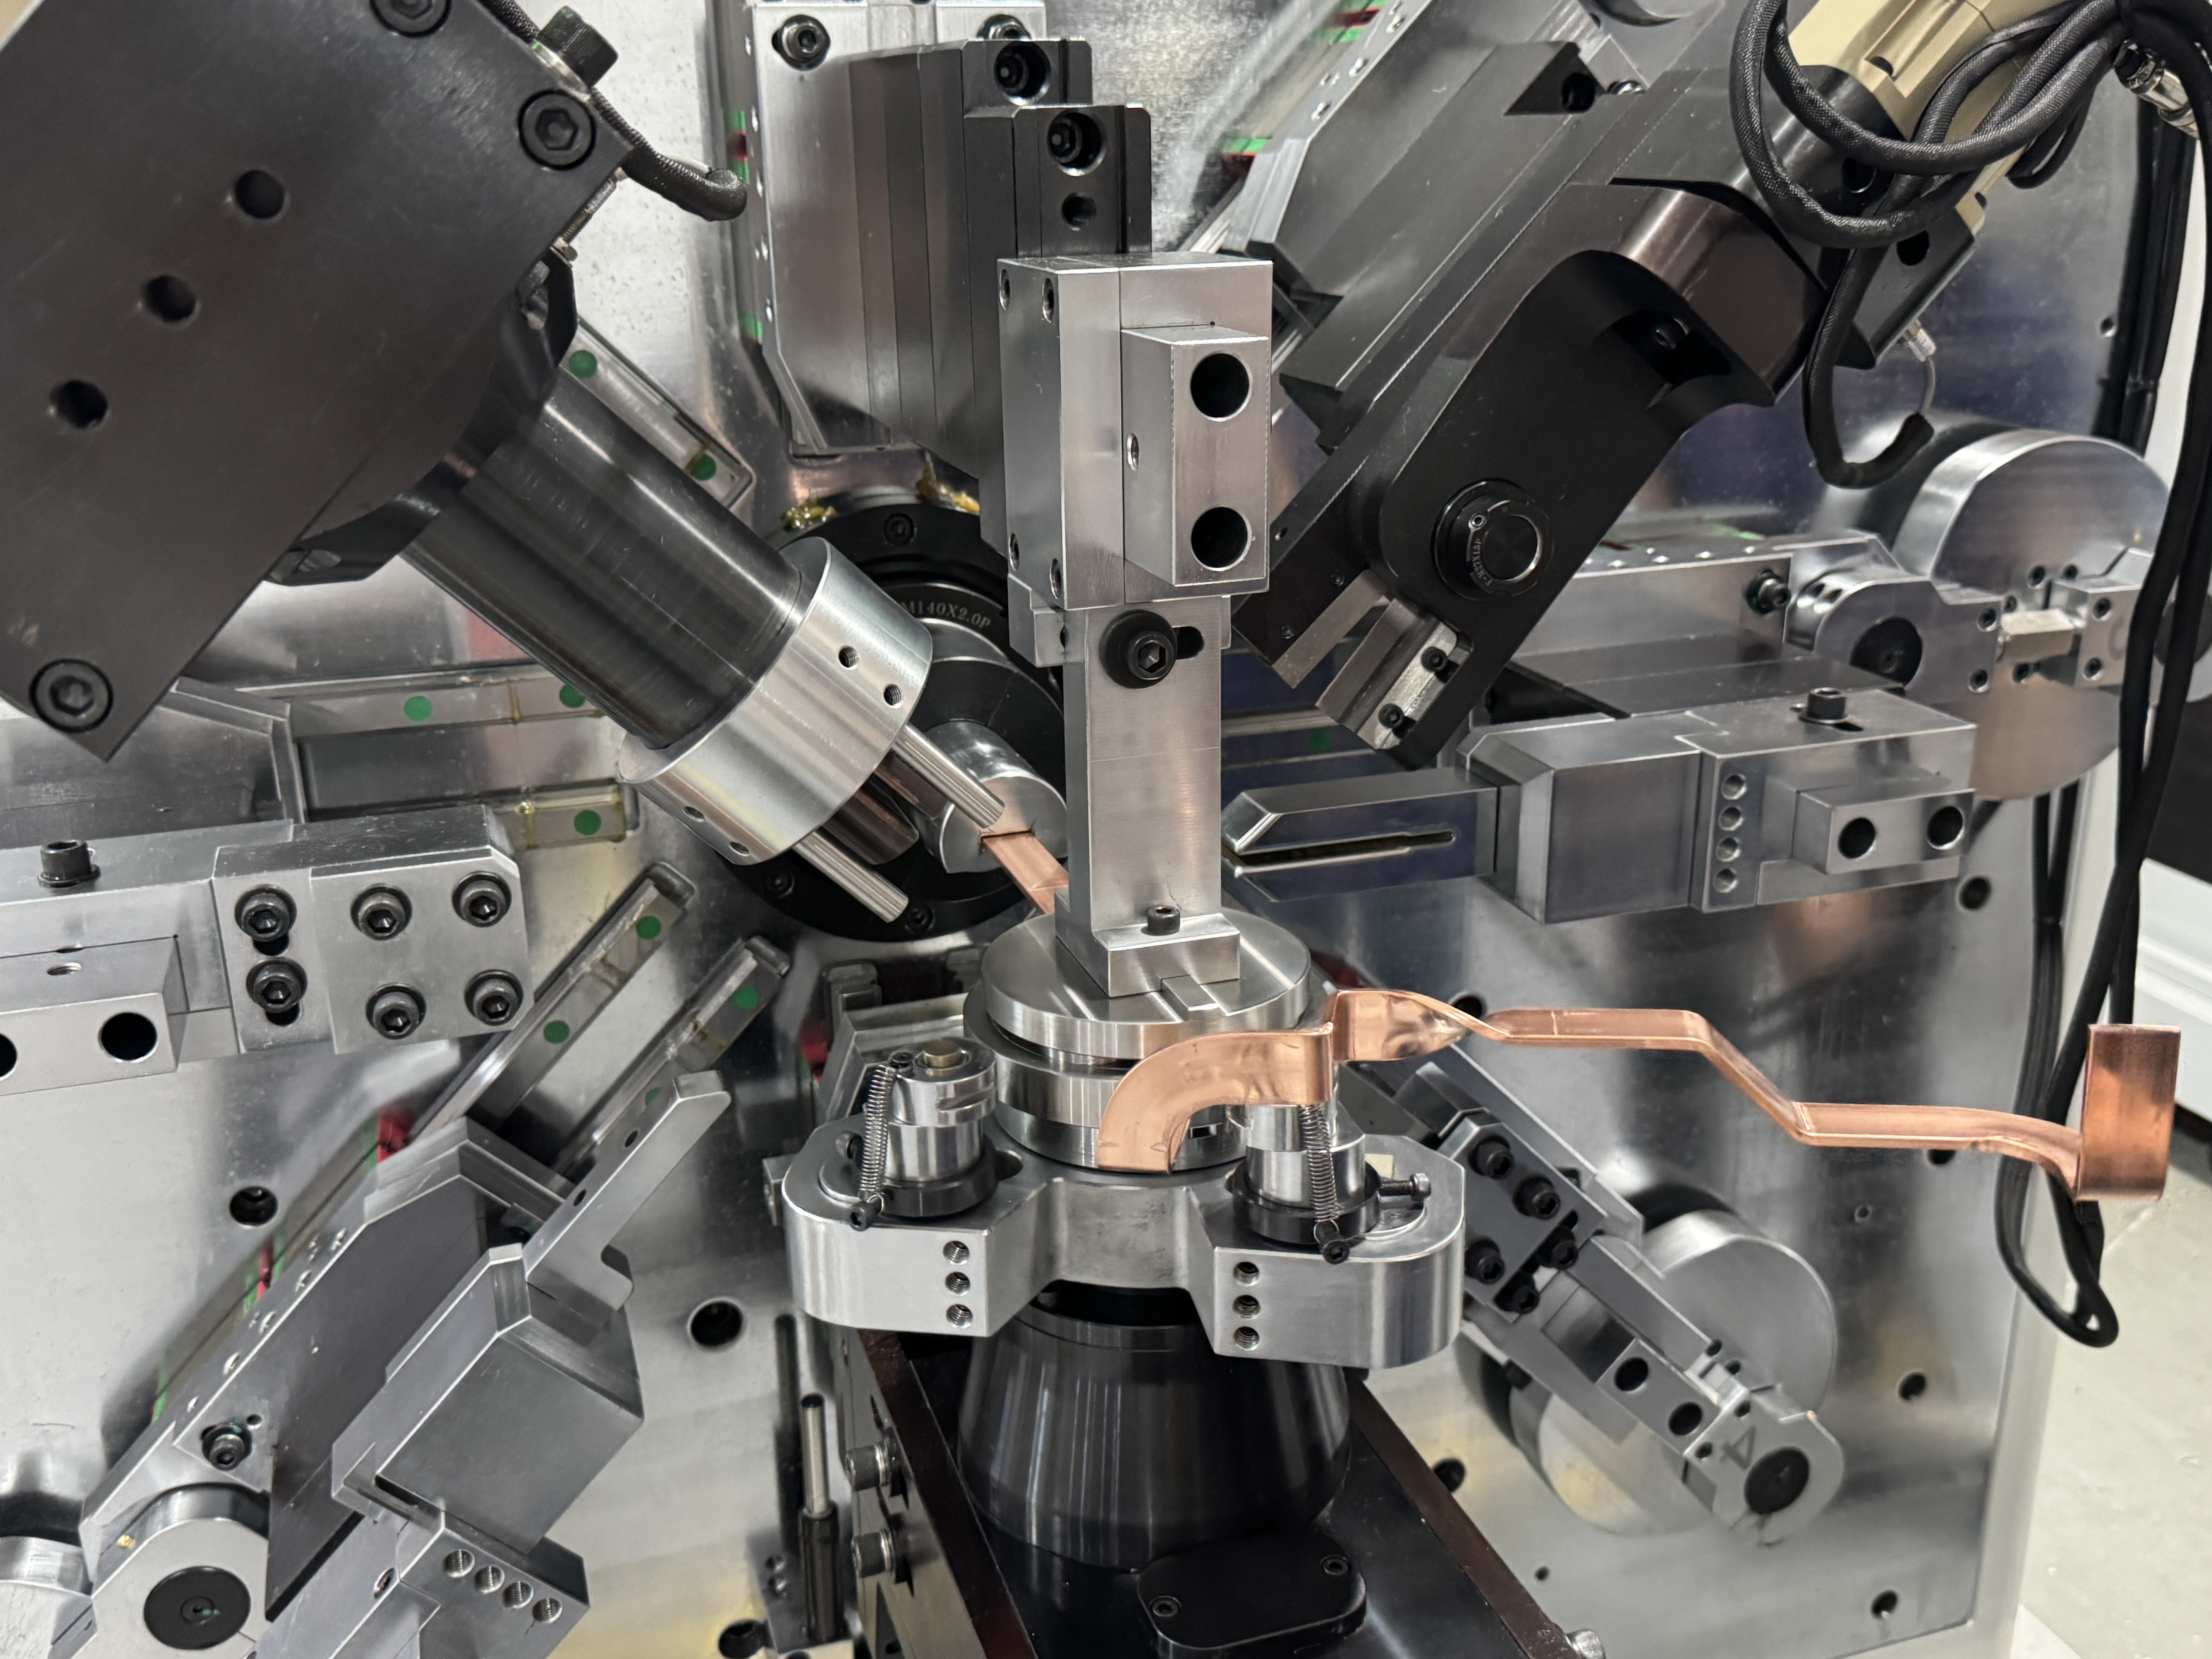
Check:Wenn Risse nur morgens oder an kalten Tagen auftreten, handelt es sich um Vorwärmen. Wenn sie nur auf einer Zeichnung erscheinen, ist es der Radius. Wenn sie dem Zuführungsweg als parallele Leitungen folgen, ist es weder das eine noch das andere – das ist ein Zuführungsfehler.
Defekt 3: Wölbung auf der Innenseite
Kurze Antwort:verdrängtes Kupfer drückt die inkompressible Beschichtung auf dem inneren Radius nach außen. Kontrollieren Sie ihn mit Radius, Vorheizen und – wo die Zeichnung eine enge Biegung erzwingt – einen Überarbeitungsschritt mit Unterlegung und Ofen.
Die Produktionsstandards für PVC-Glimmerstangen liegen bei 1,6 mm einseitig bei flachen Biegungen und 1,5 mm bei vertikalen Biegungen, entgegen einer industrieweit üblichen Toleranz von 4 mm über beide Seiten. Wenn noch ein Klumpen erscheint, lautet die Reihenfolge: Edelstahlunterscheid über der Wölbung, Verriegelungszange für Druck, Tunnelofen bei 100–130 °C für ein bis zwei Minuten, dann Lüfterkühlung. Wenn man die Reihenfolge umkehrt – kalt klemmen oder ohne Unterschiet erhitzen – tauscht man eine Beule gegen eine abgeblätterte Stelle ein.
Check:Drücke die Beule mit dem Daumen. Ein weicher, federnder Beulen beschichtet sich und erholt sich mit Wärme. Ein harter Knoten mit Aufhellung bedeutet, dass der Radius bereits zu eng für das Material ist.
Defekt 4: Kratzer und Radspuren
Kurze Antwort:Kontaktdruck, keine Biegekraft. Punktbelastete Walzen, scharfe Führungskanten und abgenutzte Schienen hinterlassen alle Spuren, die parallel zur Zuführungsrichtung jeder Sammelschienen-Biegemaschine verlaufen.
Check:Misse den Kratzpunkt mit dem Zuführungsschritt. Markierungen, die genau im Feed-Schritt verteilt sind, stammen vom Feeder; Unregelmäßige Kratzer stammen von Führungen oder dem Auslauftisch. Bei beschichteten Stangen kann ein einzelner Rad eine ganze Kante über einen Schalter abziehen.
Schnelle Diagnosetabelle
Wir haben eine Version dieses Tisches, die in der Wachtür jeder Sammelschienen-Biegemaschine eingeklebt ist, die unsere Werkstatt verlässt:
| Symptom | Wahrscheinlichste Ursache | Erste Überprüfung |
|---|---|---|
| Winkelverschiebungen um 1–2° | Springback, falsche Entschädigung | Temper- und Dickenänderung |
| Risse im äußeren Radius | Radius zu eng / kalte Beschichtung | Ziehradius, Vorheizeinstellung |
| Innenwölbung über der Spezifikation | Radius, Adhäsion, Kaltbalken | Radiusregel, Ofenaufzeichnung |
| Parallele Kratzer | Zuführkontakt | Kettendruck, Radverschleiß |
| Markierungen nur an Bar-Ends | Führungs-Ein- und Austrittskanten | Führungsausrichtung |
Was das für Ihre Linie bedeutet
Keiner dieser vier Defekte erfordert eine neue Maschine zur Diagnose. Drei davon werden durch Umstellungen und materiellen Zustand bestimmt; Nur eines – chronische Beschichtungsschäden – deutet in der Regel auf das Zuführungsdesign selbst hin. ASammelschienen-BiegemaschineDer seine eigenen Ablehnungsgründe nach Kategorie nachzeichnet, wird die Ursache in einer Woche finden. Einer, der nur Schrott zählt, wird monatelang den falschen Parameter anpassen.
Wenn dein Abstoßbehälter eine dominante Kategorie hat, schick BELAN ein Foto vom Defekt, der Zeichnung und der Materialcharge. Wir werden dasselbe Teil an unserer Sammelschienen-Biegemaschine ausführen, das Ergebnis messen und das Video mit den Parametern senden, die das Problem behoben haben.
BELAN Machinery, Ihr Experte für Drahtformlösungen für Fahrzeuge. Teilen Sie Ihre Defektfotos und die Spezifikation der Stange für eine kostenlose Probe-Biegung, wobei Ihnen die gemessenen Bauteil- und Prozesseinstellungen zurückgegeben werden.
Jagst du gerade einem hartnäckigen Defekt hinterher?
Schick uns ein Foto vom Ausschuss, der Zeichnung und deiner Bar-Charge. Wir reproduzieren es auf der Matching-Maschine, filmen die Korrektur und geben die Parameter zurück – kostenlos, keine Verpflichtung.

