


Beim Beschaffen einer CNC-Sammelschienenbiegemaschine sollten Sie den Innenbiegeradius separat für flache und kantenwärtige Biegungen auswählen. Sie können für beide Richtungen denselben fertigen Innenbereich festlegen, wenn Versuche mit Produktionsmaterial zeigen, dass beide Biegungen auf die Zeichnung treffen und die Baugruppe passen. Allein eine flache Stichprobe liefert einen Hinweis auf die flache Biegung. Für eine kantenwärtige Biegung bitten Sie vor der Genehmigung des Werkzeugs eine eigene Probe und Messaufzeichnung an.
Dieser Leitfaden gilt für massive, rechteckige Kupferschienen, wie etwa Glieder in Schaltanlagen und Stromverteilungsbaugruppen. Verwenden Sie die fertige Bauteilzeichnung, um den benötigten Radius zu definieren, und verwenden Sie dann Probenbiegungen, um zu beurteilen, ob der Lieferant sie konsistent herstellen kann.
Wie die Biegerichtung die Radiusentscheidung verändert
LassWsei die Breite der Kupferstange undTseine Dicke. DieInnenradius, oderR, wird auf der konkaven Seite der fertigen Biegung gemessen, nachdem das Bauteil aus dem Werkzeug gelöst wurde.
| Was man vergleichen kann | Flache Biegung | Kantenbiegung |
|---|---|---|
| Wie sich die Leiste krümmt | Aus der Ebene des breiten Gesichts | In der Ebene des breiten Gesichts |
| Querschnittsabmessung von innen nach außen der Biegung | Dicke, T | Breite, W |
| Was man beim Testabschnitt überprüfen sollte | Äußere Biegefläche, fertiger Winkel und Radius sowie Beinmaße | Außenkante für Risse, Innenkante für Knicken oder Verformung, fertiger Winkel und Radius sowie Drehung |
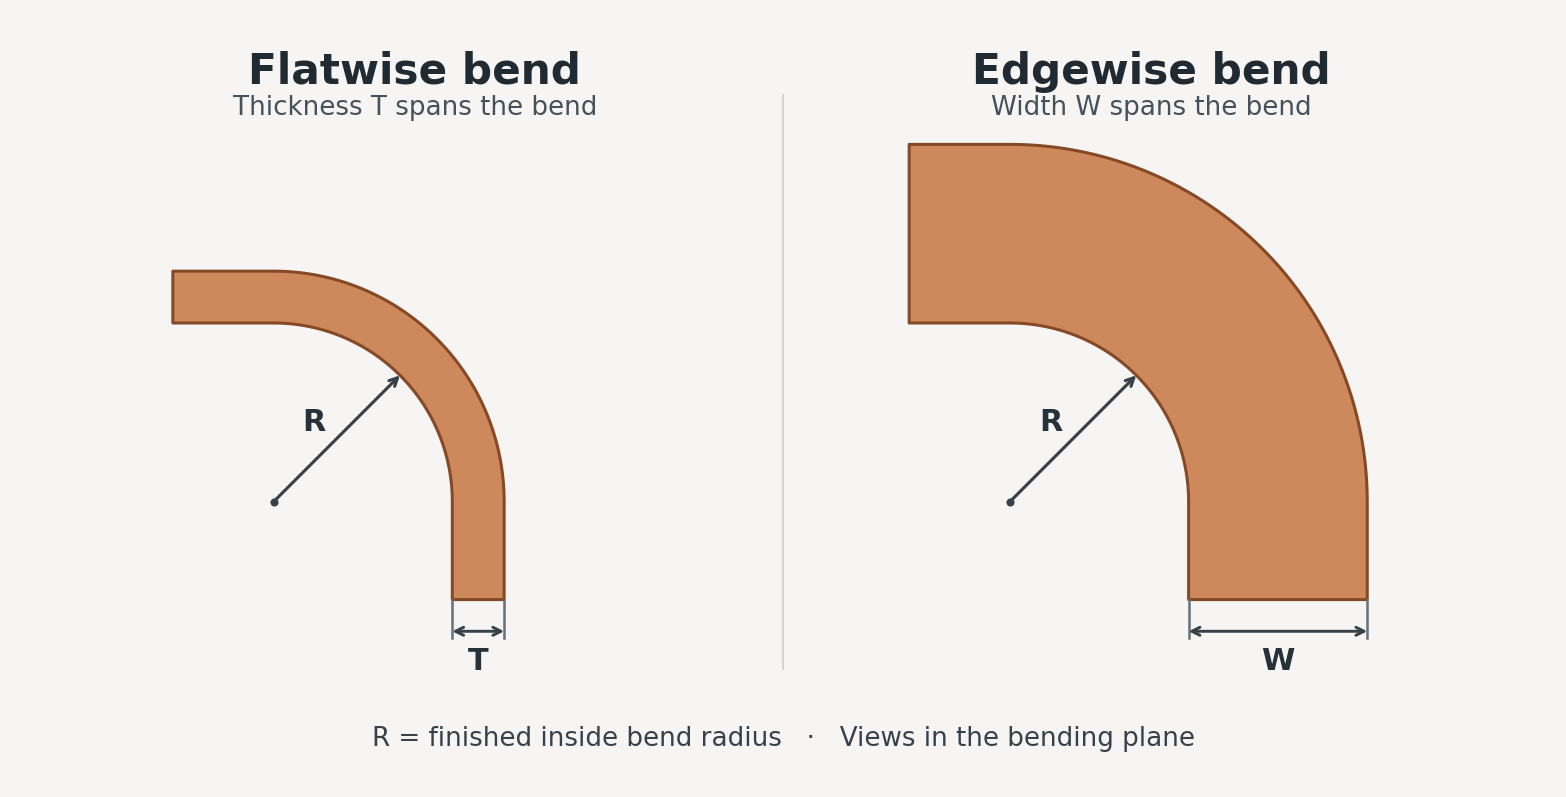
Für eine30 mm breit × 5 mm dickdie Innen-zu-Außen-Abmessung beträgt 5 mm bei einer flachen Biegung und 30 mm bei einer Kantenbiegung. Bei demselben Innenradius kann die kantenweise Ausrichtung das äußere Material stärker dehnen, weil die Biegung die größere Dimension erstreckt. Das Beispiel veranschaulicht die Geometrie. Der erreichbare Radius hängt weiterhin von der Kupferqualität und -anhärtung, dem Querschnitt, dem Kantenzustand und der Werkzeugkonstruktion ab. SieheBiegen von Kupferschienen für Schaltanlagen und Bedientafeln.
Wie Sie den minimalen Biegeradius für Ihr Bauteil festlegen
Beginnen Sie mit dem Radius, den Ihre Baugruppe berücksichtigen kann. Geben Sie auf der Zeichnung die Kupferqualität und -anhärtung, Breite und Dicke, Biegerichtung, den Innenumkreis und den Winkel an. Markieren Sie die Montageflächen und Lochzentren, in denen die Steuerungsbaugruppe passt. Fügen Sie alle Anforderungen an Oberflächen oder Kanten hinzu, die der Lieferant erfüllen muss. Wo der verfügbare Platz es zulässt, geben Sie dem Lieferanten einen akzeptablen Radiusbereich, damit die Ingenieure Werkzeugoptionen bewerten können.
Veröffentlichte Biegeradius-Tische können bei der ersten Zeichnungsprüfung helfen. Tabelle 6 im Leitfaden der Copper Development Association und des Europäischen Kupferinstituts liefert beispielsweise dickenbasierte Leitlinien für hochleitfähiges Kupfer in halbharter oder harter Temperierung. Betrachte es als Ausgangspunkt innerhalb dieses materiellen Rahmens. Qualifizieren Sie eine kantennahe Biegung anhand der tatsächlichen Breite, Anhärtung und Werkzeuge und qualifizieren Sie erneut, wenn sich das Design auf Aluminium oder auf Rohmaterial mit anderer Beschichtung oder Dämmung ändert. SieheKupfer für Sammelschienen, Abschnitt 1.2.2.2.7 und Tabelle 6.
Was in einem Lieferantenbiegungstest zu messen ist
- Verwenden Sie das Material, das Sie kaufen möchten.Für einen gleichartigen Vergleich stellen Sie flache und kantenweise Probestücke aus derselben Charge her, mit gleicher Qualität, Anhärtung, Querschnitt und Kantenzustand. Bitten Sie den Lieferanten, die für jede Richtung verwendete Maschinenkonfiguration und Werkzeuge anzugeben.
- Zeichnen Sie den Werkzeugradius und den fertigen Radius getrennt auf.Einigen Sie sich auf eine Methode, die auf die Zeichnungstoleranz zugeschnitten ist, wie zum Beispiel Profilmessung. Nachdem Sie das Teil losgelassen haben, messen Sie den Innenradius und den fertigen Winkel. Rückfederung ist die elastische Erholung nach der Freisetzung. Wo der Test den geladenen Winkel erfassen kann, wird er zusammen mit dem freigegebenen Winkel aufgenommen. Zeichnen Sie jede programmierte Überbiegung separat auf, damit die beiden Werte korrekt interpretiert werden können.
- Überprüfen Sie das komplette Bauteil in seiner Montageposition.Füge einen Produktionsabsichtsteil mit seinen tatsächlichen Biegungen und Löchern ein. Verwenden Sie die Zeichnungsbezugspunkte, um Beinlängen, Lochpositionen, Kontaktflächenausrichtung und gegebenenfalls Verdrehung zu überprüfen. Setzen Sie das Teil in die Inspektionsarmatur, ohne es zu erzwingen. Einigen Sie sich darauf, wie der Lieferant den Oberflächenzustand sowie eventuelle Risse oder Verzerrungen dokumentiert.
- Einig auf den Annahmelauf.Bevor Sie Werkzeuge oder Ausrüstung abgeben, legen Sie Probenmengen, Messmethoden, Zeichnungstoleranzen und das jeweils geltende Zykluszeitziel fest. Wenn Sie diese beim Werksabnahmetest (FAT) überprüfen möchten, sollten Sie die kritische kantenwärtige Biegung und das anspruchsvollste fertige Teil in den Testplan aufnehmen.
Wenn die Kantenprobe am angegebenen Radius ausfällt, überprüfen Sie das Werkzeug und fragen, ob die Baugruppe einen größeren Innenradius aufnehmen kann. Lassen Sie den Entwurfsinhaber jede Änderung an der Zeichnung genehmigen und wiederholen Sie dann die Prüfung gegen die überarbeiteten Anforderungen.
Überprüfe gleichzeitig die Biegungszulage.Die Biegungszugabe ist die Länge, die dem gebogenen Teil beim Entwickeln des Rohlings zugewiesen wurde. Bestätigen Sie dies für jede Biegerichtung mit abgemessenen Tests, sodass die Schnittlänge und die gestanzten Löcher mit der fertigen Zeichnung übereinstimmen. Überprüfen Sie dann die entwickelte Länge und die Lochpositionen eines kompletten Teils. SieheAutodesks Erklärung zu gemessenen Biegungstischen.
Verwenden Sie die Zeichnung, um eine BELAN-Maschine auf die Auswahl zu setzen
BELAN beginnt mit der Teilezeichnung, dem Material, dem Querschnitt, den Toleranzen und dem geplanten Ergebnis. Zum Beispiel listet der BL-TP-50-7E eine Kupfer-Sammelschienenreihe von15–45 mm breit und 1,0–7,0 mm dick. Das 30× 5-mm-Exemplar fällt in diesen Bereich, sodass die Maschine für eine Überprüfung ausgewählt werden kann. Die Ingenieurabteilung muss noch den gewünschten Radius, die Biegerichtung, die Werkzeuge und die Geometrie der fertigen Bauteile überprüfen.BL-TP-50-7E Spezifikationen.
Für ein Angebot oder eine Probeprüfung senden Sie BELAN die Zeichnungsrevision, Kupferqualität und Anhärtung, Querschnitt, Biegerichtungen, fertige Radius- und Winkeltoleranzen sowie erwartetes Produktionsvolumen. Wenn die Anpassung durch die Halterung entscheidet, fügen Sie eine Montagezeichnung oder die Bezugspunkte der Schlüsselmontage bei. Fordern Sie vor der finalistischen Fertigstellung von Ausrüstung und Werkzeugen eine Probe des am schwersten zu formenden Teils an.BELAN Schienenbiegemaschinen und Angebotsanfragen.


