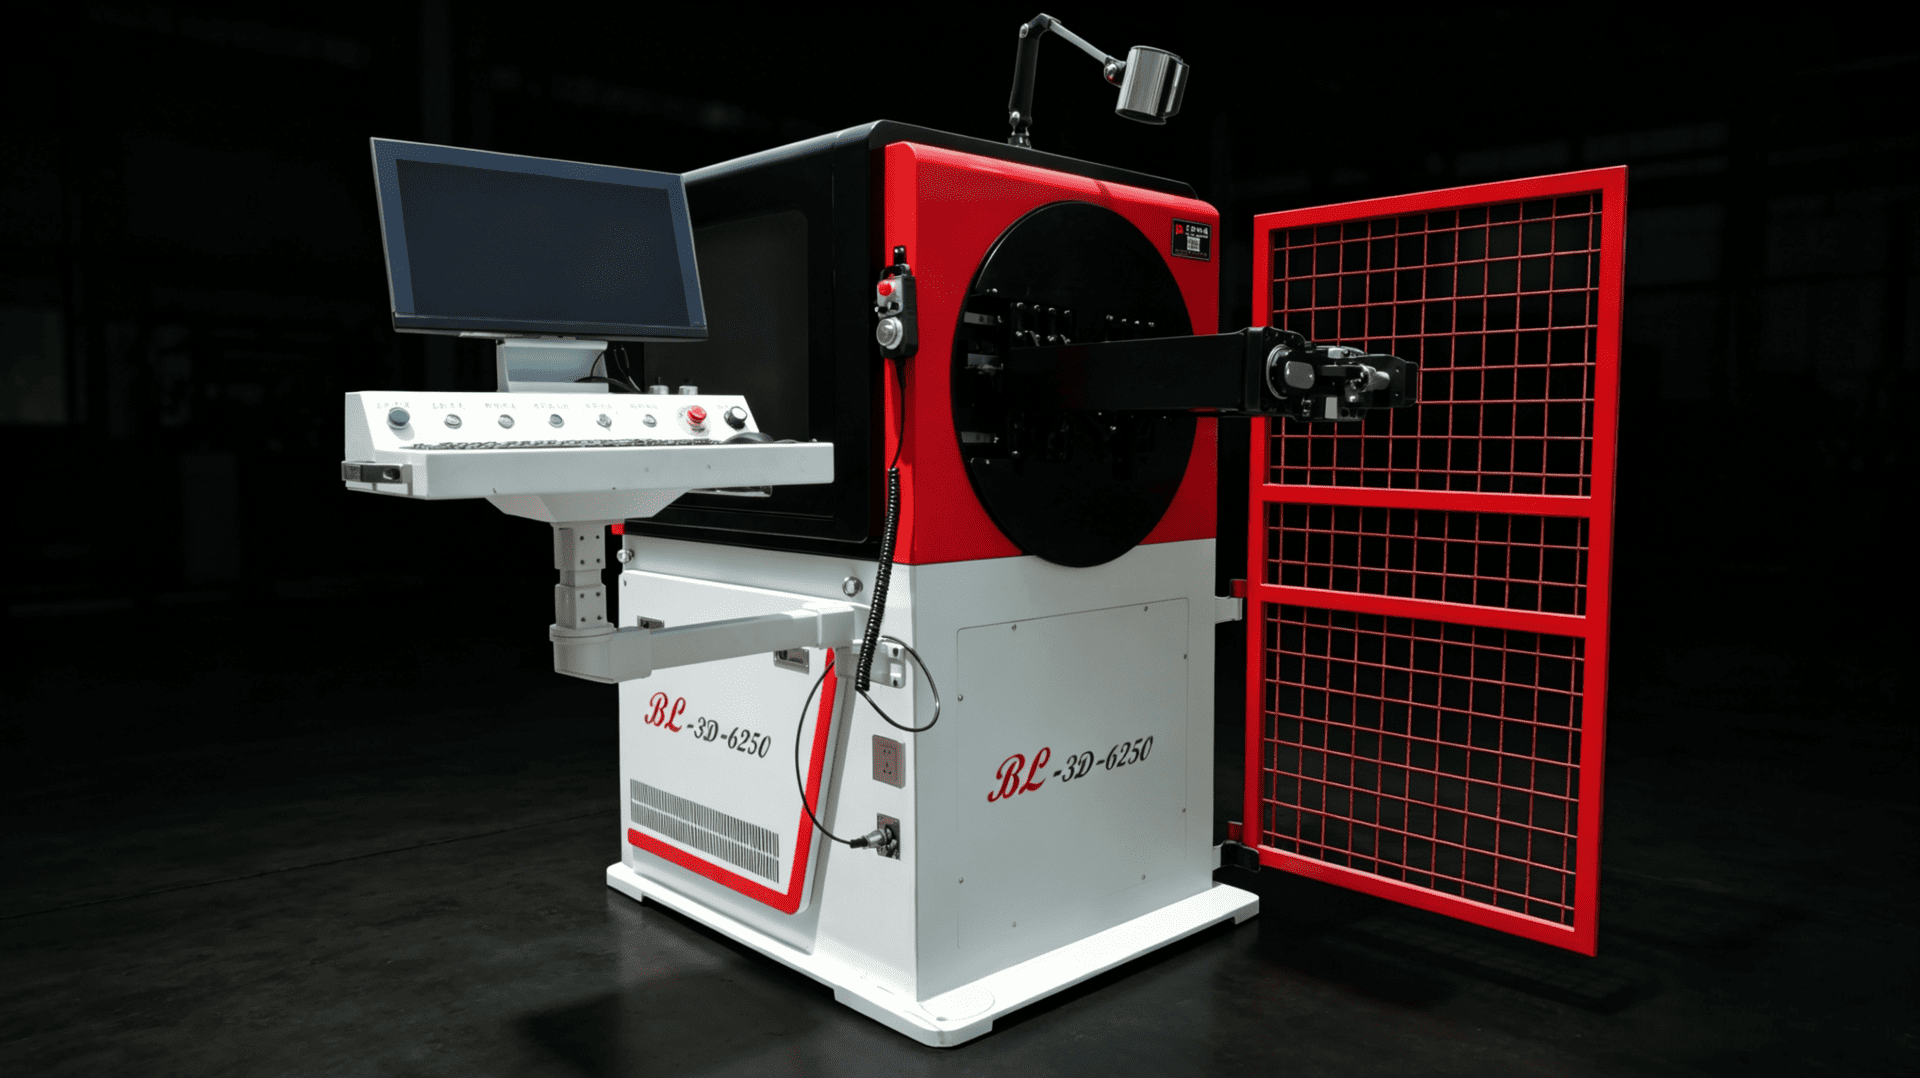
Sitzdrahtkomponenten von Automobilen müssen dieselben Biegeprofile reproduzieren und gleichzeitig die Verarbeitungsanforderungen verschiedener Produkte erfüllen. Bei der AuswahlSitzdrahtbildungAusrüstung und Fabriken müssen sowohl die Maschinenstruktur als auch die Art und Weise berücksichtigen, wie ihre Bediener Einrichtungs- und Anpassungsmethoden lernen.BELANentwickelte dieBL-3D-6250für diese Art von Komponente. Für den Schulungsbesuch in Woodbridge, Brasilien, ist ein Techniker aus China zur Fabrik des Kunden gereist und hat die Anwendung der Ausrüstung und praktisches Lernen zusammengebracht.
Warum kontinuierliches Formen für Automobildrahtteile wichtig ist
Beim Zuführen, Biegen und Schneiden als getrennte Vorgänge müssen Werkstücke zwischen den Schritten platziert oder erneut positioniert werden. In der Batchproduktion benötigen diese unterstützenden Aufgaben Zeit und fügen Prozessübergaben hinzu, die verwaltet werden müssen.
Mit automatisierter Verarbeitung können die Produktionsmitarbeiter sich stärker auf Programmbestätigung, Probeninspektion und Maschinenzustand konzentrieren. Konsistente Ergebnisse hängen von der Koordination von Verarbeitungsprozessen, Materialbedingungen und Betriebsmethoden ab.
Der Wert der automatisierten Biegung von Sitzschaumdraht für Autositze – die Stahldrahtkomponenten, die im Sitzschaumstoff verwendet werden – sollte daher im gesamten Prozess bewertet werden. Materialzuführung, Bildung des gebogenen Profils und der Abschluss müssen alle gemeinsam um denselben Teil herum arbeiten.
Verknüpfung von Drehkopfbiegen mit Füttern und Schneiden
Organisiere kontinuierliche Operationen für wiederholte Teile
DieBL-3D-6250kombiniert eine Drehkopf-Biegestruktur mit automatischem Zuführen und Schneiden zur Verarbeitung von Stahldrahtkomponenten. Das Zusammenführen dieser Vorgänge hilft, den Bedarf zu verringern, teilweise fertige Werkstücke zwischen einzelnen Maschinen zu übertragen, und etabliert einen kontinuierlichen Prozess für wiederholte Teile.
Bei der BewertungSitzdrahtbildungAusrüstung wählen Sie repräsentative Produkte, die die wichtigsten Biegemerkmale abdecken. Bauteile mit unterschiedlichen Längen mit Gerade Querschnitt, Biegerichtungen oder lokalen Formen können unterschiedliche Umformreihen und Werkzeuganordnungen erfordern.
Bestätigen Sie die Verarbeitungsleistung mit tatsächlichen Proben
Kontinuierliche Operationen können die Handhabung zwischen Prozessschritten reduzieren, aber das allein bestimmt nicht die Ausgabe eines bestimmten Produkts. Bauteilgeometrie, Material- und Inspektionsanforderungen beeinflussen alle die Produktionsplanung.
Ein nützlicherer Ansatz ist es, Probeteile mit dem Material und den Zeichnungen des Kunden herzustellen, den fertigen Zustand und die Verarbeitungseinstellungen zu dokumentieren und dann die Zielkapazität zu besprechen. Dies verbindet die Gerätebewertung mit spezifischen Kaufanforderungen.
Programmsteuerung und kompaktes Werkstattlayout
Produktprogramme für Wiederholungsbestellungen aufbewahren
Der BL-3D-6250 verwendet CNC- und Servosteuerung, um seine Verarbeitungsprozesse zu koordinieren und das Produktprogrammmanagement zu unterstützen. Bestätigte Programme bilden eine Grundlage für die spätere Produktionsvorbereitung und machen die Einstellungen für verschiedene Produkte leichter zu unterscheiden und zu verwalten.
Gespeicherte Programme müssen zusammen mit Material, Werkzeugen und Produktüberarbeitungen verwaltet werden. Bevor Sie ein Programm zur Produktion zurückrufen, bestätigen Sie die aktuellen Bedingungen und inspizieren Sie das erste Teil. Einstellungen für eine frühere Version oder ein anderes Material sollten nicht ohne Überprüfung angewendet werden.
Plane eine konzentriert formende Zelle
Die kompakte Struktur des Modells hilft Fabriken, einen konzentrierten Verarbeitungsbereich zu organisieren. Planen Sie den Raum um die Position des Materialregals, die Betriebsrichtung und das Sammeln der fertigen Teile, um unnötige Bewegungen zu vermeiden.
Beim Kauf von Kabelverarbeitungsgeräten für Autositze prüfen Sie Belastung, Wartung und Materialfluss sowie die Hauptmaße der Maschinen. Ein praktisches Layout beeinflusst, wie tägliche Materialwechsel, Inspektionen und Wartung organisiert werden.
Bewerten Sie die Eignung für jedes Produkt
Der BL-3D-6250 ist in erster Linie für Fahrzeugsitz-Schaumstoffdrahtkomponenten vorgesehen. Je nach Produktanforderungen können auch andere Stahldrahtteile, wie Schwimmerstangen für den Kraftstofftank, bewertet werden. Verschiedene Anwendungen haben unterschiedliche Biegeprofile und Abmessungsanforderungen, daher müssen Material, Werkzeuge und Umformreihenfolge separat überprüft werden.
Wenn einerSitzdrahtbildungDie Maschine soll mehrere Teile abdecken, Materialspezifikationen, Zeichnungen, kritische Toleranzen und Produktmischung zusammenstellen. Verwenden Sie Beispielversuche, um festzustellen, welche Werkzeuge geändert werden müssen, welche Programme erhalten bleiben können und welche Prüfungen nach einem Produktwechsel erforderlich sind.
Ein klar definierter Anwendungsbereich hilft einer Fabrik bei der Planung von Bestellungen und zukünftigen Produktentwicklungen. Der Wert der Geräteauswahl liegt darin, die Maschine an die tatsächliche Produktmischung anzupassen, anstatt einfach mehr Funktionen oder einen größeren Verarbeitungsbereich zu suchen.
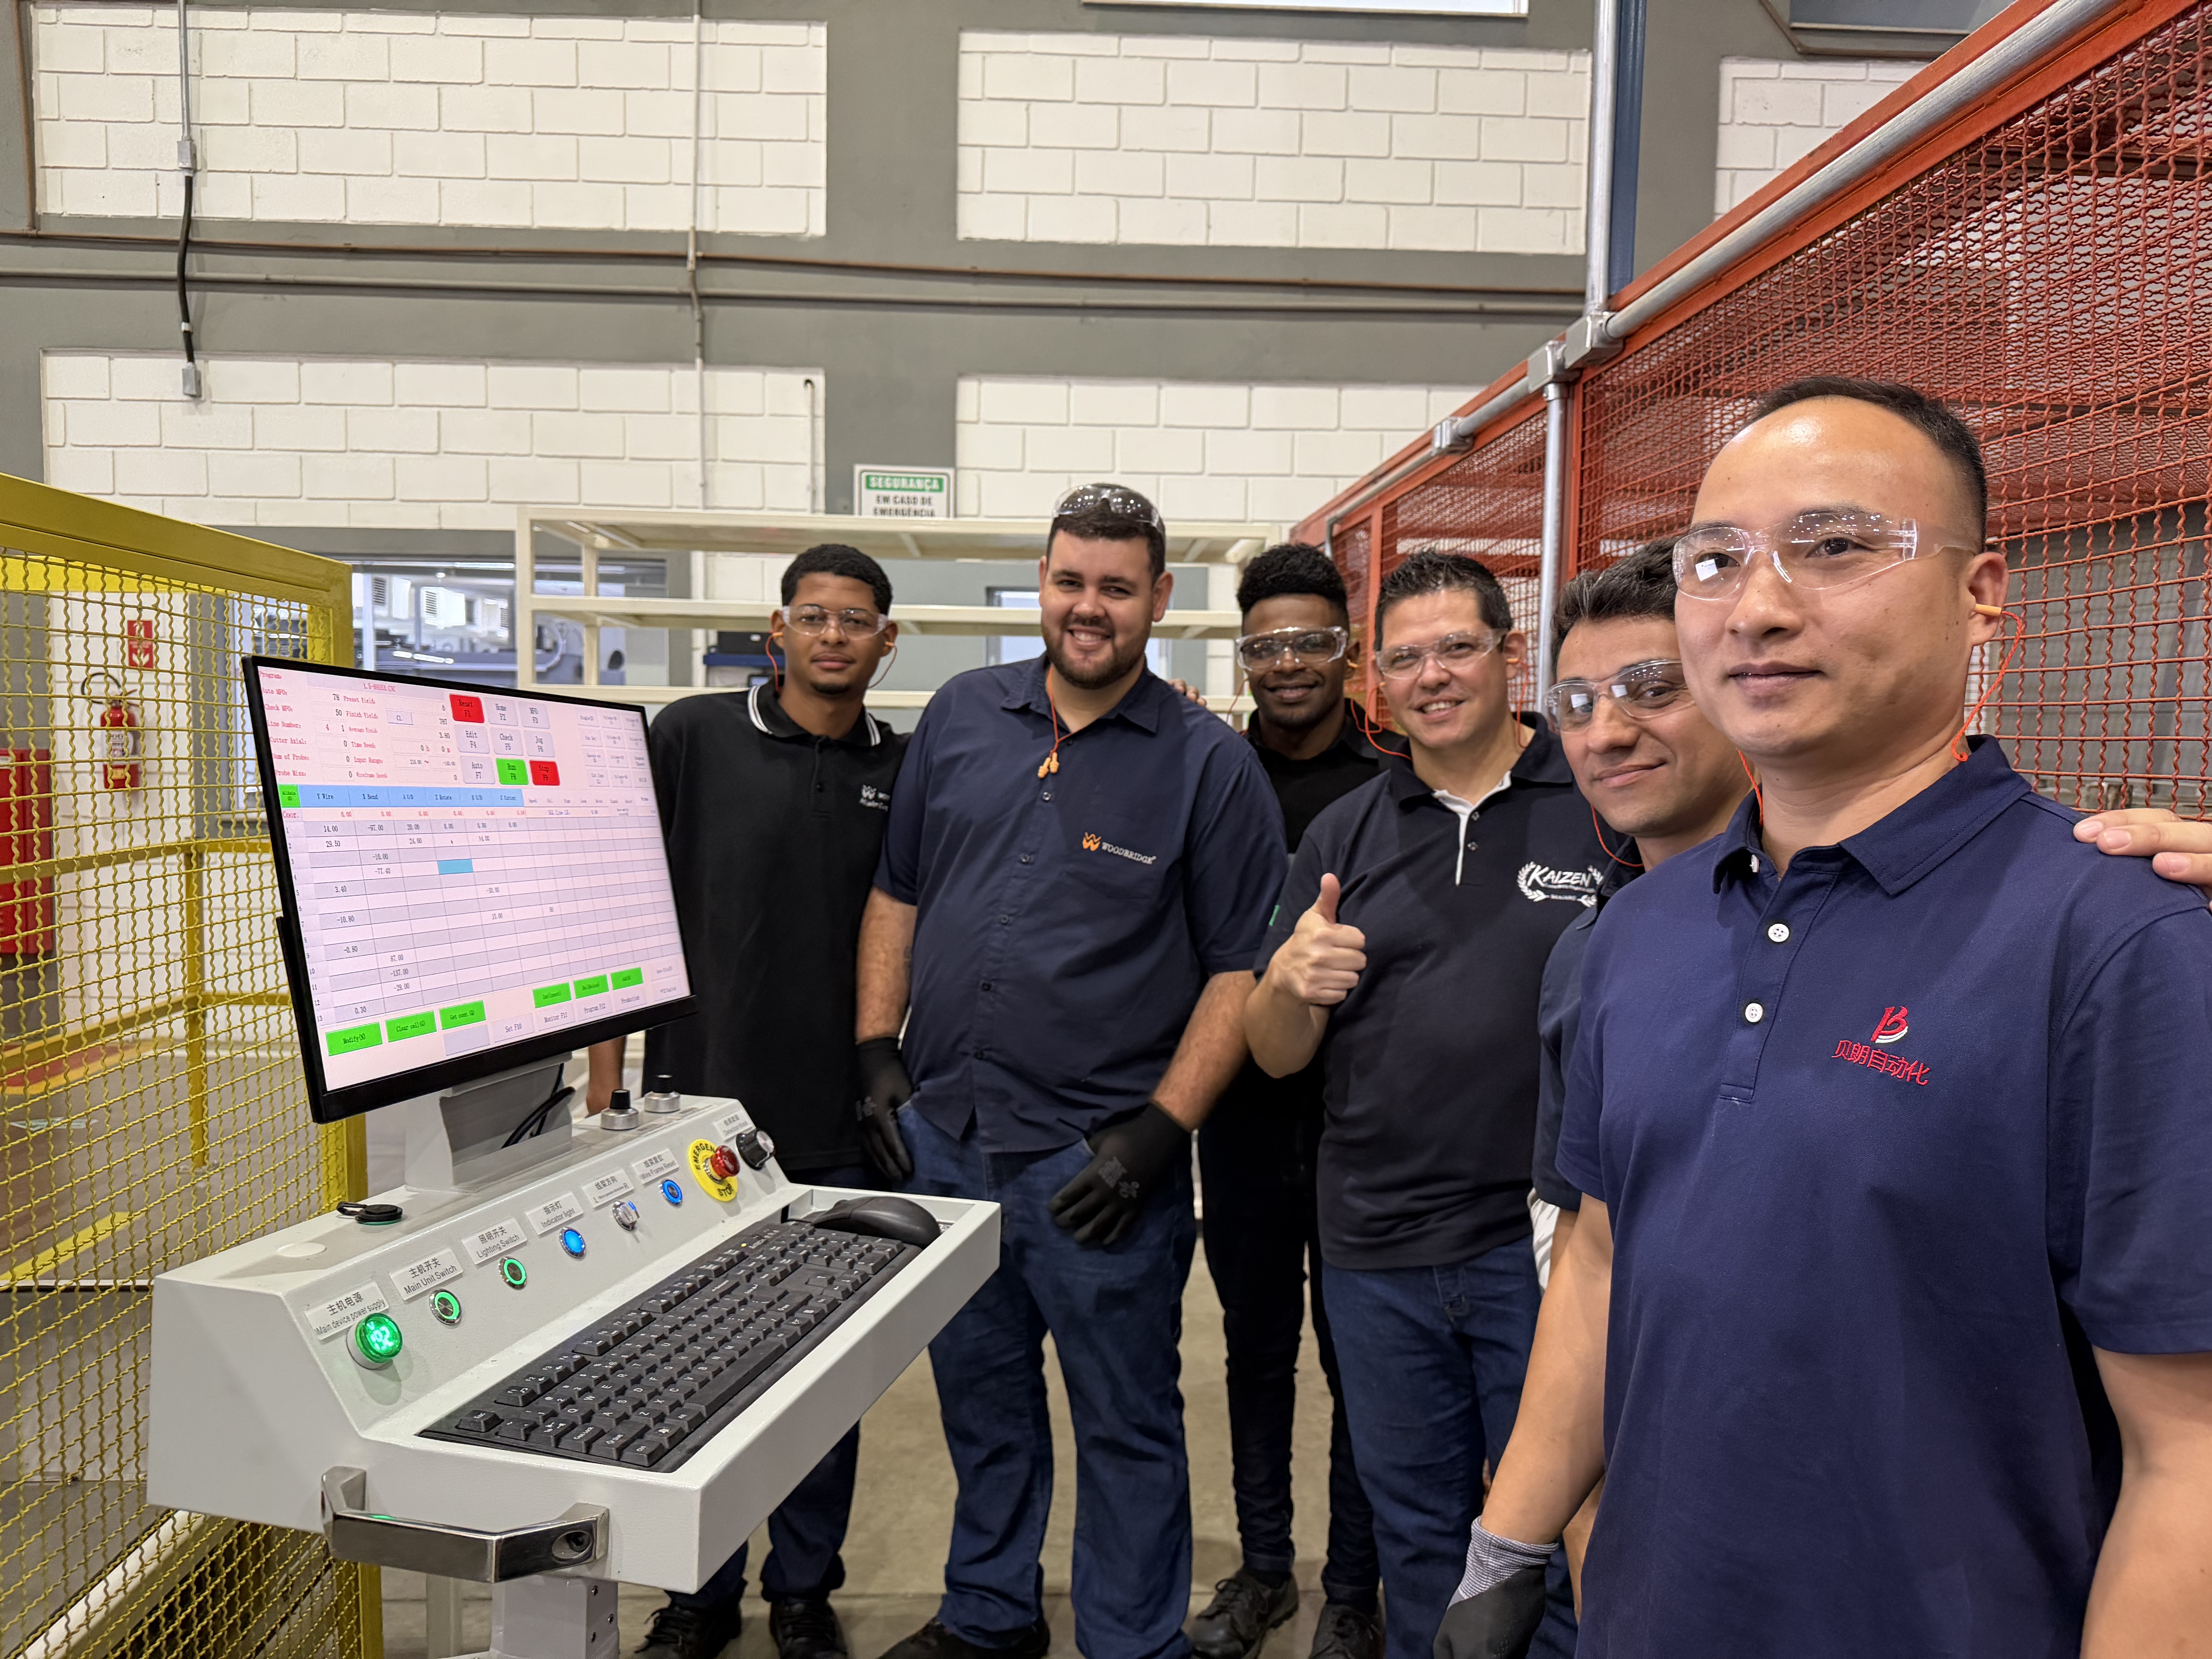
Schulung der Woodbridge-Fabrik in Brasilien – vom Kunden bereitgestelltes Referenzfoto.
Die Ausbildung in Woodbridge, Brasilien, verbindet Ausrüstung mit Bedienerfähigkeiten
Ein Techniker reist von China zur Fabrik des Kunden
Dieser Servicebesuch ist für dieHolzbrückenfabrik in Brasilien. Die Trainingsmaschine ist dieBL-3D-6250, hauptsächlich für Schaumstoff-Drahtteile von Autositzsitzen vorgesehen. Vor Ort kann der Techniker direkt Fragen zu Betriebs- und Einrichtungsfragen besprechen und die Programmanweisungen mit tatsächlichen Proben verknüpfen.
Der Service vor Ort bietet dem Team des Kunden eine praktische Umgebung, um die Ausrüstung zu verstehen. Für Anpassungen nach Produktwechseln, Inspektion der fertigen Bauteile und routinemäßige Wartung müssen die Bediener den Zweck jeder Aufgabe sowie die notwendigen Schritte verstehen.
Verknüpfen Sie den Schulungsplan mit den Produktionsabnahmekriterien
BELAN wird normalerweise geplant7–10 Tage für diese Art von Ausbildung, wobei die Dauer entsprechend angepasst wird, wie gut das Kundenteam den Betrieb gelernt hat. Die Akzeptanzkriterien sinderfolgreiche Massenproduktion der Teile und die Unterzeichnung des Trainingsplans durch den Kunden, wobei die Ausbildungsziele mit den tatsächlichen Produktionsanforderungen abgestimmt wurden.
Für eine Fabrik, die sich auf die Einführung der Ausrüstung vorbereitet, sollten die Erstauswahl, Probenversuche und die Bedienerschulung gemeinsam berücksichtigt werden. Die vorherige Bereitstellung von Zeichnungen und Produktionsanforderungen hilft dabei, die Konfiguration und das Plantraining für die Aufgaben zu definieren, die die Bediener vor Ort ausführen werden.
Diskutieren Sie Ihre Drahtteile und Schulungsanforderungen
Kontaktieren Sie BELANMit deinen Zeichnungen, Drahtdurchmesser und Zielausgabe zum BesprechenSitzdrahtbildungAusrüstungskonfiguration und ein geeigneter Ausbildungsplan.
BELAN Machinery, Ihr Experte für Drahtformlösungen für Fahrzeuge.