


AVescherarm-Umformmaschinewird am besten im Rahmen eines Produktionsablaufs bewertet. Wenn ein Arm Stanzen, lokales Pressen, Markieren und Biegen in verschiedene Richtungen benötigt, muss die Fabrik Werkstückübertragungen und Zwischenlagerungen sowie die Bearbeitungsarbeiten selbst organisieren. DieBELANSerie vereint mehrere Funktionen und bildet eine Grundlage für die Reorganisation dieser Schritte durchProzessintegration.
Übertragungen im bestehenden Workflow identifizieren
Berücksichtigen Sie Wartezeit, Handhabung und Positionierung
Wenn verschiedene Maschinen unterschiedliche Operationen ausführen, müssen Werkstücke oft bewegt, wieder platziert und neu positioniert werden. Ob diese Übertragungen einen Effizienzverlust verursachen, sollte anhand der Werkstattunterlagen bewertet werden. Zum Beispiel kann man notieren, wie lange ein Batch nach einer Operation wartet, bevor er in die nächste eintreten kann.
Kartieren Sie den aktuellen Prozess und notieren Sie die Anzahl der Werkstücke, die beteiligten Personen und die bei jeder Übergabe benötigte Zeit. Dies hilft, einen Maschinen-Engpass von einem Produktionsorganisationsproblem zu unterscheiden. Die Geschwindigkeit einer Maschinenaktion allein kann die Abschlusszeit eines gesamten Auftrags nicht erklären.
Halten Sie die Zwischenwerkstücke klar gekennzeichnet
Teile, die auf das Stanzen warten, Teile, die gestanzt wurden, und Teile, die verbogen wurden, können alle auf dem Werkstattboden vorhanden sein. Ähnliche Container oder fehlende Statusetiketten erzeugen zusätzliche Prüfungen für Operatoren. Wenn sich mehrere Produktversionen in der Produktion befinden, unterscheiden Sie zwischen Zeichnungsänderungen und den jeweils zugewiesenen Werkzeugen.
Während der Überprüfung einerVescherarm-Umformmaschine, gib an, welche Handovers die vorgeschlagene Konfiguration entfernen soll. Beobachten Sie die erwarteten Änderungen im Handhabung, die Anzahl der Teile, die noch verarbeitet werden, und die wiederholte Positionierung während des Probelaufs.
Select Functions by Product Requirements
Stanzen, Prägen und Markieren müssen unterschiedlich geprüft werden
Die BELAN-Serie listet Stanzen, Prägung von erhöhten Merkmalen, Markierung, Biegen und Vorkompressionsschneidefunktionen auf. Überprüfen Sie jede Operation anhand der Produktzeichnung. Stanzen, erhöhte Merkmale und Markierungen erfüllen unterschiedliche Aufgaben, daher sollten sie nicht eine Akzeptanzmethode teilen, nur weil es sich um lokale Umformungsverfahren handelt.
Beim Stanzen und Prägen definieren Sie die Form und Position des Lochs, die Kontur jedes erhöhten Merkmals und die erforderlichen Maße. Für Markierungen solltest du den Inhalt, die Ausrichtung und die Lesbarkeit bestätigen. Diese Informationen frühzeitig bereitzustellen, hilft dem technischen Team, die Anordnung von Modulen und Werkzeugen zu bewerten.
Optionale Funktionen in der Konfigurationsliste bestätigen
Für diese Serie ist optionales Blitztrimmen aufgeführt. Bestätigen Sie die zu behandelnden Bereiche, das erwartete Ergebnis und ob die Funktion im aktuellen Angebot enthalten ist. Eine in einer Serienbeschreibung erwähnte Option sollte nicht als Standardausrüstung auf jeder Maschine behandelt werden.
Die in der endgültigen Maschine enthaltenen Operationen müssen der für das Projekt bestätigten technischen Lösung folgen. Wenn das Teil auch eine Oberflächenbehandlung, Montage oder andere Inspektion benötigt, behalten Sie diese Schritte im Workflow bei. Eine integrierte Formmaschine erledigt nicht automatisch jede Fertigungsaufgabe.
Plan-Qualitätskontrollen rund um kritische Merkmale
Setze Inspektionspunkte entsprechend dem Risiko
ProzessintegrationEs ist weiterhin Qualitätskontrolle erforderlich. Platzieren Sie Inspektionsstellen dort, wo eine Änderung ein kritisches Merkmal betreffen könnte. Überprüfen Sie zum Beispiel nach der Einstellung der Stanzwerkzeuge die Lochpositionen. Nach der Modifikation einer Biegeoperation überprüfen Sie die räumliche Geometrie des fertigen Bauteils.
Für einen mehrfachbetrieblichen Produktionsprozess des Automobilarms kann die Erstteilgenehmigung das gesamte Teil abdecken und gleichzeitig die erforderlichen Prozessaufzeichnungen erhalten. Dies ermöglicht es dem Team, das Endergebnis zu bewerten und eine Anomalie auf eine bestimmte Anpassung zurückzuführen.
Getrennte Teilekennzeichnung von automatischer Rückverfolgbarkeit
Das Drücken einer Markierung auf ein Werkstück kann helfen, den physischen Teil zu identifizieren. Die Verknüpfung dieser Markierung mit einer Materialcharge, Produktionszeit oder Inspektionsergebnis erfordert entsprechende Aufzeichnungsregeln oder Systemunterstützung.
Überprüfen Sie die Funktionen der Geräte und die Managementverfahren getrennt. Online-Inspektion, automatische Sortierung und Datenschnittstellen, die nicht explizit aufgeführt sind, sollten nicht als Teil der Maschinenkonfiguration angenommen werden.
Vergleichen Sie Ergebnisse über eine komplette Charge hinweg
Messung vom Eingang zum akzeptierten Output
Zur Bewertung einesVescherarm-Umformmaschine, verwenden Sie dasselbe Teil und vergleichen Sie komplette Chargen unter ähnlichen Bedingungen. Erfassen Sie die gesamte Batch-Fertigstellungszeit, laufende Arbeiten und die Zeit, die Bediener an der Produktion aufwenden. Wenn man nur eine Maschinenaktion vergleicht, kann man Änderungen in den Übergabephasen übersehen.
Zeichnen Sie außerdem die Zeit auf, die für Materialwechsel, Werkzeuganpassungen und die Genehmigung des ersten Stücks benötigt wird. Diese Aktivitäten beeinflussen die Terminplanung für Bestellungen mit verschiedenen Produkttypen. Ihre Dauer sollte nicht ausschließlich anhand ununterbrochener Betriebsbedingungen geschätzt werden.
Verwandle die Testergebnisse in Arbeitsanweisungen
Sobald der Prozess validiert wurde, dokumentieren Sie die Abfolge der Operationen, Inspektionspunkte, das Materialänderungsverfahren und die Methode zur Erfassung von Anomalien. Der Wert einer integrierten Maschine hängt von konsistenten Betriebs- und Managementpraktiken ab. Die Anzahl der Funktionen allein reicht nicht aus, um den Produktionsnutzen zu beurteilen.
Diskutieren Sie den Umfang Ihres integrierten Prozesses
Kontaktieren Sie BELANMit Ihren Produktzeichnungen und der bestehenden Prozesssequenz, um den Integrationsumfang, optionale Funktionen und Testproduktionsarrangements zu bewerten. Ein klar definierter Plan hilft festzustellen, welche Operationen in dieVescherarm-Umformmaschineund welche Stufen an anderer Stelle in der Fabrik erhalten bleiben.
BELAN Machinery, Ihr Experte für Drahtformlösungen für Fahrzeuge.
Entdecken Sie verwandte Wiper-Arm-Formgeräte
BL-YG-12A: Eine Produktreferenz für Ihre Diskussion
Für eine verwandte Ausrüstungsreferenz siehe dieBELAN BL-YG-12A. Der Integrationsumfang, die Werkzeuge und optionalen Funktionen müssen für Ihr Projekt bestätigt werden.
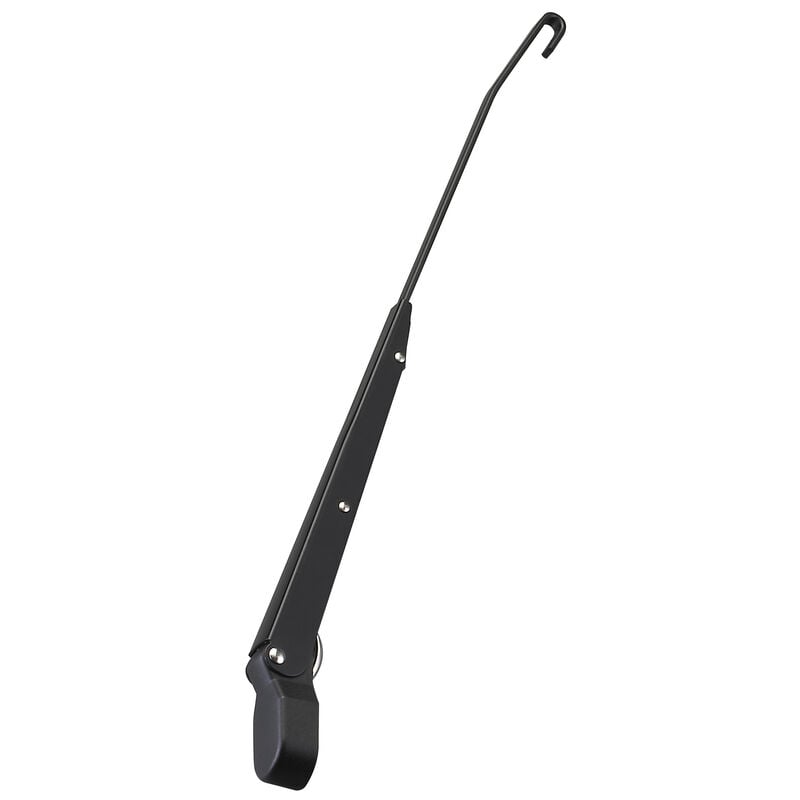
Automotive Wischerarm – Anwendungsreferenz.


